
 EN
Die Lede-skedule is die werklike kontrakdokument
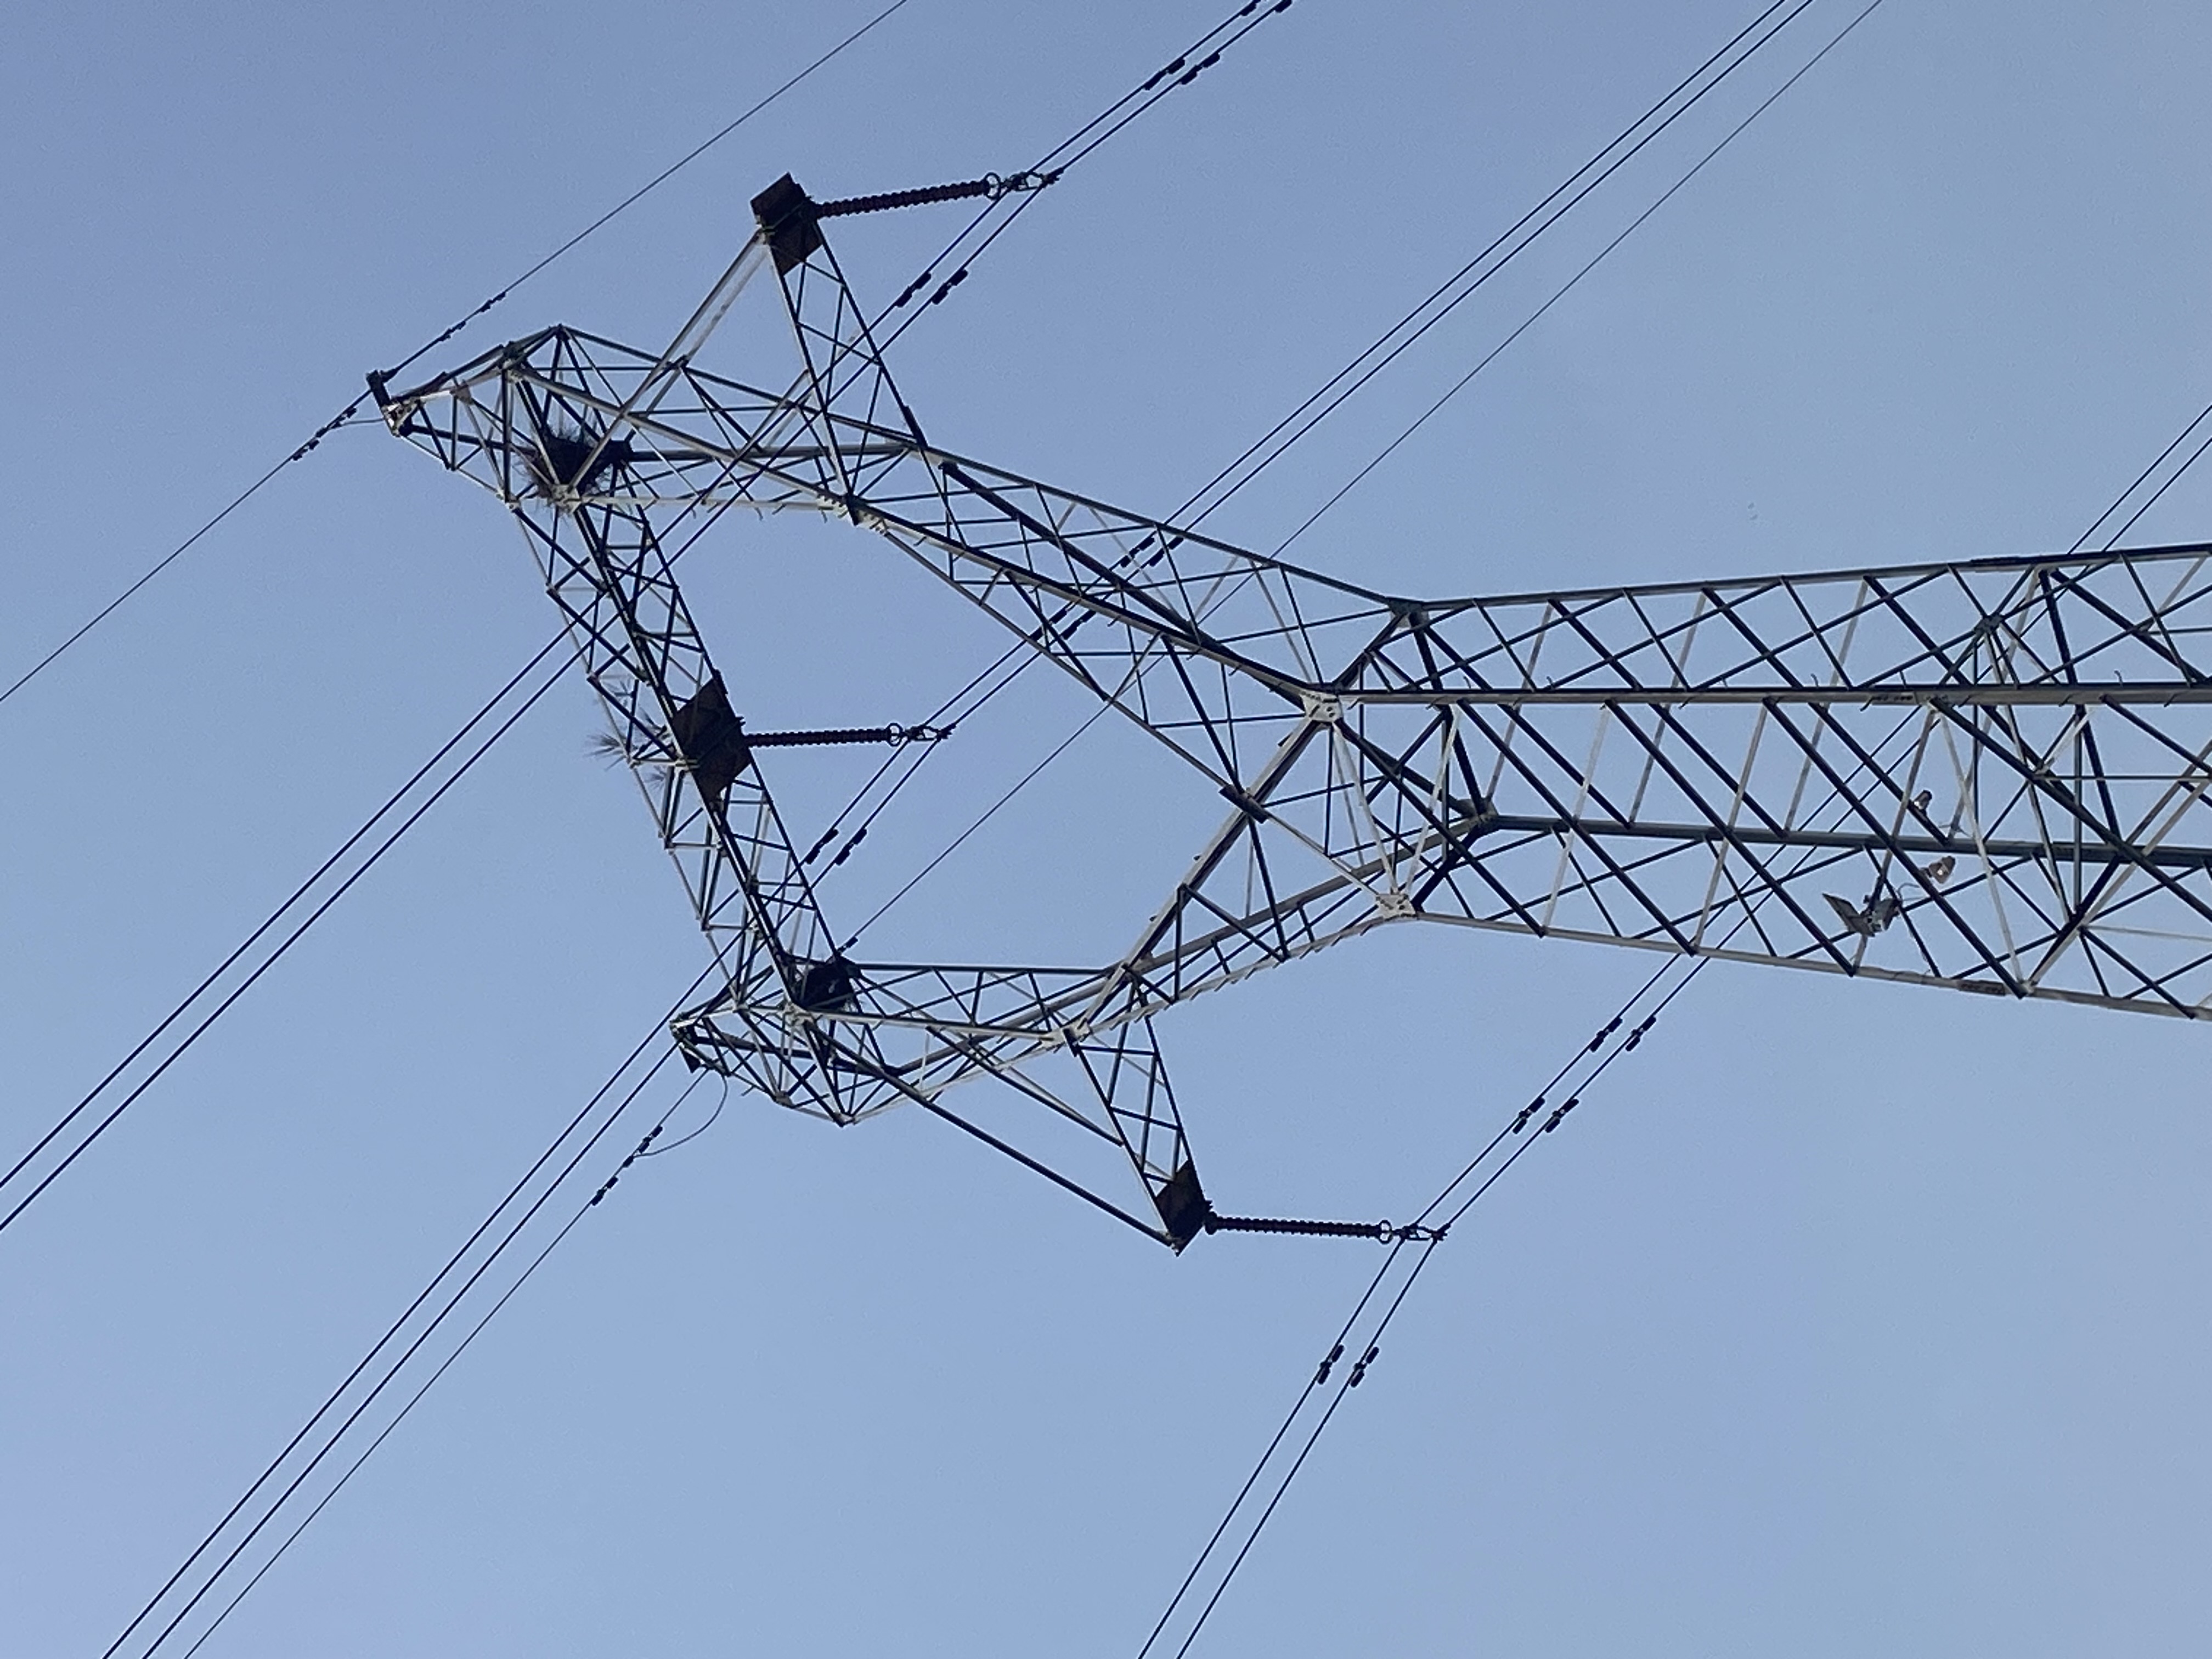
Die algemene skikkingtekening vertel ’n lyningenieur wat die torings lyk. Die lede-skedule vertel die vervaardiger en die oprigtingspan wat dit werklik is.
’n Volledige skedule bevat vir elke lidmerk: die hoekprofiel, snylengte, gaatjepatroon en -afstand, boutdeursnee en -aantal, staalgraad, galvaniseringsvereiste en eenheidsmassa. Twee besonderhede skei ’n bruikbare skedule van ’n probleemagtige een.
’n Merkstelsel wat galvanisering oorleef. Merke wat voor warm-dompelgalvanisering gestans of gepons word, bly leesbaar na die bedekking slegs waar die indrukdiepte en -posisie gespesifiseer word. Verfmerke oorleef nie die sinkketel nie.
’n Nommeringhiërargie wat pas by die manier waarop werkers die torings lees. Bene, vlakverstewigings, gesigdiagonale en oortollige lede moet nie een nommerblok deel nie. Op ’n 60-meter-toring lees ’n monteur ’n merk deur ’n verkyker of deur aanraking op hoogte. Groepering van merke deur die skedule te lees soos ’n terrein-ingenieur dit doen
Drie kolomme in die plan verdien meer aandag as wat hulle gewoonlik ontvang.
Lengte teenoor gat-tot-gat afmeting. Die snylengte sluit die eindafstande in; die gat-tot-gat afmeting bepaal of die paneel toe gaan. By lang diagonale word 'n 3 mm-fout by elke einde 'n 6 mm-mislyn by die voeg, wat genoeg is om 'n bout se toegang te verhoed.
Boutdeursnee gegroepeer volgens die voeg, nie volgens die lid nie. 'n Gewone oorsaak van vertraging is 'n plan wat boutgroottes per lid lys, wat werkers dwing om hardeware volgens die voeg in die lug te sorteer. Bout wat by die fabriek volgens die voeg — of volgens die paneel — gesorteer en in sakke gepak word, verwyder daardie stap.
Oorvloedige lede wat afsonderlik gelys word. Sekondêre steunstelsels dra min las maar gebruik 'n groot deel van die oprigtingstyd. Deur dit afsonderlik in die plan en in die paklys te lys, kan 'n span panele op die grond voorasamstel met al die sekondêre lede reeds daarop.
Vervaardigingsdisipline wat velddoeke verhoed
Hoektoringe is met bout verbind strukture; laswerk word hoofsaaklik beperk tot beenlasies, flensverbindings en spesiale besonderhede. Dit fokus gehalte-risiko op vier bewerkings.
Sny- en ponsbewerkings. CNC-saag-en-boorlyne handhaaf gatposisie binne ongeveer ±1,5 mm en gatdeursnee binne +1/−0 mm. Gate word gepons of geboor na die finale grootte; veldskuur om 'n verbinding te laat pas, is 'n simptoom van 'n vervaardigingsprobleem, nie 'n oplossing daarvoor nie.
Reguitmaak na galvanisering. Warm-dompel-galvanisering by 445–460 °C verlig rolresiduële spanning en kan lang, dun lede laat buig. Reguitmaaklimiete en die metode — koud teenoor beheerde hitte — moet in die koopspesifikasie aangegee word, anders arriveer lede met 'n boog wat as 'n sigbare knik op die voltooide gesig verskyn.
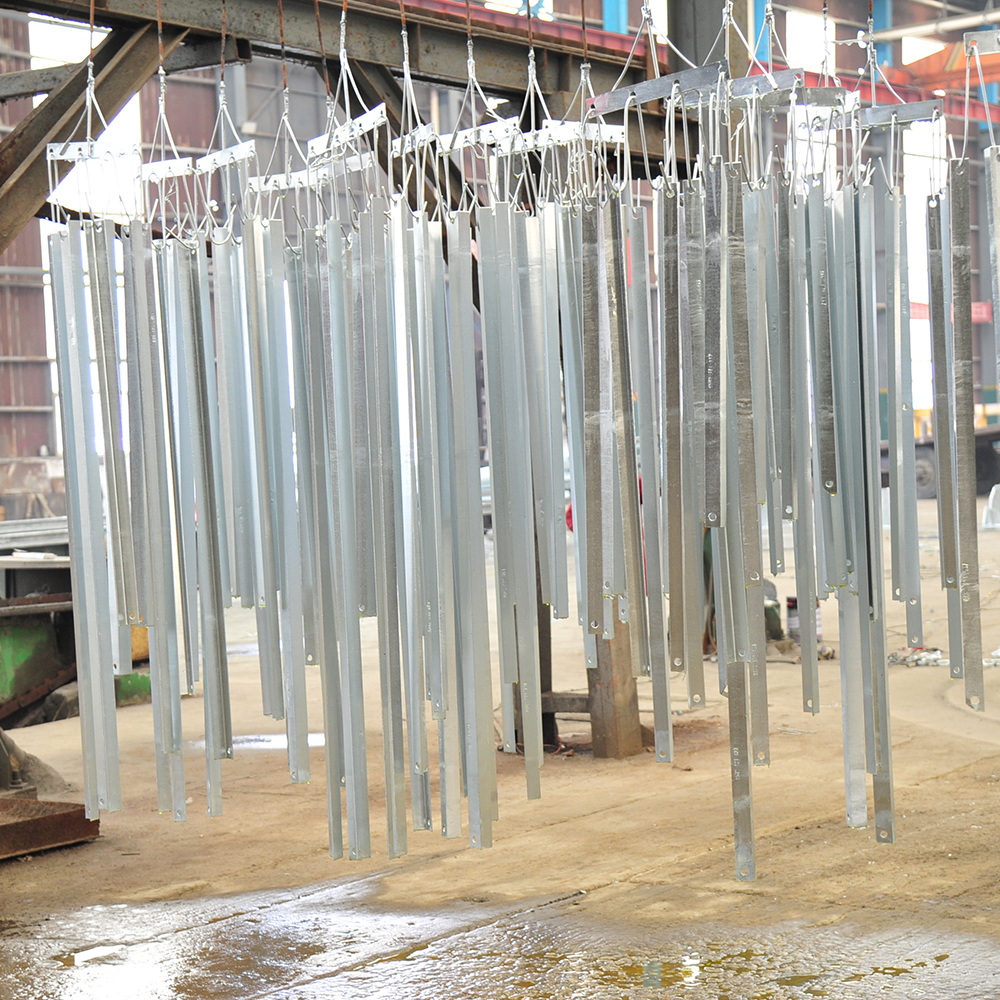
Laagbeheer. Volgens ISO 1461 moet staal van 6 mm en dikker ’n minimum gemiddelde bedekking van 85 µm met ’n plaaslike minimum van 70 µm hê; dunner afdelings het laer drempels. Volgens ASTM A123 word die waardes in dieselfde grootte-orde vir ekwivalente dikte-reekse uitgedruk. Bedekkingdikte word op die voltooide lid gemeet, nie vanaf die onderdompelingstyd afgelei nie.
Ontwaterings- en lugafvoer-voorsiening. Hol afdelings, oorvleuelende plate en geslote besonderhede benodig ontwateringsgate sodat die etsvloeistof en spoelwater die onderdeel kan verlaat en sink die binnekant kan bedek. Ontbrekende ontwateringsgate veroorsaak lekkende verbindinge en vroeë bedekkingsverval maande na aktivering.
Proefmontasie: Die toets wat die minste kos
’n Proefmontasie van een beenafdeling of van die mees stewige gekoppelde paneel voor versending los interferensie, gaatjie-onbydrae en merkingsfoute by die fabriek op, waar korreksiekoste ure eerder as weke neem.
Die uitset van proefmontasie is nie ’n foto nie. Dit is ’n getekende rekord wat elke verbinding wat gecontroleer is, elke afwyking wat gevind is, die korrektiewe aksie en die hersiene hersieningsnommer lys. Daardie rekord gaan saam met die versending.
Verpakking en merkwerk: Die logistiek van drie duisend stukke
Verpakking bepaal hoe vinnig die toring opgaan. Drie reëls dek die meeste daarvan.
Verpak volgens die oprigtingsvolgorde, nie volgens die grootte van die lede nie. Bundels moet in die volgorde aankom wat die span nodig het: kort hoekstukke en eerste beenuitbreidings eerste, kapplaat en toebehore laaste.
Verpak boutstukke saam met die lede wat dit gebruik. ’n Bout sak op ’n verbindingvlak wat aan die bundel waarby dit behoort vasgemaak is, elimineer die werf se hardewarewinkel en daarmee die mees algemene oorsaak van ’n stil kraan.
Merk beide ente van elke bundel. ’n Bundel wat slegs by een ent geïdentifiseer word, sal ten minste een keer by die verkeerde ent van die neerlêplek oopgemaak word.
Beskadiging tydens vervoer is die moeite werd om teen te ontwerp: bandjies sonder houtafstandhouders knak hoekvoete, en stapeling van swaar benebundels bo dun versterkingsproduseer verbuigde lede wat ter plekke reggebring word met wat ook al beskikbaar is.
Die fondasie-onderskrywing: Waar projekte weke verloor
Die torweerplan neem ‘n fondasie wat aan sy eie toleransies voldoen, vir gegewe. In praktyk is die gaping tussen die twee dokumente waar programme agter raak.
Voordat die eerste staal opgelig word, moet jy verifieer: die spasie tussen die stomp-hoek in beide rigtings, die hoogte van die stomp-boonste kant oor al vier bene, die regopheid van die stompe, die boutuitsteekboontoe bo die stomp-boonste kant, die toestand van die boutdraad, en die ankerboutgraad volgens die tekening. Groutstukke en skuiwe word vooraf voorberei — nooit improviseer uit afvalplaat nadat die been reeds hang nie.
Die verbinding tussen die stomp en die been is ‘n enkele geboute koppeling wat die volle beenlas dra. ‘n Stomp wat buite posisie is met meer as die toegelate afwyking in die tekening, kan nie reggestel word deur die torweer se basisplaat te sleep nie.
Kies die Oprigtingsmetode
Drie metodes dek die meeste tralietoringkonstruksie, en die keuse word bepaal deur toegang, toringhoogte en kraanbeskikbaarheid eerder as voorkeur.
Watter metode ook al gebruik word, volg die volgorde die plan: bene en vlakverstewiging vorm die stabiele basis, gesigdiagonale sluit die panele, oortollige lede volg, en die aarddraadpiek word laas opgerig met sy eie hysreëling.
Tydelike guydraad, indien gebruik word, word ontwerp — nie uit beskikbare tou improviseer nie. Hul ankerpunte word as deel van die hysplan geïnspekteer.
Geskroefde verbindinge: Draaimoment, draai-van-moer en galvaniseerde werklikheid
Toring skroewe is tipies galvaniseerde, warmgesmiede bevestigingsmiddels volgens ASTM A394 of die projekspesifieke gelykwaardige standaard. Drie praktiese punte is ter plase belangrik.
Vingersag vasdraai, dan finale spanning. Die verbinding word vingersag vasgedraai, uitlyning word bevestig, en finale spanning volg. Draaimoment wat op ’n misuitgelynde verbinding toegepas word, belas die skroef in buiging eerder as in trek.
Kalibreer die sleutel, vertrou nie die instelling nie. Koppelwaardes word vasgestel deur kalibrasie teen die werklike boutlot, met die werklike bedekkings- en smeermiddeltoestand, op ’n spanning-kalibreerapparaat. Gepubliseerde tabelle gaan van ideale wrywing uit; galvaniseerde drade met droë of verweerde smeermiddel stem nie daarmee ooreen nie.
Draai-van-moer waar koppel onbetroubaar is. Vir groter deursnitte en stewige bedekte vasmaakmiddels is die draai-van-moermetode na styf-aan-draai herhaalbaarder as ’n koppel-sleutel. Die gespesifiseerde draai — gewoonlik een-derde tot een-half draai, afhangende van die greeplengte en oppervlaktoestand — word vooraf op die moer en bout gemerk sodat die oudit visueel kan wees.
Twee velddoeke verdien om outomaties verbied te word: die gebruik van ’n dryfpen om ’n gat te vergroot, en die vervanging van ’n hoërgraad-bout om ’n misgevormde verbinding toe te dwing.
Lotregtheid, uitlyning en die skimmervraag
Vertikaliteit word gespesifiseer teenoor die toringhoogte — gewoonlik in die reeks van H/500 tot H/1500, afhangende van die toringhoogte, lynklas en kliëntstandaard, en altyd bevestig teenoor die projekspesifikasie eerder as om dit aan te neem.
Metings word geneem op die benevlakke, in twee ortogonale rigtings, by gedefinieerde hoogtes, met die lesings wat aangeteken word eerder as om dit te onthou. Meting tydens oprigting, by elke voltooide paneel, is baie goedkoper as meting nadat die geleiers vasgemaak is.
Strookies onder die basis word toegelaat slegs binne die toegelate hoeveelheid soos op die fondasietekening aangedui, deur gebruik te maak van die gespesifiseerde materiaal, met die strookiepakkie wat aangeteken word. ’n Toring wat gelykvloer gemaak word deur plate onder twee bene te stapel en die ander twee bene op mortel te laat rus, is ’n toren met ’n nie-aangetekende laspad.
Monteer van toebehore: Die laaste twintig persent wat prestasie bepaal
Oprigting voltooi die struktuur. Monteer van toebehore besluit of die lyn sy doel bereik.
Isolatorstringe en hardeware. Suspensie- en spanningstelle word op die grond saamgestel, geïnspekteer volgens die hardewaretekening en met slinge opgelig wat nie op skure of op die porselein-na-kap-sementvoeging druk nie. Korrona- en graadringe word volgens die tekening geposisioneer — 'n ring wat verkeerd rondom geïnstalleer is, lei tot 'n radio-storingklag ses maande later.
Geleierbeskermingshardeware. Beskermingsstawe word met die korrekte liggingsrigting en eindopening toegepas; vibrasiedemppers word by die berekende afstand vanaf die klem geposisioneer, gemeet en nie deur oogskatting nie. Foute in demperposisie kom na vore as geleiermoeheid, nie as 'n installasiefout nie.
Spasiers en bundelhardeware. Subgeleierafstande, spasierposisies en die gespesifiseerde draaimoment op spasierbouts word aangeteken. Oortighte spasierbouts breek die geleier.
Aarding. Elke been is aan die aardingstelsel vasgemaak, en die verbinding word voor die terugvulwerk gedoen sodat die weerstand gemeet kan word. 'n Weerstandlesing wat na die terugvulwerk geneem word en as 'n nommer in 'n verslag aangeteken word, is nie 'n meting nie.
Veiligheid- en merkingsbeslagstukke. Trapboute, trappe, rusplatforms, klimbeperkingsapparate, faseplate, nommerplate, lugvaart-obstruksieligte en voëlvreesapparate word een vir een teen die beslagstuklys gecontroleer. Ontbrekende trapboute word deur die onderhoudspan op hoogte ontdek, by die ongunstigste moontlike tydstip.
Wat oorhandeling werklik vereis
Die oorhandelingspakkie wat beide die vervaardiger en die kontrakteur beskerm, bevat: ysterwerf-sertifikate wat tot lidmerke teruggevoer kan word, galvaniseringsdikterekords, die proefmonteer-verslag, boutkalibrasierekords, 'n momentopname van 'n draaimomentoudit met die plekke daarvan, die vertikale-opmetingsverslag, aardingweerstandmetings, en 'n werklike-uitvoeringsopmerkings van enige afwyking wat op die werf goedgekeur is.
Waar ’n lid vervang, reggemaak, weer-galvaniseer is op die terrein of ’n gat met ’n goedgekeurde metode herstel is, behoort daardie rekord in dieselfde pakket te wees.
Mislukkingstipes wat die moeite werd is om te memoriseer
Die meeste veldmislukkings by hoektoringwerk val binne ’n kort lys.
- Lede wat op die grond pas, maar nie op hoogte nie, wat teruggevoer word na gat-tot-gat-afmetings eerder as snylengtes.
- Bekleding wat tydens vervoer beskadig is omdat bondels nie met hout geskei is nie.
- Skroewe wat volgens ’n tabelwaarde vir ’n ander partij en bekledingstoestand vasgedraai is, wat bevestig word deur geen rekord nie.
- Toringlood wat een keer gemeet is, by voltooiing, na stringing.
- Demper- of spasierposisies wat na oogskatting ingestel is, wat in jaar drie as geleierbeskadiging ontdek is.
- Aardingweerstand wat nooit gemeet is nie, maar wat teruggewerk en aanvaar is op grond van ’n tekening.
Elk van hierdie word voorkom deur ’n dokument, nie deur meer poging nie.
Die Doel van die Oefening
’n Hoektoring is ’n eenvoudige struktuur wat deur koördinasie moeilik gemaak word. Die staal is onkompliceerd; die verbindinge, toleransies en volgordes wat ’n lid-skedule met ’n staande toring verbind, is dit nie.
Die projekte wat op tyd voltooi word, is dié waarvan die skedule, die paklys en die oprigtingsvolgorde deur mense geskryf is wat reeds by die basis van die toring gestaan en opkyk het.
As jou projek toringhoogtes, terrein of verbindingsbesonderhede behels wat buite die standaardreeks val, vind die nuttige gesprek plaas voor vervaardiging — nie nadat die eerste bondel oopgemaak is nie.
Tabel van inhoud
- Die Lede-skedule is die werklike kontrakdokument
- Vervaardigingsdisipline wat velddoeke verhoed
- Proefmontasie: Die toets wat die minste kos
- Verpakking en merkwerk: Die logistiek van drie duisend stukke
- Die fondasie-onderskrywing: Waar projekte weke verloor
- Kies die Oprigtingsmetode
- Geskroefde verbindinge: Draaimoment, draai-van-moer en galvaniseerde werklikheid
- Lotregtheid, uitlyning en die skimmervraag
- Monteer van toebehore: Die laaste twintig persent wat prestasie bepaal
- Wat oorhandeling werklik vereis
- Mislukkingstipes wat die moeite werd is om te memoriseer
- Die Doel van die Oefening