
 EN
Разписът на елементите е действителният договорен документ
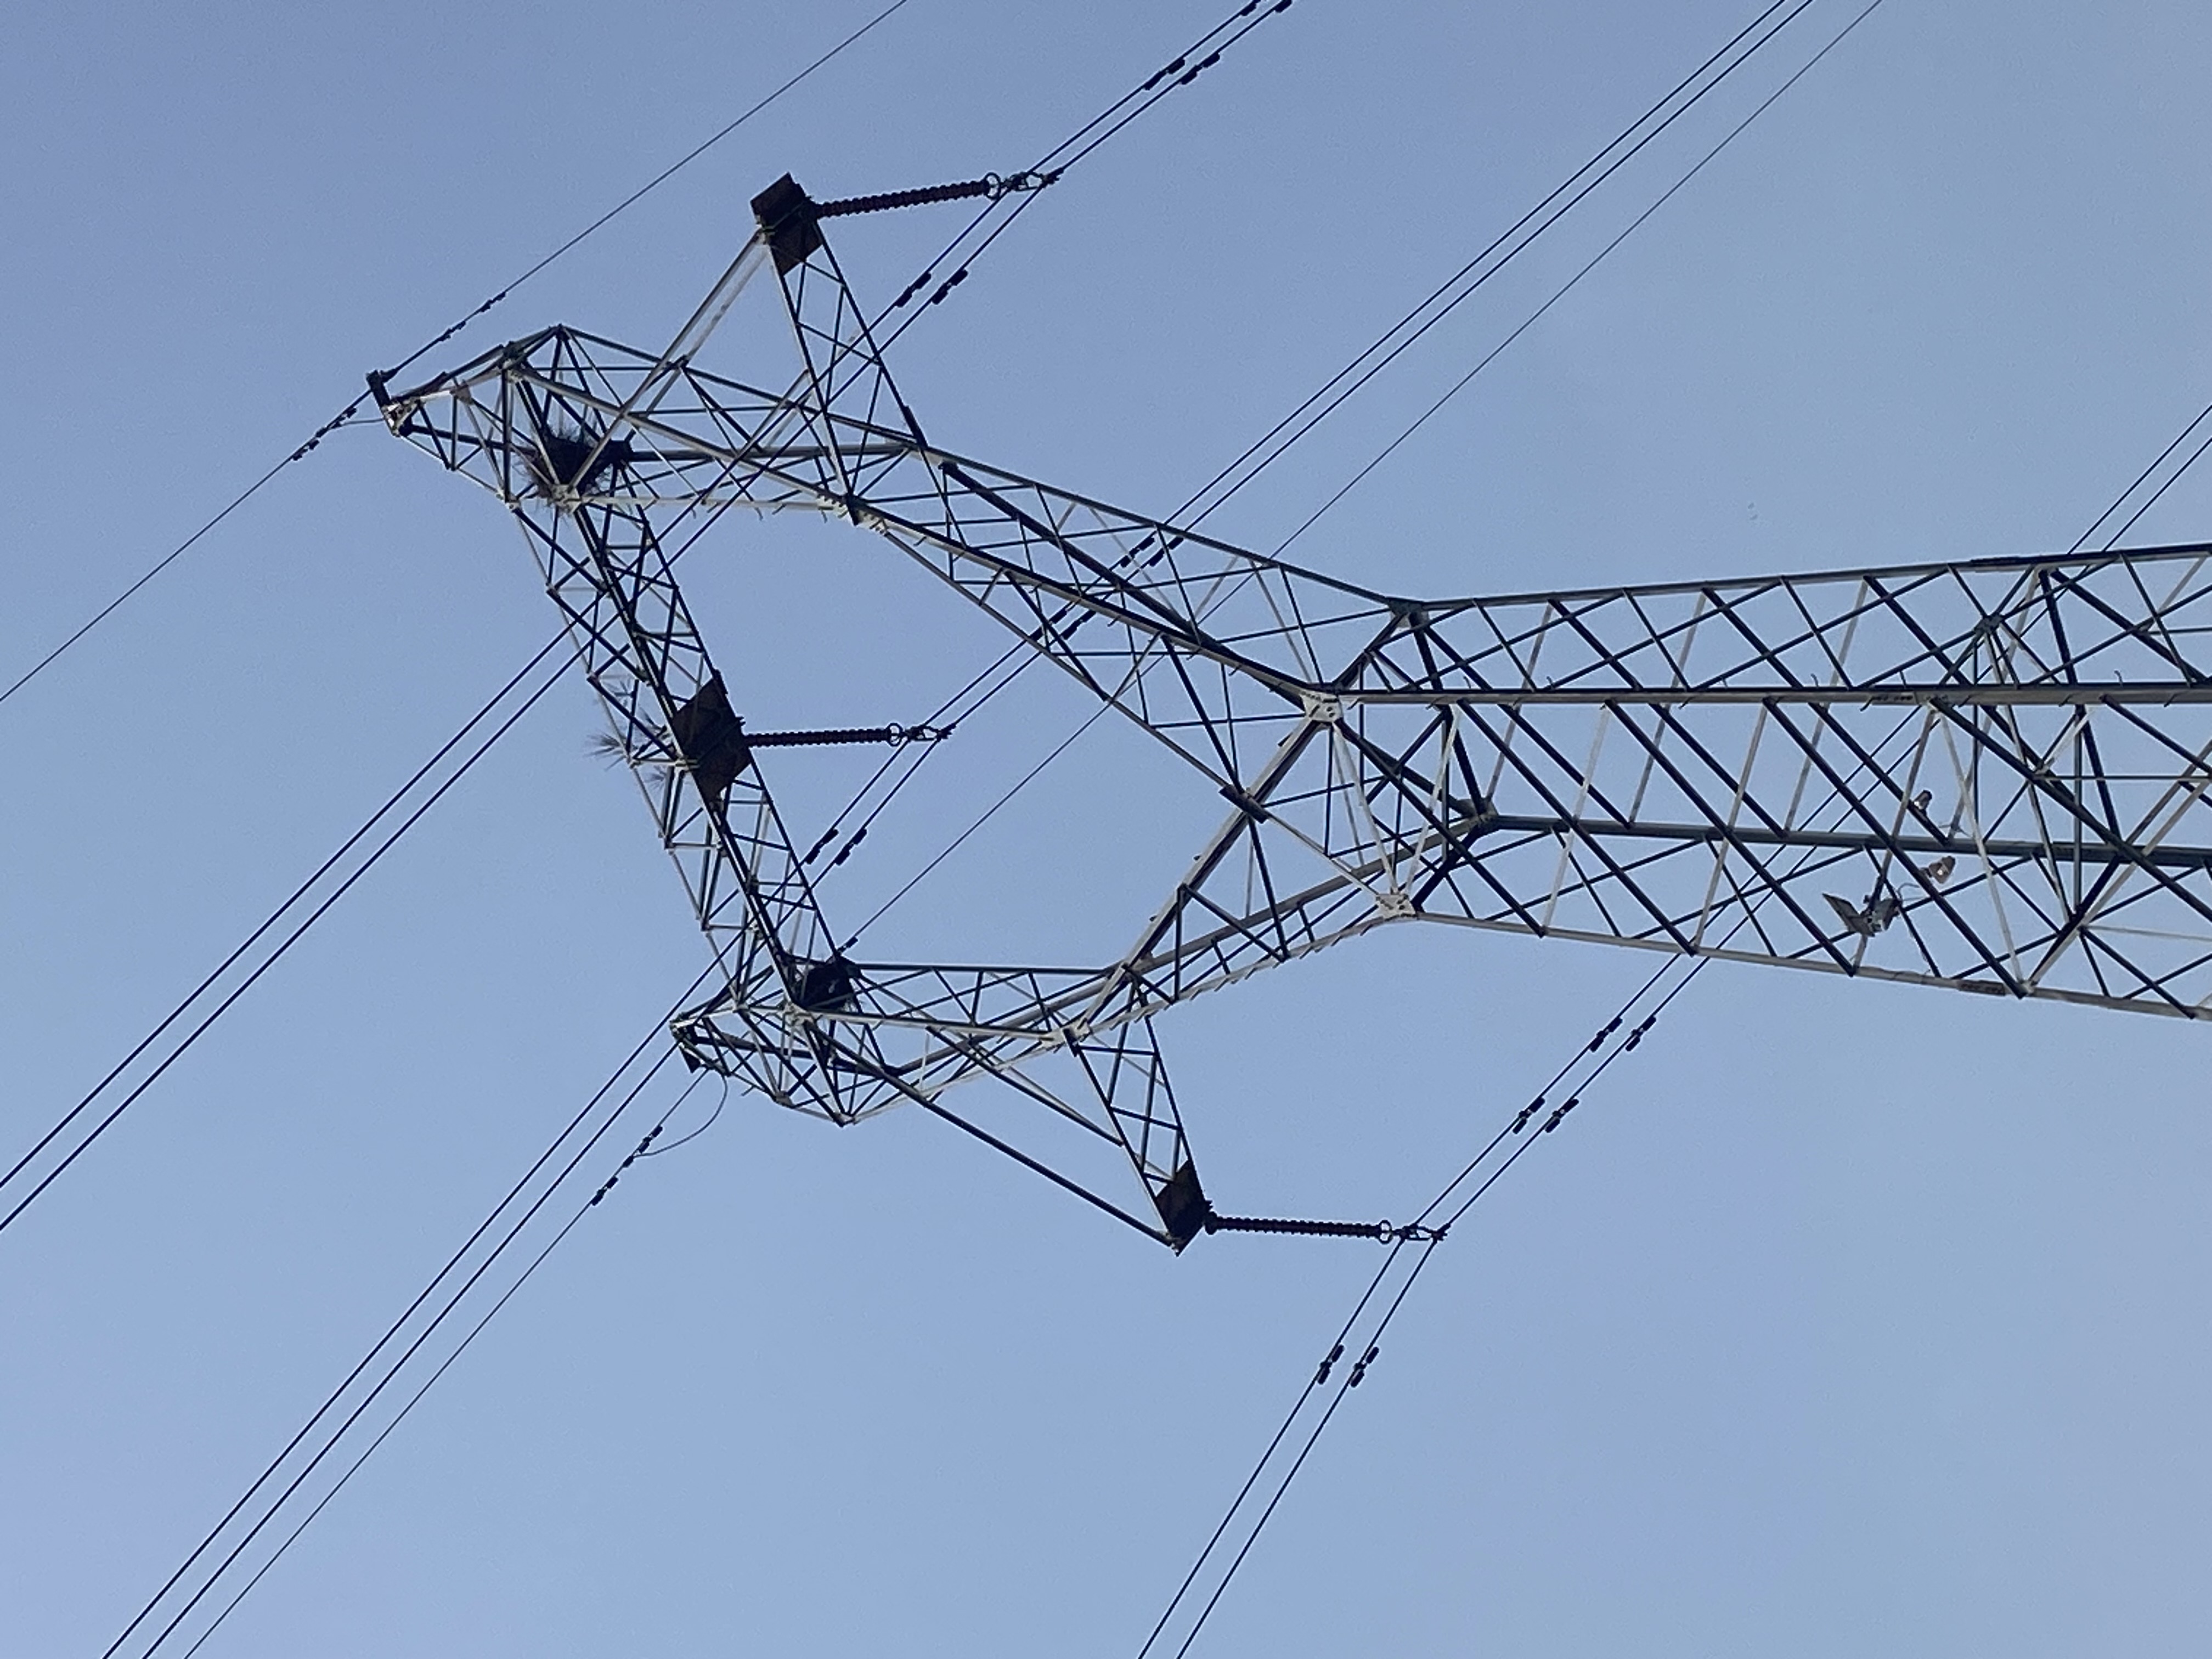
Чертежът на общото разположение показва на линейния инженер как изглежда кулата. Разписът на елементите информира производителя и екипа за монтаж каква е тя всъщност.
Пълен разпис съдържа за всеки маркиран елемент: ъглов профил, дължина на реза, шаблон и разстояние между отворите, диаметър и брой болтове, клас на стоманата, изисквания за цинково покритие и тегло на единица. Две подробности отличават работещия разпис от проблемния.
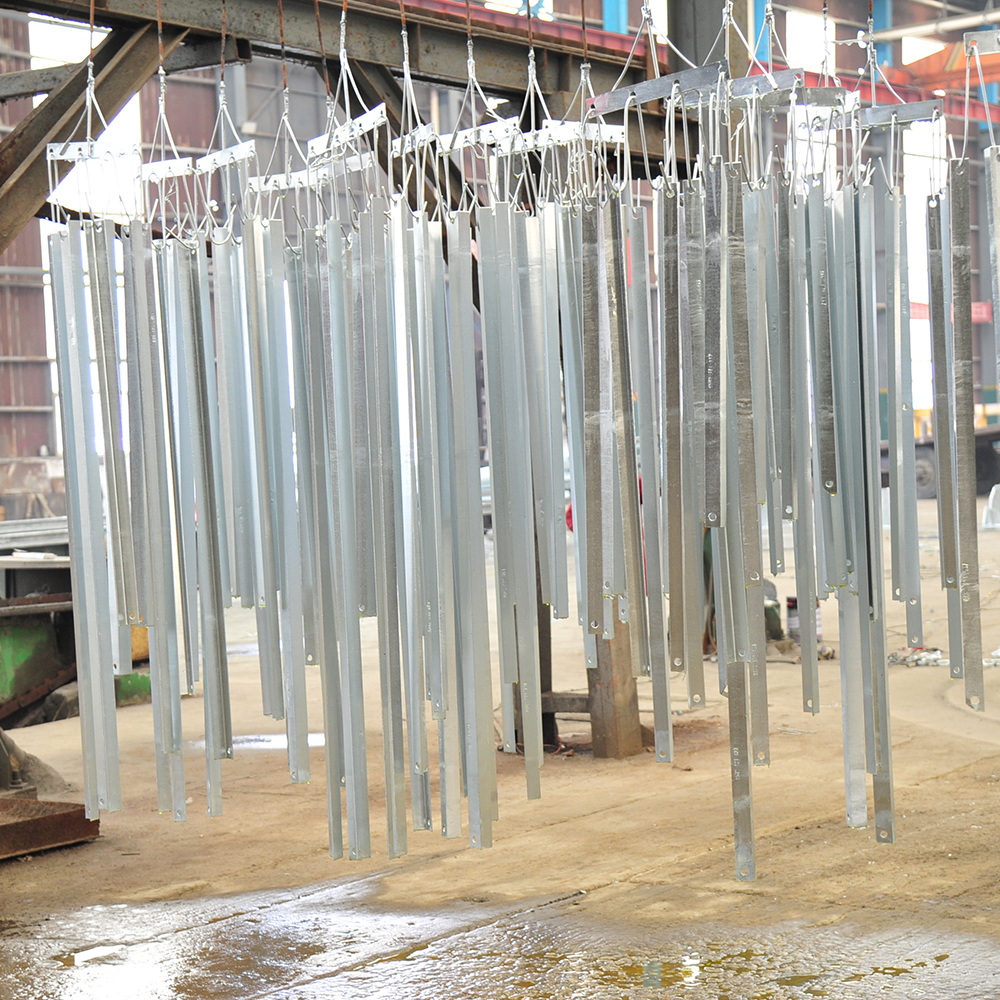
Система за маркиране, която оцелява при цинковане. Маркировките, нанесени чрез удар или пробиване преди горещо потапяне в цинк, остават четими след нанасяне на покритието само ако са посочени дълбочината на вдлъбнатината и местоположението ѝ. Маркировките с боя не оцеляват в цинковата вана.
Йерархия на номерация, съответстваща на начина, по който екипите четат кулата. Краката, хоризонталните разпорки, диагоналите по фасадата и излишните елементи не трябва да споделят един и същи блок номерация. При 60-метрова кула монтажникът чете маркировката чрез далекоглед или чрез допир на височина. Групиране на маркировките чрез четене на разписа по начина, по който го прави инженерът на строителната площадка
Три колони в графика заслужават повече внимание, отколкото обикновено получават.
Дължина срещу разстояние от дупка до дупка. Изрязаната дължина включва разстоянията до краищата; разстоянието от дупка до дупка определя дали панелът се затваря. При дълги диагонали грешка от 3 mm във всеки край води до несъвпадение от 6 mm в ставата, което е достатъчно, за да попречи на болта да влезе.
Диаметър на болтовете, групирани по става, а не по елемент. Честа причина за забавяне е график, който изброява размерите на болтовете по елемент, принуждавайки бригадите да сортират фурнитурата по стави във въздуха. Болтовете, сортирани и опаковани по става — или по панел — в завода, елиминират този етап.
Резервни елементи, изброени отделно. Второстепенното укрепление носи малка товарна нагрузка, но отнема значителна част от времето за монтаж. Отделянето му в графика и в списъка за опаковане позволява на бригадата да предварително сглобява панелите на земята с всички второстепенни елементи вече на място.
Производствена дисциплина, която предотвратява проблеми на строителната площадка
Ъгловите кули са конструкции, свързани с болтове; заварката се използва предимно само за спойки на краката, фланцови връзки и специални детайли. Това концентрира риска от проблеми с качеството в четири операции.
Режещи и пробивни операции. ЧПУ-линии за рязане и пробиване поддържат позицията на отворите в рамките на приблизително ±1,5 мм, а диаметърът на отворите — в рамките на +1/−0 мм. Отворите се пробиват или свредят до окончателния размер; разширяването им на място, за да се осигури подходяща връзка, е признак на производствен проблем, а не негово решение.
Изправяне след цинковане. Топлинното цинковане при 445–460 °C отстранява остатъчното напрежение от валцовката и може да изкриви дълги, тънки елементи. Границите за изправяне и методът — студено или контролирано топлинно — трябва да са посочени в покупателската спецификация; в противен случай елементите пристигат с извитост, която се проявява като видима кривина в готовата фасада.
Контрол на покритието. Според ISO 1461 стоманата с дебелина 6 mm и повече изисква минимална средна дебелина на покритието от 85 µm и локален минимум от 70 µm; по-тънките секции имат по-ниски граници. Според ASTM A123 стойностите са изразени в същия ред на големина за еквивалентни диапазони на дебелина. Дебелината на покритието се измерва върху готовия елемент, а не се предполага въз основа на времето за потапяне.
Предвиждане на отводняване и вентилация. Празните секции, припокриващите се плочи и затворените детайли изискват дренажни отвори, за да напуснат частта киселинната течност за пиклиране и водата за изплакване и цинкът да може да покрие вътрешността. Липсващите дренажни отвори водят до подтичане в съединенията и преждевременно разрушаване на покритието месеци след включването.
Пробна сглобка: Тестът, който струва най-малко.
Пробна сглобка на една кракова секция или на най-сложната по връзки панелна част преди изпращането разрешава проблемите с интерференцията, несъвпадението на отворите и грешките в маркировката в завода, където корекцията отнема часове, а не седмици.
Изходът от пробната сглобка не е фотография. Това е подписан запис, в който са изброени всички проверени връзки, всички установени отклонения, коригиращите действия и номерът на преработената ревизия. Този запис придружава пратката.
Опаковане и маркиране: Логистиката на три хиляди части
Опаковането определя колко бързо ще се издигне кулата. Три правила обхващат по-голямата част от това.
Опаковайте според последователността на монтажа, а не според размера на елементите. Пакетите трябва да пристигнат в реда, в който екипът ги нуждае: първо – ъглови стъбла и първите удължения на краката, последно – капакът на плочата и фурнитурата.
Опаковайте болтовете заедно с елементите, за които са предназначени. Чанта за болтове на ниво връзка, прикрепена към съответния пакет, елиминира склада за монтажни материали на площадката и, с това, най-честата причина за просто стоящи кранове.
Маркирайте и двете края на всеки пакет. Пакет, идентифициран само на единия край, поне веднъж ще бъде отворен на погрешния край на зоната за разтоварване.
Щетите при транспортиране са достатъчно значими, за да се проектират мерки срещу тях: стягането без дървени разстоятелни елементи смачква ъгловите ръбове, а натрупването на тежки пакети от крака върху слаби подпори води до огънати елементи, които на строителната площадка се изправят по начин, който е наличен.
Интерфейсът на фундамента: мястото, където проектите губят седмици
Графикът за изграждане на кулата предполага фундамент, който отговаря на собствените си допуски. На практика разликата между двата документа е мястото, където графиците се забавят.
Преди да бъде вдигнат първият стоманен елемент, потвърдете: разстоянието между ъгловите изпъкнали части в двете посоки, височината на горния ръб на ъгловите изпъкнали части по всички четири крака, вертикалността на ъгловите изпъкнали части, дължината на болтовете над горния ръб на ъгловите изпъкнали части, състоянието на резбата на болтовете и класът на котвените болтове спрямо чертежа. Гравиращите подложки и шайбите се подготвят предварително — никога не се изработват импровизирано от остатъчни стоманени плочи след като кракът вече е окачен.
Съединението между ъгловата изпъкнала част и крака е единично болтово съединение, което поема цялата товарна сила от крака. Ъглова изпъкнала част, която е изместена повече от допустимото от чертежа, не може да бъде коригирана чрез удължаване на отворите в основната плоча на кулата.
Избор на метода за монтаж
Три метода обхващат повечето случаи на строителство на решетъчни кули, като изборът се определя от достъпа, височината на кулата и наличността на кранове, а не от предпочитания.
Независимо от избраната методика, последователността следва графика: краката и хоризонталните подпори формират стабилна основа, диагоналите по фасадата затварят панелите, резервните елементи се монтират след тях, а върхът на заземителния проводник се изправя последен чрез отделно подемно устройство.
Временните въжета, ако се използват, се проектират — не се изработват импровизирано от налични въжета. Техните крепежни точки се проверяват като част от плана за вдигане.
Болтови връзки: момент на стягане, завъртане на гайката и реалността с цинковото покритие
Болтовете за кули обикновено са цинковани, горещо штамповани крепежни елементи според ASTM A394 или еквивалентния стандарт, определен за проекта. На площадката има три практически важни аспекта.
Първо предварително стягане, след това окончателно напрегване. Връзката се довежда до предварително стягане, проверява се правилността на подравняването и след това се извършва окончателното напрегване. Прилагането на момент на стягане върху неуравновесена връзка натоварва болта на огъване, а не на опън.
Калибрирайте ключа, не разчитайте на зададената стойност. Стойностите на въртящия момент се определят чрез калибриране спрямо действителната партида болтове, с действителното покритие и смазочни условия, върху устройство за калибриране на опън. Публикуваните таблици предполагат идеално триене; галванизираните резбове със суха или остаряла смазка не отговарят на тях.
Методът „завъртане на гайката“, когато въртящият момент е ненадежден. За по-големи диаметри и силно покрити връзки методът „завъртане на гайката“ след достигане на плътно прилепване е по-възпроизводим от използването на динамометричен ключ. Предписаното завъртане — обикновено една трета до една втора завъртка, в зависимост от дължината на стиснатата част и състоянието на повърхността — се маркира върху гайката и болта преди завъртането, за да бъде проверката визуална.
Две практики на терена заслужават категорично забраняване: използване на пробойник за разширяване на отвор и заместване на болт с по-висок клас на якост, за да се принуди несъвпадащо съединение да се затвори.
Вертикалност, подравняване и въпросът за подложките
Вертикалността се определя спрямо височината на кулата — обикновено в диапазона H/500 до H/1500, в зависимост от височината на кулата, класа на линията и изискванията на клиента, и винаги се потвърждава според проектната спецификация, а не се приема по подразбиране.
Измерването се извършва върху лицата на краката, в две ортогонални посоки, на определени височини, като показанията се записват, а не се запомнят. Измерването по време на монтажа, след завършване на всеки панел, е значително по-евтино от измерването след монтиране на проводниците.
Поставянето на подложки в основата е разрешено само в рамките на допуска, посочен на чертежа на фундамента, чрез използването на предписаните материали, като комплектът подложки се документира. Кулата, нивелирана чрез подлагане на плочи под два крака и оставяне на другите два да почиват върху циментова замазка, е кула с незаписан път на товара.
Монтиране на фурнитурата: Последните двайсет процента, които решават ефективността
Монтажът завършва конструкцията. Монтирането на фурнитурата определя дали линията ще функционира както трябва.
Изолационни вериги и фурнитура. Подвеските и натягащите комплекти се монтират на земята, проверяват се спрямо чертежа на арматурата и вдигат със странични въжета, които не опират върху куполите или върху циментовия шев между порцелановата част и капачката. Коронните и градираните пръстени се поставят според чертежа — пръстен, инсталиран обърнат наопаки, води до оплаквания за радиопомехи след шест месеца.
Арматура за защита на проводниците. Брониращите пръти се прилагат с правилна посока на усукване и подходящ разстояние между краищата; вибрационните демпфери се позиционират на изчисленията разстояние от хомота, като това разстояние се измерва, а не се оценява визуално. Грешките в позиционирането на демпферите се проявяват като умора на проводника, а не като дефект при монтажа.
Разделителни дистанционни елементи и арматура за снопове. Записват се разстоянието между подпроводниците, позициите на разделителните елементи и предписаната моментна сила за болтовете на разделителните елементи. Прекомерно затеглените болтове на разделителните елементи причиняват пукнатини по проводника.
Заземяване. Всеки крак е свързан със заземителната система, а връзката се извършва преди засипване, за да може да се измери съпротивлението. Показанието на съпротивлението, взето след засипване и записано като число в доклад, не е измерване.
Фитинги за безопасност и маркиране. Стъпални болтове, стълби, площадки за почивка, устройства против изкачване, фазови табелки, номерни табелки, светлини за предупреждение за въздушни препятствия и устройства за отпъждане на птици се проверяват поотделно според графика на фитингите. Липсващите стъпални болтове се откриват от екипа за поддръжка на височина и в най-неподходящия възможен момент.
Какво всъщност изисква предаването
Пакетът за предаване, който защитава както производителя, така и подизпълнителя, съдържа: сертификати от мелницата, проследими до маркировките на елементите; записи за дебелината на цинковото покритие; доклад за пробната сглобка; записи за калибриране на болтовете; извадка от аудита на въртящия момент с посочени местоположения; геодезически измервания за вертикалност; измервания на съпротивлението на заземяването; и коригирани чертежи с всички одобрени на място отклонения.
Когато елементът е бил заменен, изправен, повторно галванизиран на място или дупката е била поправена с одобрен метод, този запис трябва да се намира в същия пакет.
Режими на отказ, които струва да се запомнят
Повечето откази на място при работа с ъглови кули попадат в кратък списък.
- Елементи, които са се побирали на земята, но не и на височина, поради отклонения в разстоянията между дупките, а не в дължините на резовете.
- Покритие, повредено по време на транспортиране, защото свитъците не са били разделени с дървени подложки.
- Болтове, затегнати според таблица за различна партида и състояние на покритието, потвърдени чрез липса на запис.
- Вертикалността на кулата е измерена веднъж – при завършване, след монтажа на проводниците.
- Позициите на демпферите или разпределителите са определени визуално и повредите по проводниците са открити едва през третата година.
- Съпротивлението на заземяването никога не е измерено, а траншеята е била засипана и приемана само въз основа на чертеж.
Всеки от тези случаи се предотвратява чрез документ, а не чрез допълнителни усилия.
Смисълът на упражнението
Ъгловата кула е проста конструкция, усложнена от координацията. Стоманата е несложна; а съединенията, допуските и последователностите, които свързват графика на елементите с изправената кула, не са.
Проектите, които завършват по график, са тези, при които графикът, списъкът на комплектующите и последователността на монтажа са съставени от хора, които са стояли в основата на кулата и са погледнали нагоре.
Ако вашият проект включва височини на кули, терен или детайли на съединения извън стандартния обхват, полезното обсъждане се провежда преди производството — а не след отварянето на първия пакет.
Съдържание
- Разписът на елементите е действителният договорен документ
- Производствена дисциплина, която предотвратява проблеми на строителната площадка
- Пробна сглобка: Тестът, който струва най-малко.
- Опаковане и маркиране: Логистиката на три хиляди части
- Интерфейсът на фундамента: мястото, където проектите губят седмици
- Избор на метода за монтаж
- Болтови връзки: момент на стягане, завъртане на гайката и реалността с цинковото покритие
- Вертикалност, подравняване и въпросът за подложките
- Монтиране на фурнитурата: Последните двайсет процента, които решават ефективността
- Какво всъщност изисква предаването
- Режими на отказ, които струва да се запомнят
- Смисълът на упражнението