
 EN
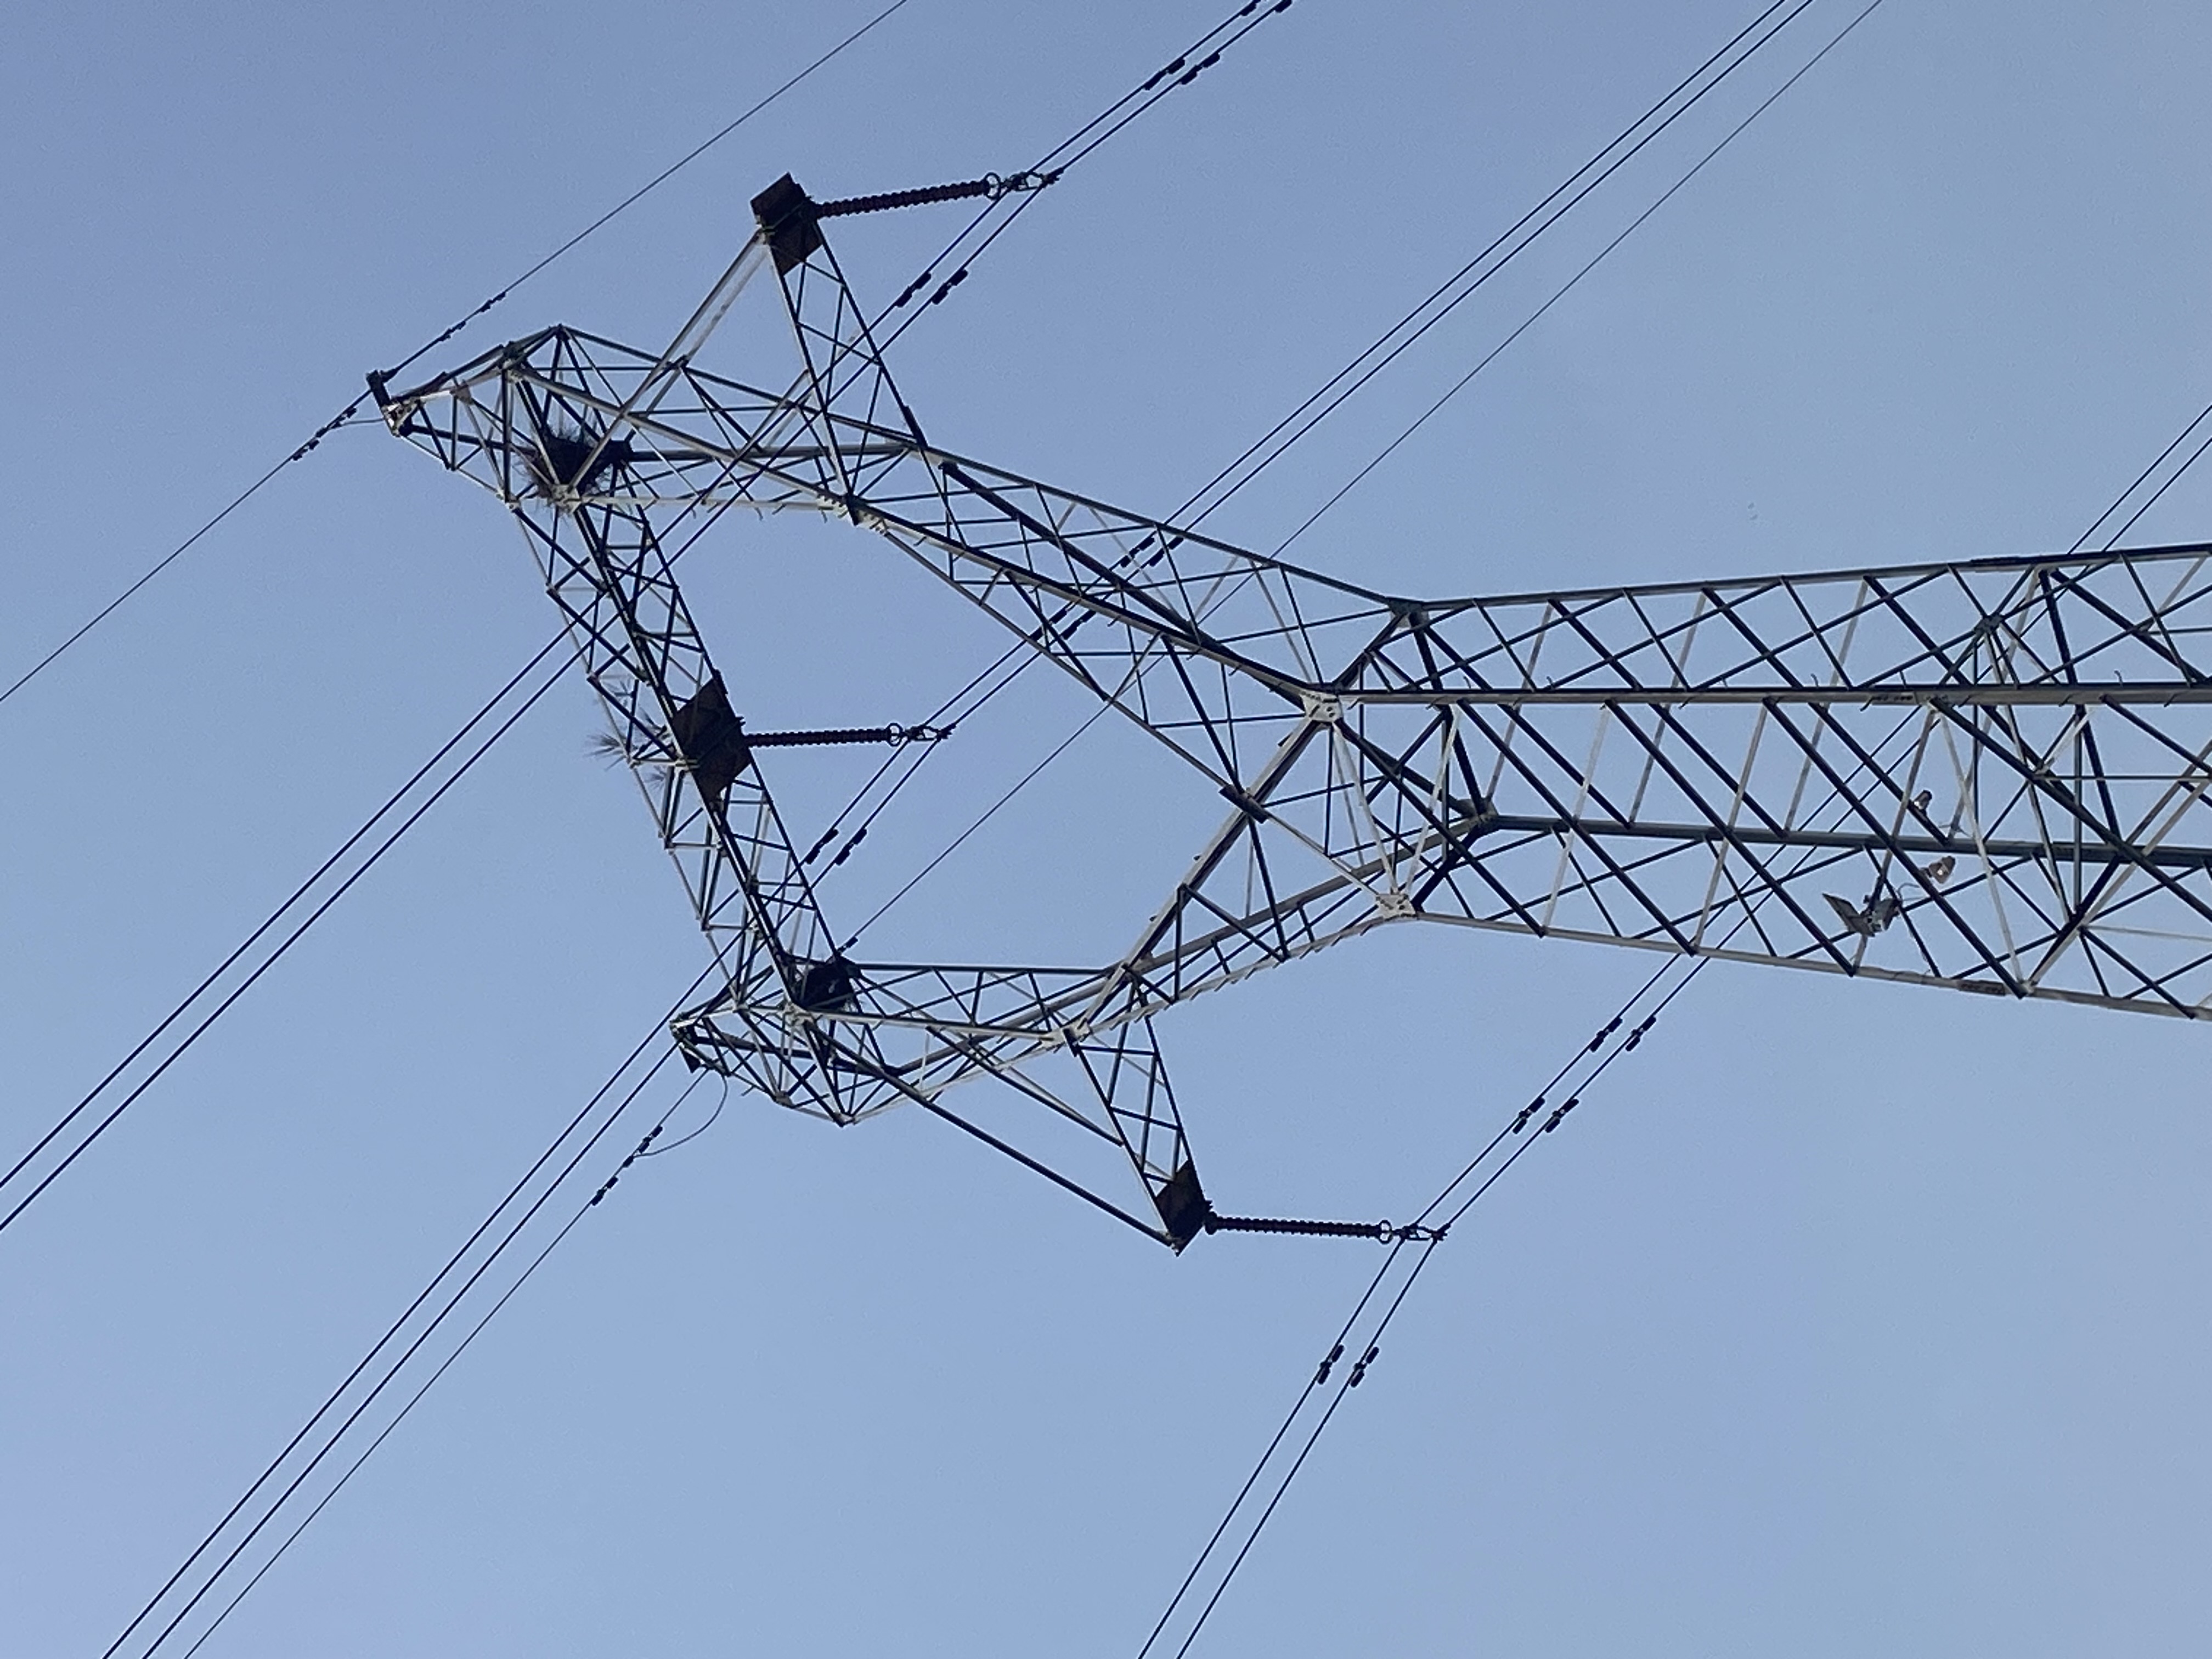
সদস্য সময়সূচি হল প্রকৃত চুক্তি দলিল
সাধারণ বিন্যাস আঁকা একজন লাইন ইঞ্জিনিয়ারকে টাওয়ারটি কেমন দেখতে হবে তা বলে। সদস্য সময়সূচি ফ্যাব্রিকেটর এবং ইরেকশন ক্রুকে টাওয়ারটি আসলে কী তা বলে।
একটি সম্পূর্ণ সময়সূচিতে প্রতিটি সদস্য মার্কের জন্য নিম্নলিখিতগুলি থাকে: কোণ সেকশন, কাট দৈর্ঘ্য, ছিদ্র প্যাটার্ন ও গেজ, বোল্টের ব্যাস ও সংখ্যা, ইস্পাত গ্রেড, গ্যালভানাইজিংয়ের প্রয়োজনীয়তা এবং একক ওজন। দুটি বিশদ একটি কার্যকর সময়সূচিকে একটি সমস্যাযুক্ত সময়সূচি থেকে পৃথক করে।
গ্যালভানাইজিং পার করে যাওয়ার জন্য একটি চিহ্নিতকরণ পদ্ধতি। হট-ডিপ গ্যালভানাইজিংয়ের আগে স্ট্যাম্প বা পাঞ্চ করা চিহ্নগুলি তখনই কোটিংয়ের পরেও পঠনযোগ্য থাকে যখন গভীরতা ও অবস্থান নির্দিষ্ট করা থাকে। পেইন্ট করা চিহ্নগুলি জিঙ্ক কেটলে টিকে থাকে না।
একটি সংখ্যায়ন পদ্ধতি যা ক্রুগুলি টাওয়ারটি কীভাবে পড়ে তার সঙ্গে মেল খায়। পায়ের অংশ, প্ল্যান ব্রেসিং, ফেস ডায়াগোনাল এবং অতিরিক্ত সদস্যদের একটি সংখ্যা ব্লক শেয়ার করা উচিত নয়। ৬০ মিটার উচ্চতার টাওয়ারে, একজন ফিটার উচ্চতায় টেলিস্কোপ বা স্পর্শ দ্বারা একটি চিহ্ন পড়ে। সাইট ইঞ্জিনিয়ার যেভাবে সময়সূচি পড়েন সেই ভাবে চিহ্নগুলি গ্রুপ করা
সময়সূচির তিনটি কলামের দিকে সাধারণত যে মনোযোগ দেওয়া হয়, তার চেয়ে বেশি মনোযোগ দেওয়া উচিত।
দৈর্ঘ্য বনাম ছিদ্র-থেকে-ছিদ্র মাপ। কাটা দৈর্ঘ্যে প্রান্তের দূরত্বগুলি অন্তর্ভুক্ত থাকে; প্যানেলটি বন্ধ হবে কিনা তা নির্ধারণ করে ছিদ্র-থেকে-ছিদ্র মাপ। দীর্ঘ কর্ণের ক্ষেত্রে, প্রতিটি প্রান্তে ৩ মিমি ত্রুটি জয়েন্টে ৬ মিমি অসামঞ্জস্য সৃষ্টি করে, যা বোল্টটি প্রবেশ করতে বাধা দেয়।
বোল্টের ব্যাসার্ধ যোগসূত্র অনুযায়ী গ্রুপ করা হয়, সদস্য অনুযায়ী নয়। দেরির একটি সাধারণ কারণ হলো এমন একটি সময়সূচি যেখানে বোল্টের আকারগুলি সদস্য অনুযায়ী তালিকাভুক্ত করা হয়, ফলে ক্রুগুলিকে আকাশে যোগসূত্র অনুযায়ী হার্ডওয়্যার সাজাতে হয়। কারখানায় যোগসূত্র অনুযায়ী—অথবা প্যানেল অনুযায়ী—বোল্টগুলি সাজিয়ে ব্যাগ করলে এই ধাপটি বাদ পড়ে।
অতিরিক্ত সদস্যদের পৃথকভাবে তালিকাভুক্ত করা হয়েছে। গৌণ ব্রেসিং খুব কম ভার বহন করে, কিন্তু ইরেকশন সময়ের বড় অংশ নেয়। সময়সূচি এবং প্যাকিং তালিকায় এগুলিকে পৃথক করলে ক্রুগুলি মাটিতে প্যানেলগুলি পূর্ব-সংযোজিত করতে পারে, যেখানে সমস্ত গৌণ সদস্য ইতিমধ্যে স্থাপন করা থাকে।
ক্ষেত্রে সমস্যা প্রতিরোধকারী ফ্যাব্রিকেশন অনুশাসন
কোণ টাওয়ারগুলি বোল্ট দিয়ে সংযুক্ত কাঠামো; ওয়েল্ডিং প্রধানত লেগ স্প্লাইস, ফ্ল্যাঞ্জ সংযোগ এবং বিশেষ বিবরণে সীমাবদ্ধ। এটি গুণগত ঝুঁকিকে চারটি অপারেশনে কেন্দ্রীভূত করে।
কাটিং এবং পাঞ্চিং। সিএনসি স আন্ড-ড্রিল লাইনগুলি ছিদ্রের অবস্থান প্রায় ±১.৫ মিমি এবং ছিদ্রের ব্যাস +১/−০ মিমি-এর মধ্যে রাখে। ছিদ্রগুলি চূড়ান্ত আকারে পাঞ্চ করা হয় বা ড্রিল করা হয়; কানেকশন ফিট করার জন্য ফিল্ডে রিমিং করা হলে তা একটি ফ্যাব্রিকেশন সমস্যার লক্ষণ, সমাধান নয়।
গ্যালভানাইজিংয়ের পর স্ট্রেইটেনিং। ৪৪৫–৪৬০ °সে-এ হট-ডিপ গ্যালভানাইজিং রোলিং অবশিষ্ট চাপ কমায় এবং দীর্ঘ, সরু সদস্যগুলিকে বাঁকাতে পারে। স্ট্রেইটেনিংয়ের সীমা এবং পদ্ধতি—শীতল বনাম নিয়ন্ত্রিত তাপ—ক্রয় স্পেসিফিকেশনে উল্লেখ করা আবশ্যিক, অন্যথায় সদস্যগুলি সুইপ সহ আসবে যা সম্পূর্ণ মুখে দৃশ্যমান কিঙ্ক হিসাবে প্রকাশ পাবে।
কোটিং নিয়ন্ত্রণ। আইএসও ১৪৬১ অনুযায়ী, ৬ মিমি বা তার বেশি পুরুত্বের ইস্পাতের জন্য গড় কোটিংয়ের ন্যূনতম পরিমাণ ৮৫ মাইক্রোমিটার এবং স্থানীয় ন্যূনতম ৭০ মাইক্রোমিটার হতে হবে; পাতলা অংশগুলোর জন্য এই সীমা কম হয়। এএসটিএম এ ১২৩ অনুযায়ী, সমতুল্য পুরুত্বের পরিসরের জন্য একই ক্রমের মানগুলো প্রকাশ করা হয়। কোটিংয়ের পুরুত্ব চূড়ান্ত উপাদানের উপর পরিমাপ করা হয়, ডুবানোর সময় থেকে অনুমান করা হয় না।
ড্রেন ও ভেন্ট ব্যবস্থা। খোলা অংশ, ওভারল্যাপ করা প্লেট এবং বন্ধ বিবরণগুলোতে ড্রেন ছিদ্র থাকা আবশ্যিক, যাতে পিকলিং তরল ও ধুয়ে নেওয়ার জল অংশটি থেকে বেরিয়ে যায় এবং জিঙ্ক অভ্যন্তরে কোটিং করতে পারে। ড্রেন ছিদ্র না থাকলে কয়েক মাস পরে শক্তিসঞ্চারের পর জয়েন্টগুলো থেকে তরল টপকে পড়ে এবং কোটিং তাড়াতাড়ি ব্যর্থ হয়।
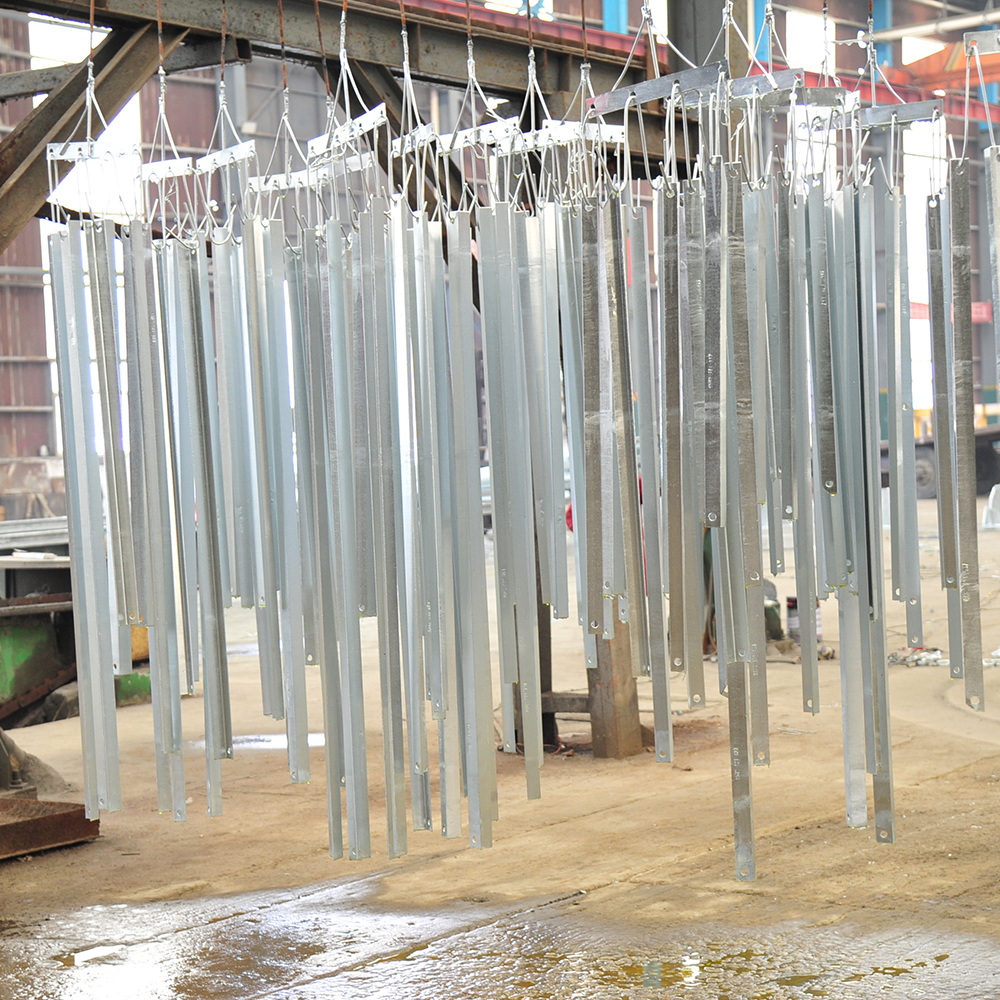
পরীক্ষামূলক সংযোজন: যে পরীক্ষাটি সবচেয়ে কম খরচ করে।
পাঠানোর আগে একটি লেগ অংশ বা সবচেয়ে বেশি সংযুক্ত প্যানেলের একটি পরীক্ষামূলক সংযোজন করলে কারখানায় সংঘর্ষ, ছিদ্রের অসামঞ্জস্য এবং চিহ্নিতকরণের ত্রুটি সমাধান করা যায়—যেখানে সংশোধনের খরচ হয় কয়েক ঘণ্টা, সপ্তাহ নয়।
পরীক্ষামূলক সংযোজনের ফলাফল কোনো ছবি নয়। এটি একটি স্বাক্ষরিত রেকর্ড, যাতে প্রতিটি যাচাইকৃত সংযোগ, প্রতিটি শনাক্ত বিচ্যুতি, সংশোধনমূলক ব্যবস্থা এবং সংশোধিত সংস্করণ সংখ্যা উল্লেখ করা থাকে। এই রেকর্ডটি পাঠানোর সঙ্গে সঙ্গে যাত্রা করে।
প্যাকিং ও মার্কিং: তিন হাজার টুকরো আইটেমের যুক্তিসঙ্গত পরিবহন
প্যাকিং নির্ধারণ করে টাওয়ারটি কত দ্রুত উঠবে। এর অধিকাংশ ক্ষেত্রেই তিনটি নিয়ম প্রযোজ্য।
সদস্যের আকার অনুযায়ী নয়, বরং স্থাপনের ক্রম অনুযায়ী প্যাক করুন। বান্ডিলগুলো ক্রু যে ক্রমে প্রয়োজন করে, সেই ক্রমে আসবে: প্রথমে স্টাব অ্যাঙ্গেল ও প্রথম লেগ এক্সটেনশন, শেষে ক্যাপ প্লেট ও ফিটিংস।
বোল্টগুলোকে যেসব সদস্যের সঙ্গে ব্যবহার করা হবে, সেগুলোর সঙ্গেই প্যাক করুন। প্রতিটি বান্ডিলের সঙ্গে যুক্ত জয়েন্ট-স্তরের বোল্ট ব্যাগ সাইটে হার্ডওয়্যার স্টোর এড়িয়ে যায় এবং এর ফলে ক্রেনের অপেক্ষার সবচেয়ে সাধারণ কারণটিও দূর হয়ে যায়।
প্রতিটি বান্ডিলের উভয় প্রান্তে মার্কিং করুন। কেবলমাত্র এক প্রান্তে চিহ্নিত করা বান্ডিলটি অন্তত একবার লেআউট ইয়ার্ডের ভুল প্রান্তে খোলা হবে।
পাঠানোর সময় ক্ষতির বিরুদ্ধে ডিজাইন করা মূল্যবান: কাঠের স্পেসার ছাড়া ব্যান্ডিং কোণের টু-এর চাপ দেয়, এবং সরু ব্রেসিংয়ের উপর ভারী লেগ বান্ডেল স্ট্যাক করা বাঁকা সদস্য তৈরি করে যা সাইটে যা কিছু পাওয়া যায় তা দিয়ে সোজা করা হয়।
ফাউন্ডেশন ইন্টারফেস: যেখানে প্রকল্পগুলি সপ্তাহ হারায়
টাওয়ারের সময়সূচী এমন একটি ফাউন্ডেশনের উপর ভিত্তি করে যা নিজস্ব সহনশীলতা মেনে চলে। ব্যবহারে, দুটি নথির মধ্যে ফাঁকই হলো যেখানে প্রোগ্রামগুলি পিছিয়ে পড়ে।
প্রথম ইস্পাত তোলার আগে যাচাই করুন: উভয় দিকে স্টাব অ্যাঙ্গেলের দূরত্ব, চারটি লেগের সমস্ত স্টাবের শীর্ষ উচ্চতা, স্টাবের লম্বভাব, স্টাব শীর্ষের উপরে বোল্টের প্রক্ষেপণ, বোল্টের থ্রেডের অবস্থা এবং আঁকড়ানো বোল্টের গ্রেড আঁকা অনুযায়ী। গ্রাউট প্যাড এবং শিমগুলি আগে থেকেই প্রস্তুত করা হয়—কখনও লেগ ঝুলছে অবস্থায় স্ক্র্যাপ প্লেট থেকে অস্থায়ীভাবে তৈরি করা হয় না।
স্টাব-টু-লেগ সংযোগ হলো একটি একক বোল্টেড ইন্টারফেস যা সম্পূর্ণ লেগ লোড বহন করে। যদি স্টাব আঁকার অনুমোদিত সীমার বাইরে অবস্থান করে, তবে টাওয়ারের বেস প্লেটে স্লট করে তা সংশোধন করা সম্ভব নয়।
স্থাপন পদ্ধতি নির্বাচন
তিনটি পদ্ধতি সাধারণত ল্যাটিস টাওয়ার নির্মাণের অধিকাংশ ক্ষেত্র কভার করে, এবং পছন্দের চেয়ে অ্যাক্সেস, টাওয়ারের উচ্চতা এবং ক্রেনের উপলব্ধতার উপর ভিত্তি করে পদ্ধতি নির্বাচন করা হয়।
যেকোনো পদ্ধতি ব্যবহার করা হোক না কেন, ক্রমটি সময়সূচী অনুসরণ করে: লেগ এবং প্ল্যান ব্রেসিং স্থিতিশীল ভিত্তি গঠন করে, ফেস ডায়াগোনালগুলি প্যানেলগুলি বন্ধ করে, রিডান্ড্যান্ট সদস্যরা এর পরে যুক্ত হয় এবং শেষে আর্থওয়্যার শীর্ষবিন্দু নিজস্ব উত্থাপন ব্যবস্থায় স্থাপন করা হয়
অস্থায়ী গাইস, যদি ব্যবহার করা হয়, তবে তাদের ডিজাইন করা হয়—উপলব্ধ দড়ি থেকে অস্থায়ীভাবে তৈরি করা হয় না। তাদের আঁকড়ানো বিন্দুগুলি উত্থাপন পরিকল্পনার অংশ হিসেবে পরীক্ষা করা হয়
বোল্টেড সংযোগ: টর্ক, টার্ন-অফ-নাট এবং গ্যালভানাইজড বাস্তবতা
টাওয়ার বোল্টগুলি সাধারণত ASTM A394 বা প্রকল্প-নির্দিষ্ট সমতুল্য অনুযায়ী গ্যালভানাইজড, হট-ফোর্জড ফাস্টেনার। সাইটে তিনটি ব্যবহারিক বিষয় গুরুত্বপূর্ণ
স্নাগ টাইট, তারপর চূড়ান্ত টেনশন সংযোগটি স্নাগ টাইট করা হয়, সামঞ্জস্য যাচাই করা হয় এবং চূড়ান্ত টেনশনিং অনুসরণ করে। একটি অসমান্তরাল সংযোগে টর্ক প্রয়োগ করলে বোল্টটি টেনশনের পরিবর্তে বেন্ডিং-এ লোড হয়
ওয়ারেন্চটি ক্যালিব্রেট করুন, সেটিংয়ের উপর বিশ্বাস করবেন না টর্ক মানগুলি টেনশন-ক্যালিব্রেটিং ডিভাইসে প্রকৃত বোল্ট লট, প্রকৃত কোটিং এবং লুব্রিকেশন অবস্থার বিরুদ্ধে ক্যালিব্রেশন দ্বারা নির্ধারিত হয়। প্রকাশিত সারণীগুলি আদর্শ ঘর্ষণকে ধরে নেয়; শুষ্ক বা আবহাওয়া-প্রভাবিত লুব্রিক্যান্ট সহ গ্যালভানাইজড থ্রেডগুলি এগুলির সাথে মেল খায় না।
যেখানে টর্ক বিশ্বস্ত নয়, সেখানে নাট ঘোরানোর পদ্ধতি প্রয়োগ করুন। বড় ব্যাস এবং ভারী কোটেড ফাস্টেনারের জন্য, স্নাগ টাইট করার পর নাট ঘোরানোর পদ্ধতি টর্ক ওয়ারেন্চের চেয়ে বেশি পুনরাবৃত্তিযোগ্য। নির্দিষ্ট ঘূর্ণন—যা সাধারণত গ্রিপ দৈর্ঘ্য এবং পৃষ্ঠের অবস্থার উপর নির্ভর করে এক-তৃতীয়াংশ থেকে অর্ধেক ঘূর্ণন—ঘোরানোর আগে নাট এবং বোল্টের উপর চিহ্নিত করা হয় যাতে নিরীক্ষণটি দৃশ্যমান হয়।
দুটি ক্ষেত্রের অভ্যাস সরাসরি নিষিদ্ধ করা উচিত: একটি ছিদ্র বৃহত্তর করতে ড্রিফ্ট পিন ব্যবহার করা এবং বিপরীত সারিবদ্ধ জয়েন্টকে বন্ধ করতে উচ্চ-মানের বোল্ট দিয়ে প্রতিস্থাপন করা।
অনুভূমিক, সারিবদ্ধকরণ এবং শিমিং প্রশ্ন
উচ্চতার সাপেক্ষে উল্লম্বতা নির্দিষ্ট করা হয় — সাধারণত টাওয়ারের উচ্চতা, লাইন শ্রেণি এবং ক্লায়েন্টের মানদণ্ডের উপর নির্ভর করে H/৫০০ থেকে H/১৫০০ পর্যন্ত পরিসরে, এবং সর্বদা প্রকল্পের স্পেসিফিকেশনের বিরুদ্ধে যাচাই করা হয়, ধরে নেওয়া হয় না।
পরিমাপটি নির্দিষ্ট উচ্চতায় দুটি লম্বভাবে অবস্থিত দিকে লেগের পৃষ্ঠে নেওয়া হয়, এবং পাঠগুলি মনে রাখা হয় না, রেকর্ড করা হয়। কন্ডাক্টর স্ট্রিং করার পরে পরিমাপ করার তুলনায় প্রতিটি সম্পূর্ণ প্যানেলে স্থাপনের সময় পরিমাপ করা অনেক সস্তা।
ভিত্তির নীচে শিমিং কেবলমাত্র ফাউন্ডেশন ড্রইং-এ উল্লিখিত অনুমতিসীমার মধ্যে অনুমোদিত, নির্দিষ্ট উপাদান ব্যবহার করে, এবং শিম প্যাকটি রেকর্ড করতে হয়। দুটি লেগের নীচে প্লেট স্ট্যাক করে এবং অন্য দুটি লেগকে গ্রাউটের উপর ভার বহন করতে দিয়ে যে টাওয়ারটি লেভেল করা হয়, তা হলো একটি অরেকর্ডেড লোড পাথ সহ টাওয়ার।
ফিটিং ইনস্টলেশন: পারফরম্যান্স নির্ধারণকারী শেষ বিশ শতাংশ
স্থাপন কাঠামোটি সম্পূর্ণ করে। ফিটিং ইনস্টলেশন নির্ধারণ করে যে লাইনটি কাজ করবে কিনা।
ইনসুলেটর স্ট্রিং এবং হার্ডওয়্যার। সাসপেনশন এবং টেনশন সেটগুলি মাটিতে সংযোজিত হয়, হার্ডওয়্যার ড্রয়িংয়ের সঙ্গে যাচাই করা হয় এবং শেড বা পোর্সেলেন-টু-ক্যাপ সিমেন্ট জয়েন্টের উপর চাপ না দেওয়া স্লিংস ব্যবহার করে উত্তোলন করা হয়। কোরোনা এবং গ্রেডিং রিংগুলি ড্রয়িং অনুযায়ী স্থাপন করা হয়— উল্টোভাবে স্থাপিত রিং ছয় মাস পরে রেডিও ইন্টারফেরেন্স অভিযোগের কারণ হয়ে দাঁড়ায়।
কন্ডাক্টর সুরক্ষা হার্ডওয়্যার। আর্মার রডগুলি সঠিক লে ডিরেকশন এবং প্রান্ত ফাঁক সহ প্রয়োগ করা হয়; কম্পন ড্যাম্পারগুলি ক্ল্যাম্প থেকে গণনাকৃত দূরত্বে স্থাপন করা হয়, যা চোখে অনুমান না করে পরিমাপ করে নির্ধারণ করা হয়। ড্যাম্পার অবস্থানের ভুলগুলি কন্ডাক্টর ক্লান্তি হিসেবে প্রকাশ পায়, ইনস্টলেশন ত্রুটি হিসেবে নয়।
স্পেসার এবং বান্ডেল হার্ডওয়্যার। সাব-কন্ডাক্টর স্পেসিং, স্পেসার অবস্থান এবং স্পেসার বোল্টে নির্দিষ্ট টর্ক রেকর্ড করা হয়। অতিরিক্ত টাইট করা স্পেসার বোল্ট কন্ডাক্টরকে ফেটে যেতে পারে।
আর্থিং। প্রতিটি লেগকে আর্থিং সিস্টেমের সাথে যুক্ত করা হয়, এবং ফিরে পূরণের আগেই সংযোগটি স্থাপন করা হয় যাতে রোধ মাপা যায়। ফিরে পূরণের পরে নেওয়া রোধের পাঠ এবং রিপোর্টে সংখ্যা হিসেবে রেকর্ড করা হলে তা কোনো প্রকৃত পরিমাপ নয়।
নিরাপত্তা ও চিহ্নিতকরণের ফিটিংস। স্টেপ বোল্ট, ল্যাডার, বিশ্রাম প্ল্যাটফর্ম, আরোহণ-বিরোধী ডিভাইস, ফেজ প্লেট, নম্বর প্লেট, বিমান অবরোধ আলো এবং পাখি-বিরোধী ডিভাইসগুলি ফিটিং স্কিডিউলের আইটেমগুলির সাথে ধাপে ধাপে যাচাই করা হয়। অনুপস্থিত স্টেপ বোল্টগুলি রক্ষণাবেক্ষণ দল দ্বারা উচ্চতায়, সবচেয়ে খারাপ সময়ে আবিষ্কৃত হয়।
হ্যান্ডওভার আসলে কী প্রয়োজন করে
যে হ্যান্ডওভার প্যাকেজটি ফ্যাব্রিকেটর ও ঠিকাদার উভয়কেই রক্ষা করে, তাতে রয়েছে: সদস্য চিহ্নের সাথে ট্রেসযোগ্য মিল সার্টিফিকেট, গ্যালভানাইজিং পুরুত্বের রেকর্ড, ট্রায়াল অ্যাসেম্বলি রিপোর্ট, বোল্ট ক্যালিব্রেশন রেকর্ড, অবস্থানসহ টর্ক অডিট নমুনা, উল্লম্বতা সার্ভে, আর্থিং রোধ পরিমাপ, এবং সাইটে অনুমোদিত কোনো বিচ্যুতির অ্যাস-বিল্ট চিহ্নিতকরণ।
যেখানে কোনো সদস্যকে প্রতিস্থাপন করা হয়েছে, ক্ষেত্রে সোজা করা হয়েছে, পুনরায় গ্যালভানাইজ করা হয়েছে অথবা কোনো ছিদ্রকে অনুমোদিত পদ্ধতিতে মেরামত করা হয়েছে, সেই রেকর্ডটি একই প্যাকেজে রাখতে হবে।
মনে রাখার মতো ব্যর্থতার মোডগুলি
কোণ টাওয়ার কাজে বেশিরভাগ ক্ষেত্রের ব্যর্থতা একটি সংক্ষিপ্ত তালিকায় পড়ে।
- যেসব সদস্য মাটিতে ফিট করা যায় কিন্তু উচ্চতায় ফিট করা যায় না, তা কাটা দৈর্ঘ্যের চেয়ে ছিদ্র-থেকে-ছিদ্র মাপের কারণে হয়ে থাকে।
- পরিবহনের সময় কাঠের দ্বারা বান্ডিলগুলি আলাদা না করার কারণে কোটিং ক্ষতিগ্রস্ত হয়েছে।
- বোল্টগুলি ভিন্ন লট ও কোটিং অবস্থার জন্য নির্ধারিত টেবিল মান অনুযায়ী টাইট করা হয়েছিল, কিন্তু কোনো রেকর্ড না থাকায় তা যাচাই করা যায়নি।
- টাওয়ারের লম্বভাব শেষ হওয়ার পর, স্ট্রিংয়িংয়ের পরে একবার মাত্র পরিমাপ করা হয়েছিল।
- ড্যাম্পার বা স্পেসারের অবস্থান চোখে নির্ধারণ করা হয়েছিল, যা তৃতীয় বছরে কন্ডাক্টর ক্ষতি হিসেবে আবিষ্কৃত হয়েছিল।
- আর্থিং রেজিস্ট্যান্স কখনো পরিমাপ করা হয়নি, কিন্তু ড্রয়িংয়ের ভিত্তিতে ব্যাকফিল করে গৃহীত হয়েছিল।
এই প্রতিটি ব্যর্থতা অতিরিক্ত প্রচেষ্টা নয়, বরং একটি নথি দ্বারা প্রতিরোধ করা যায়।
অনুশীলনের উদ্দেশ্য
কোণ টাওয়ার হলো একটি সরল গঠন, যাকে সমন্বয়ের জটিলতায় জটিল করা হয়। ইস্পাত উপাদানগুলো সরাসরি ও সহজবোধ্য; কিন্তু কোনো সদস্য সূচির সঙ্গে দাঁড়ানো টাওয়ারের মধ্যে যে সংযোগস্থল, সহনশীলতা ও ক্রম জড়িত, সেগুলো সরাসরি নয়।
যেসব প্রকল্প সময়মতো সম্পন্ন হয়, সেগুলোর সময়সূচি, প্যাকিং তালিকা এবং স্থাপন ক্রম সেইসব ব্যক্তিদের দ্বারা প্রস্তুত করা হয় যারা টাওয়ারের ভিত্তিতে দাঁড়িয়ে উপরের দিকে তাকিয়েছেন।
যদি আপনার প্রকল্পে টাওয়ারের উচ্চতা, ভূ-ভাগ বা সংযোগের বিবরণ মানক পরিসরের বাইরে হয়, তবে উপযোগী আলোচনা নির্মাণের পূর্বে—প্রথম বান্ডিল খোলার পর নয়—অনুষ্ঠিত হওয়া উচিত।
বিষয়সূচি
- সদস্য সময়সূচি হল প্রকৃত চুক্তি দলিল
- ক্ষেত্রে সমস্যা প্রতিরোধকারী ফ্যাব্রিকেশন অনুশাসন
- পরীক্ষামূলক সংযোজন: যে পরীক্ষাটি সবচেয়ে কম খরচ করে।
- প্যাকিং ও মার্কিং: তিন হাজার টুকরো আইটেমের যুক্তিসঙ্গত পরিবহন
- ফাউন্ডেশন ইন্টারফেস: যেখানে প্রকল্পগুলি সপ্তাহ হারায়
- স্থাপন পদ্ধতি নির্বাচন
- বোল্টেড সংযোগ: টর্ক, টার্ন-অফ-নাট এবং গ্যালভানাইজড বাস্তবতা
- অনুভূমিক, সারিবদ্ধকরণ এবং শিমিং প্রশ্ন
- ফিটিং ইনস্টলেশন: পারফরম্যান্স নির্ধারণকারী শেষ বিশ শতাংশ
- হ্যান্ডওভার আসলে কী প্রয়োজন করে
- মনে রাখার মতো ব্যর্থতার মোডগুলি
- অনুশীলনের উদ্দেশ্য