
 EN
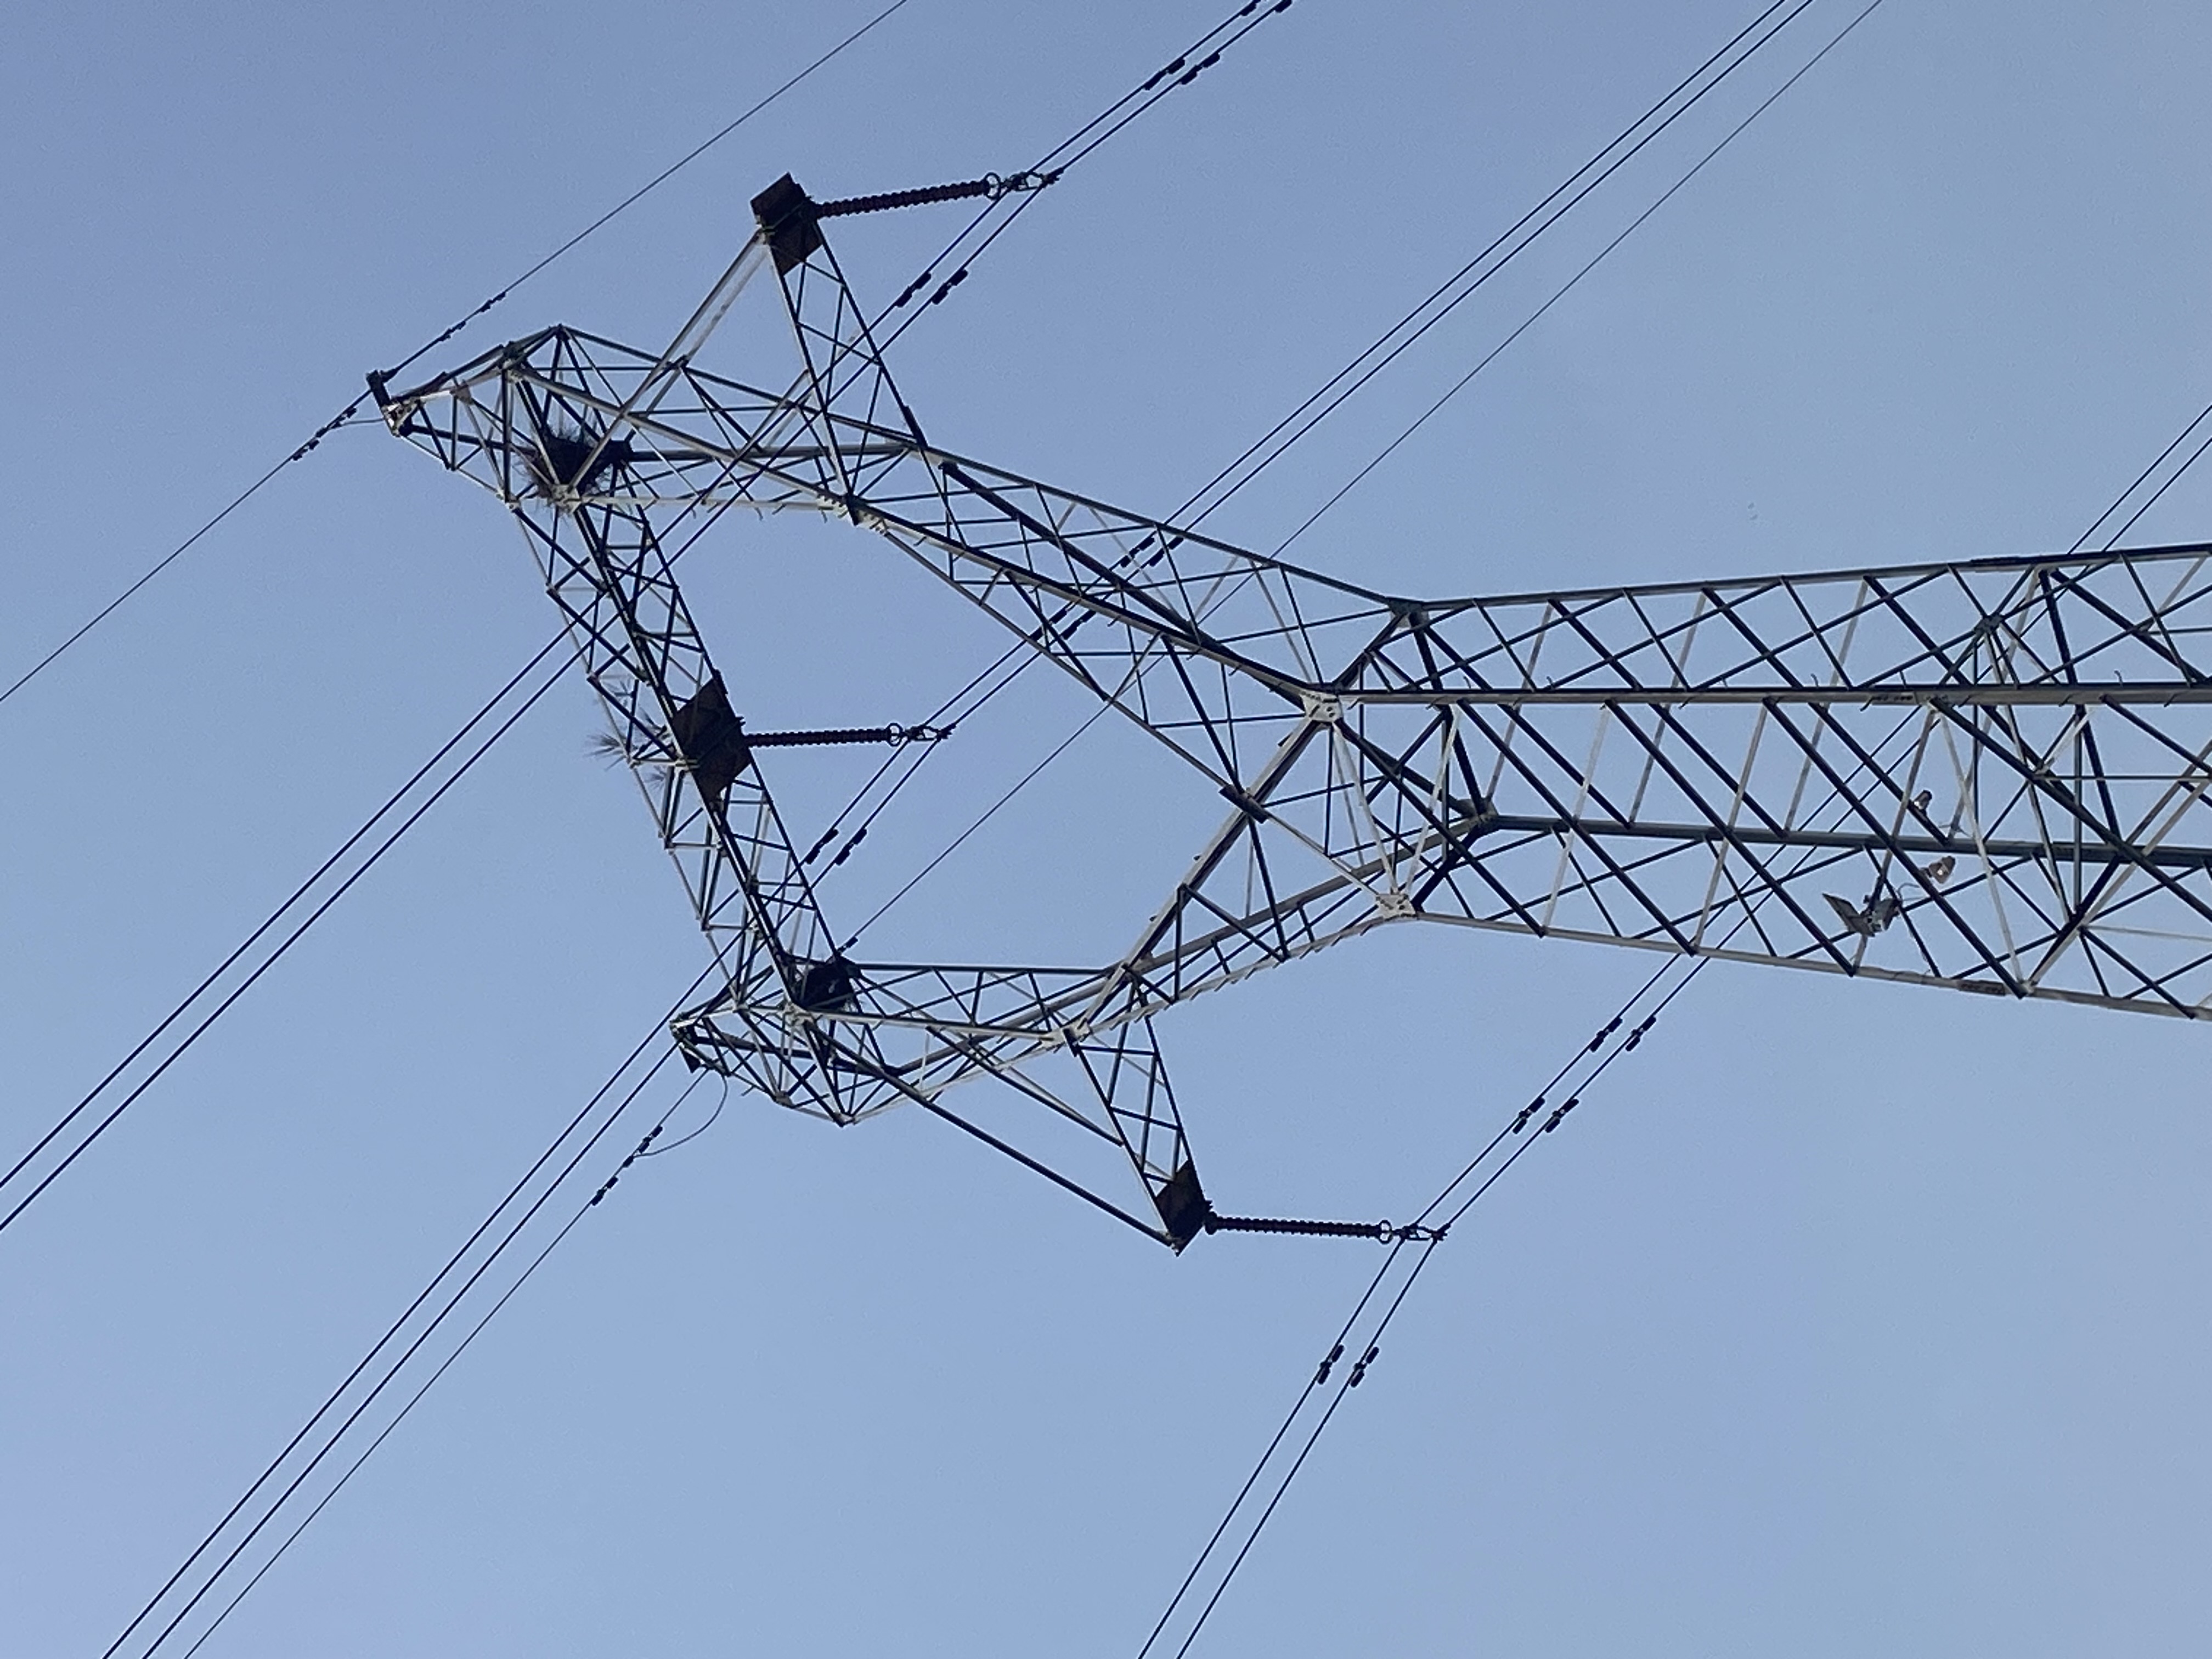
Der Bauteilplan ist das eigentliche Vertragsdokument
Die allgemeine Anordnungszeichnung zeigt einem Linieningenieur, wie der Turm aussieht. Der Bauteilplan zeigt dem Hersteller und der Montagemannschaft, was er tatsächlich ist.
Ein vollständiger Bauteilplan enthält für jede Bauteilnummer: den Winkelprofilquerschnitt, die Zuschnittlänge, das Lochmuster und den Lochabstand, den Bolzendurchmesser und die Bolzenanzahl, die Stahlgüte, die Verzinkungsanforderung sowie das Einzelgewicht. Zwei Merkmale unterscheiden einen brauchbaren Bauteilplan von einem problematischen.
Ein Markierungssystem, das die Verzinkung übersteht. Markierungen, die vor dem Feuerverzinken gestanzt oder geprägt werden, bleiben nach der Beschichtung nur dann lesbar, wenn Tiefe und Position der Vertiefung genau festgelegt sind. Farbmarkierungen überstehen den Zinkbadprozess nicht.
Eine Nummerierungshierarchie, die der Art entspricht, wie Montagemannschaften den Turm lesen. Stützen, Horizontalschrauben, Flächendiagonalen und redundante Bauteile sollten nicht denselben Nummernblock teilen. Bei einem 60-Meter-Turm liest ein Monteur eine Markierung durch ein Fernrohr oder per Tastkontakt in großer Höhe. Markierungen gruppieren – so wie ein Baustelleningenieur den Bauteilplan liest
Drei Spalten im Terminplan verdienen mehr Aufmerksamkeit, als ihnen üblicherweise zuteilwird.
Schnittlänge im Vergleich zur Loch-zu-Loch-Abmessung. Die Schnittlänge umfasst die Endabstände; die Loch-zu-Loch-Abmessung bestimmt, ob sich die Platte schließt. Bei langen Diagonalen führt ein Fehler von 3 mm an jedem Ende zu einer Fehlanpassung von 6 mm an der Fuge – ausreichend, um das Einführen eines Bolzens zu verhindern.
Bolzdurchmesser gruppiert nach Verbindung, nicht nach Bauteil. Eine häufige Ursache für Verzögerungen ist ein Terminplan, der Bolzengrößen pro Bauteil auflistet und die Montagecrew zwingt, die Befestigungselemente in der Luft nach Verbindung zu sortieren. Bolzen, die bereits im Werk nach Verbindung – oder nach Platte – sortiert und verpackt werden, entfallen diesen Arbeitsschritt.
Redundante Bauteile separat aufgelistet. Sekundäre Aussteifung überträgt nur geringe Lasten, beansprucht aber einen großen Anteil der Montagezeit. Ihre Trennung im Terminplan und in der Packliste ermöglicht es der Montagecrew, Platten am Boden vorzumontieren, wobei alle sekundären Bauteile bereits eingesetzt sind.
Fertigungsdisziplin, die Probleme vor Ort verhindert
Winkeltürme sind verschraubte Konstruktionen; das Schweißen beschränkt sich weitgehend auf Beinstöße, Flanschverbindungen und besondere Details. Dadurch konzentriert sich das Qualitätsrisiko auf vier Operationen.
Schneiden und Stanzen. CNC-Säge-und-Bohr-Linien halten die Lochposition auf etwa ±1,5 mm und den Lochdurchmesser auf +1/−0 mm ein. Die Löcher werden gestanzt oder gebohrt – eine Nachbearbeitung vor Ort durch Aufbohren, um eine Verbindung passgenau zu machen, ist ein Symptom eines Fertigungsproblems, nicht dessen Lösung.
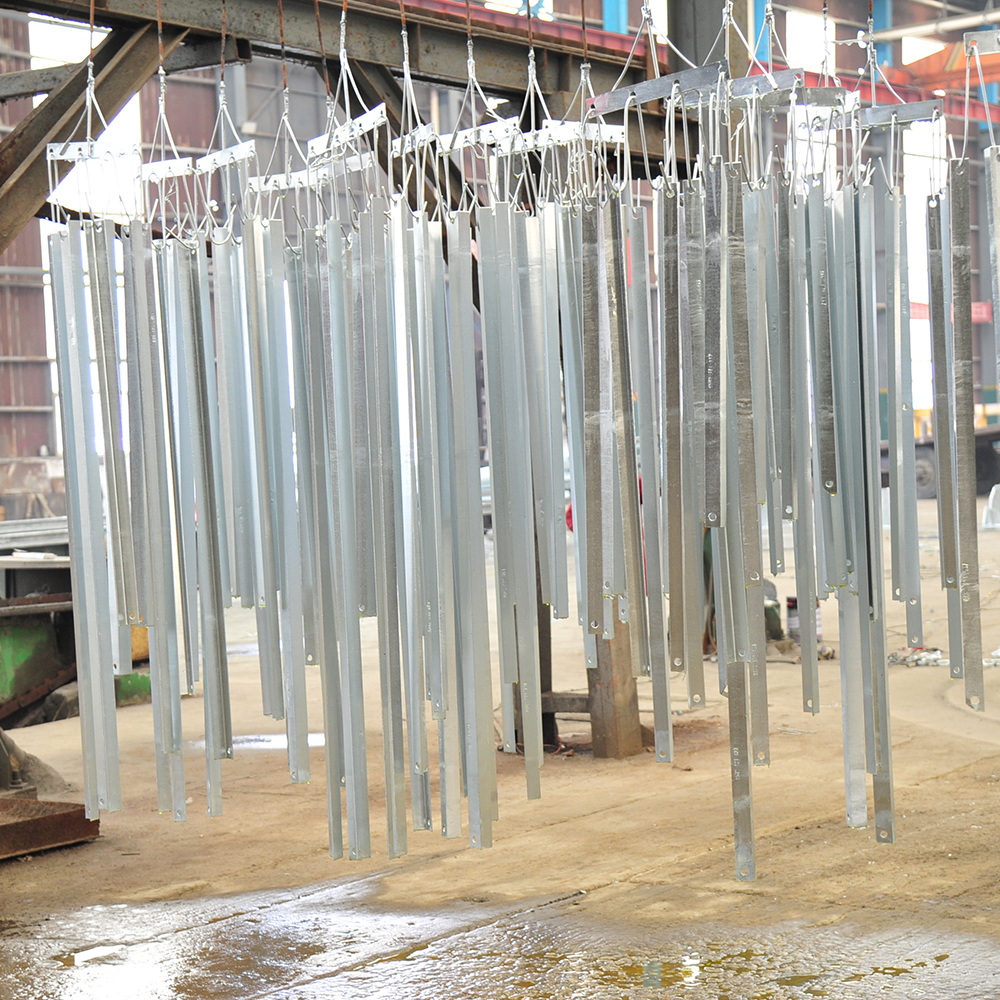
Geraderichten nach dem Feuerverzinken. Das Feuerverzinken bei 445–460 °C entlastet die beim Walzen verbleibenden Restspannungen und kann lange, schlankwandige Bauteile verbiegen. Die zulässigen Geraderichtgrenzen sowie das Verfahren – kalt oder mit gezielter Wärmezufuhr – müssen in der Einkaufsspezifikation festgelegt werden; andernfalls treffen Bauteile mit Durchbiegung ein, die sich in der fertigen Fläche als sichtbare Knickstelle bemerkbar macht.
Beschichtungskontrolle. Gemäß ISO 1461 erfordern Stahlteile mit einer Dicke von 6 mm und mehr eine Mindest-Durchschnittsbeschichtungsstärke von 85 µm sowie eine lokale Mindeststärke von 70 µm; dünnere Querschnitte unterliegen niedrigeren Schwellenwerten. Gemäß ASTM A123 liegen die Werte für vergleichbare Dickenbereiche in derselben Größenordnung. Die Beschichtungsstärke wird am fertigen Bauteil gemessen, nicht anhand der Tauchdauer abgeschätzt.
Entwässerungs- und Entlüftungseinrichtung. Hohle Profile, überlappende Bleche und geschlossene Konstruktionselemente benötigen Entwässerungsöffnungen, damit Beizflüssigkeit und Spülwasser das Teil verlassen und Zink auch die Innenflächen beschichten kann. Fehlende Entwässerungsöffnungen führen zu auslaufenden Verbindungen und vorzeitigem Beschichtungsversagen Monate nach Inbetriebnahme.
Probemontage: Der kostengünstigste Test
Eine Probemontage eines Stegabschnitts oder des am stärksten verbundenen Feldes vor dem Versand klärt Kollisionsprobleme, Lochpositionstoleranzen und Markierungsfehler im Werk, wo Korrekturen nur Stunden statt Wochen kosten.
Die Ausgabe der Probemontage ist kein Foto. Es ist ein unterschriebener Nachweis, der jede geprüfte Verbindung, jede festgestellte Abweichung, die korrigierende Maßnahme und die überarbeitete Versionsnummer auflistet. Dieser Nachweis begleitet die Lieferung.
Verpackung und Kennzeichnung: Die Logistik von dreitausend Einzelteilen
Die Verpackung bestimmt, wie schnell der Turm errichtet wird. Drei Regeln decken den größten Teil davon ab.
Verpacken Sie nach Errichtungsreihenfolge, nicht nach Bauteilgröße. Bündel müssen in der Reihenfolge eintreffen, in der das Montageteam sie benötigt: zuerst Stumpfwinkel und erste Beinverlängerungen, zuletzt Deckplatte und Beschläge.
Verpacken Sie Schrauben zusammen mit den Bauteilen, für die sie bestimmt sind. Eine gelenkbezogene Schraubentasche, die am zugehörigen Bündel befestigt ist, eliminiert den vor Ort befindlichen Hardware-Store – und damit die häufigste Ursache für ungenutzte Kranzeit.
Kennzeichnen Sie beide Enden jedes Bündels. Ein Bündel, das nur an einem Ende identifiziert ist, wird mindestens einmal am falschen Ende des Lagerplatzes geöffnet.
Transportschäden lohnen sich, präventiv zu bekämpfen: Umreifung ohne Holzabstandshalter zerdrückt Winkelkanten, und das Stapeln schwerer Stützenbündel auf schlanken Aussteifungen erzeugt verbogene Bauteile, die vor Ort mit verfügbaren Mitteln geradegebogen werden.
Die Fundament-Schnittstelle: Wo Projekte wochenlang ins Stocken geraten
Der Turmterminplan setzt ein Fundament voraus, das dessen eigene Toleranzen einhält. In der Praxis ist die Lücke zwischen beiden Dokumenten der Ort, an dem Termine immer wieder ins Rutschen geraten.
Bevor der erste Stahl angehoben wird, muss Folgendes überprüft werden: Abstand der Anschlusswinkel in beiden Richtungen, Höhe der Winkeloberkante an allen vier Stützen, Senkrechtheit der Winkel, Länge der Schraubenüberstände oberhalb der Winkeloberkante, Zustand der Gewinde sowie die Qualität der Verankerungsschrauben im Vergleich zur Zeichnung. Mörtelpads und Unterlegscheiben werden im Voraus vorbereitet – niemals improvisiert aus Schrottblech, nachdem die Stütze bereits hängt.
Die Verbindung zwischen Anschlusswinkel und Stütze ist eine einzige verschraubte Schnittstelle, die die gesamte Stützenlast überträgt. Ein Anschlusswinkel, der stärker aus der Position geraten ist als zulässig, lässt sich nicht durch Aufbohren der Turmbasisplatte korrigieren.
Auswahl der Montagemethode
Drei Methoden decken den größten Teil des Fachwerkturmbaus ab; die Wahl richtet sich nach Zugänglichkeit, Turmhöhe und Kranverfügbarkeit – nicht nach Vorliebe.
Unabhängig von der gewählten Methode folgt die Montageabfolge dem Zeitplan: Zunächst bilden die Beine und die Planverstrebungen die stabile Basis, dann werden die Flächendiagonalen eingebaut, um die Felder zu schließen; anschließend folgen die redundanten Bauteile, und schließlich wird die Erdungsleitung mit einer eigenen Hebevorrichtung montiert.
Temporäre Abspannungen – falls verwendet – werden berechnet und nicht improvisiert aus verfügbarem Seil hergestellt. Ihre Verankerungspunkte werden im Rahmen des Hebeplans geprüft.
Geschraubte Verbindungen: Drehmoment, Anziehdrehzahl und die Realität verzinkter Komponenten
Turmschrauben sind üblicherweise verzinkte, warmgeschmiedete Verbindungselemente nach ASTM A394 oder nach der vom Projekt vorgegebenen äquivalenten Norm. Vor Ort sind drei praktische Aspekte entscheidend.
Erst anziehen bis zum Anschlag, dann endgültige Vorspannung. Die Verbindung wird zunächst bis zum Anschlag angezogen, die Ausrichtung wird überprüft, und danach erfolgt die endgültige Vorspannung. Bei einer nicht gerade ausgerichteten Verbindung belastet das angelegte Drehmoment die Schraube auf Biegung statt auf Zug.
Kalibrieren Sie den Drehmomentschlüssel – verlassen Sie sich nicht auf die voreingestellte Skala. Drehmomentwerte werden durch Kalibrierung an der jeweiligen Schraubencharge ermittelt, wobei die tatsächliche Beschichtung und Schmierbedingung auf einer Zugkalibriervorrichtung berücksichtigt werden. Veröffentlichte Tabellen gehen von idealen Reibungsverhältnissen aus; verzinkte Gewinde mit trockenem oder verwittertem Schmiermittel entsprechen diesen nicht.
Drehen der Mutter (Turn-of-nut), wenn das Drehmoment unzuverlässig ist. Bei größeren Durchmessern und stark beschichteten Verbindungselementen ist die Methode des Drehens der Mutter (Turn-of-nut) nach dem Erreichen der Anzugsspannung (snug tight) wiederholbarer als die Verwendung eines Drehmomentschlüssels. Die vorgeschriebene Drehung – typischerweise ein Drittel bis eine halbe Umdrehung, abhängig von der Einspannlänge und der Oberflächenbeschaffenheit – wird vor dem Drehen visuell an Mutter und Schraube markiert, sodass die Prüfung optisch erfolgen kann.
Zwei gängige Praktiken vor Ort sollten strikt untersagt werden: die Verwendung eines Treibstifts zum Aufbohren einer Bohrung sowie der Ersatz einer Schraube durch eine höherfestigkeitsklasse, um eine falsch ausgerichtete Verbindung gewaltsam zu schließen.
Senkrechtstellung, Ausrichtung und die Frage der Unterlegscheiben
Die Vertikalität wird in Bezug auf die Turmhöhe spezifiziert – üblicherweise im Bereich von H/500 bis H/1500, abhängig von der Turmhöhe, der Leitungsklasse und dem Kundenstandard; sie wird stets anhand der Projektspezifikation bestätigt und niemals angenommen.
Die Messung erfolgt an den Stützenflächen in zwei orthogonalen Richtungen auf definierten Höhen; die Messwerte werden dokumentiert, nicht auswendig gelernt. Die Messung während des Aufbaus – bei jeder fertiggestellten Paneel – ist deutlich kostengünstiger als eine Messung nach dem Einziehen der Leiter.
Das Ausgleichen am Fundament ist nur innerhalb der auf der Fundamentzeichnung angegebenen Toleranz zulässig, unter Verwendung des vorgeschriebenen Materials; die Unterlegscheibenpakete müssen dokumentiert werden. Ein Turm, der durch Stapeln von Platten unter zwei Stützen ausgerichtet wird, während die beiden anderen Stützen auf dem Mörtel aufliegen, weist einen nicht dokumentierten Lastpfad auf.
Montage der Befestigungselemente: Die letzten zwanzig Prozent, die über die Leistungsqualität entscheiden
Der Aufbau vervollständigt die Struktur. Die Montage der Befestigungselemente entscheidet darüber, ob die Leitung ihre Funktion erfüllt.
Isolatorketten und Beschlagteile. Aufhängungs- und Spannsätze werden am Boden montiert, anhand der Hardware-Zeichnung überprüft und mit Schlingen gehoben, die weder auf Schutzhauben noch auf der Zementfuge zwischen Porzellan und Kappe lasten. Korona- und Steuerringe werden gemäß Zeichnung positioniert – ein verkehrtherum eingebauter Ring führt sechs Monate später zu Funkstörungsklagen.
Leiter-Schutzausrüstung. Armierungsstäbe werden mit der korrekten Verdrillungsrichtung und dem vorgeschriebenen Endabstand angebracht; Schwingungsdämpfer werden in der berechneten Entfernung vom Klemmstück platziert – gemessen, nicht geschätzt. Fehlpositionierte Dämpfer zeigen sich als Leiterermüdung, nicht als Montagefehler.
Abstandhalter und Bündelausrüstung. Teilleiterabstände, Abstandhalterpositionen sowie das vorgeschriebene Drehmoment an den Abstandhalterbolzen werden dokumentiert. Übermäßig angezogene Abstandhalterbolzen verursachen Risse im Leiter.
Erdung. Jedes Bein ist mit dem Erdungssystem verbunden, und die Verbindung erfolgt vor dem Auffüllen, sodass der Widerstand gemessen werden kann. Eine Widerstandsmessung nach dem Auffüllen, die als Zahl in einem Bericht festgehalten wird, stellt keine echte Messung dar.
Sicherheits- und Kennzeichnungsbeschläge. Stufenbolzen, Leitern, Ruheplattformen, Kletterschutzvorrichtungen, Phasenschilder, Nummernschilder, Luftfahrt-Hindernislichter und Vogelabschreckvorrichtungen werden einzeln anhand der Beschlagsliste überprüft. Fehlende Stufenbolzen werden vom Wartungsteam in luftiger Höhe im ungünstigsten Augenblick entdeckt.
Was die Übergabe tatsächlich erfordert
Das Übergabepaket, das sowohl den Hersteller als auch den Auftragnehmer schützt, umfasst: Werkzeugzertifikate, die den Bauteilmarkierungen zugeordnet werden können; Aufzeichnungen zur Verzinkungsdicke; den Probebaubericht; Kalibrierungsunterlagen für Schrauben; eine Stichprobe einer Drehmomentprüfung mit Angabe der Prüfstellen; die Vertikalitätsmessung; Erdungswiderstandsmessungen sowie Änderungshinweise in den Ausführungszeichnungen, sofern diese vor Ort genehmigt wurden.
Wenn ein Bauteil vor Ort ersetzt, geradegebogen, erneut verzinkt oder ein Loch mit einer zugelassenen Methode repariert wurde, gehört diese Aufzeichnung in dasselbe Paket.
Ausfallmodi, die man sich merken sollte
Die meisten Ausfälle vor Ort bei Winkeltürmen fallen in eine kurze Liste.
- Bauteile, die am Boden passen, aber in der Höhe nicht – zurückzuführen auf Loch-zu-Loch-Abmessungen statt auf Schnittlängen.
- Beschichtungsschäden während des Transports, weil Bündel nicht mit Holz getrennt waren.
- Schrauben mit einem Tabellenwert für eine andere Charge und einen anderen Beschichtungszustand angezogen, ohne entsprechende Aufzeichnung nachweisbar.
- Turmwaagerechtigkeit nur einmal gemessen – bei Fertigstellung, nach dem Einziehen der Leiter.
- Dämpfer- oder Abstandhalterpositionen nach Augenmaß festgelegt, Schadensfeststellung an den Leitern im dritten Jahr.
- Erdungswiderstand niemals gemessen, Aushubarbeiten trotzdem abgeschlossen und Genehmigung allein auf Grundlage einer Zeichnung erteilt.
Jeder dieser Fälle lässt sich durch ein Dokument verhindern – nicht durch mehr Aufwand.
Der Sinn der Übung
Ein Winkelturm ist eine einfache Konstruktion, deren Realisierung durch die Koordination erschwert wird. Der Stahl ist unkompliziert; die Verbindungen, Toleranzen und Montageabläufe, die einen Bauteilplan mit einem stehenden Turm verknüpfen, sind es nicht.
Die Projekte, die termingerecht abgeschlossen werden, sind diejenigen, bei denen Zeitplan, Packliste und Montageablauf von Personen erstellt wurden, die am Fuß des Turms standen und nach oben blickten.
Falls Ihr Projekt Turmhöhen, Gelände oder Verbindungsdetails außerhalb des Standardbereichs umfasst, findet der sinnvolle Austausch vor der Fertigung statt – nicht nach dem Öffnen des ersten Bündels.
Inhaltsverzeichnis
- Der Bauteilplan ist das eigentliche Vertragsdokument
- Fertigungsdisziplin, die Probleme vor Ort verhindert
- Probemontage: Der kostengünstigste Test
- Verpackung und Kennzeichnung: Die Logistik von dreitausend Einzelteilen
- Die Fundament-Schnittstelle: Wo Projekte wochenlang ins Stocken geraten
- Auswahl der Montagemethode
- Geschraubte Verbindungen: Drehmoment, Anziehdrehzahl und die Realität verzinkter Komponenten
- Senkrechtstellung, Ausrichtung und die Frage der Unterlegscheiben
- Montage der Befestigungselemente: Die letzten zwanzig Prozent, die über die Leistungsqualität entscheiden
- Was die Übergabe tatsächlich erfordert
- Ausfallmodi, die man sich merken sollte
- Der Sinn der Übung