
 EN
El cronograma de miembros es el documento contractual real
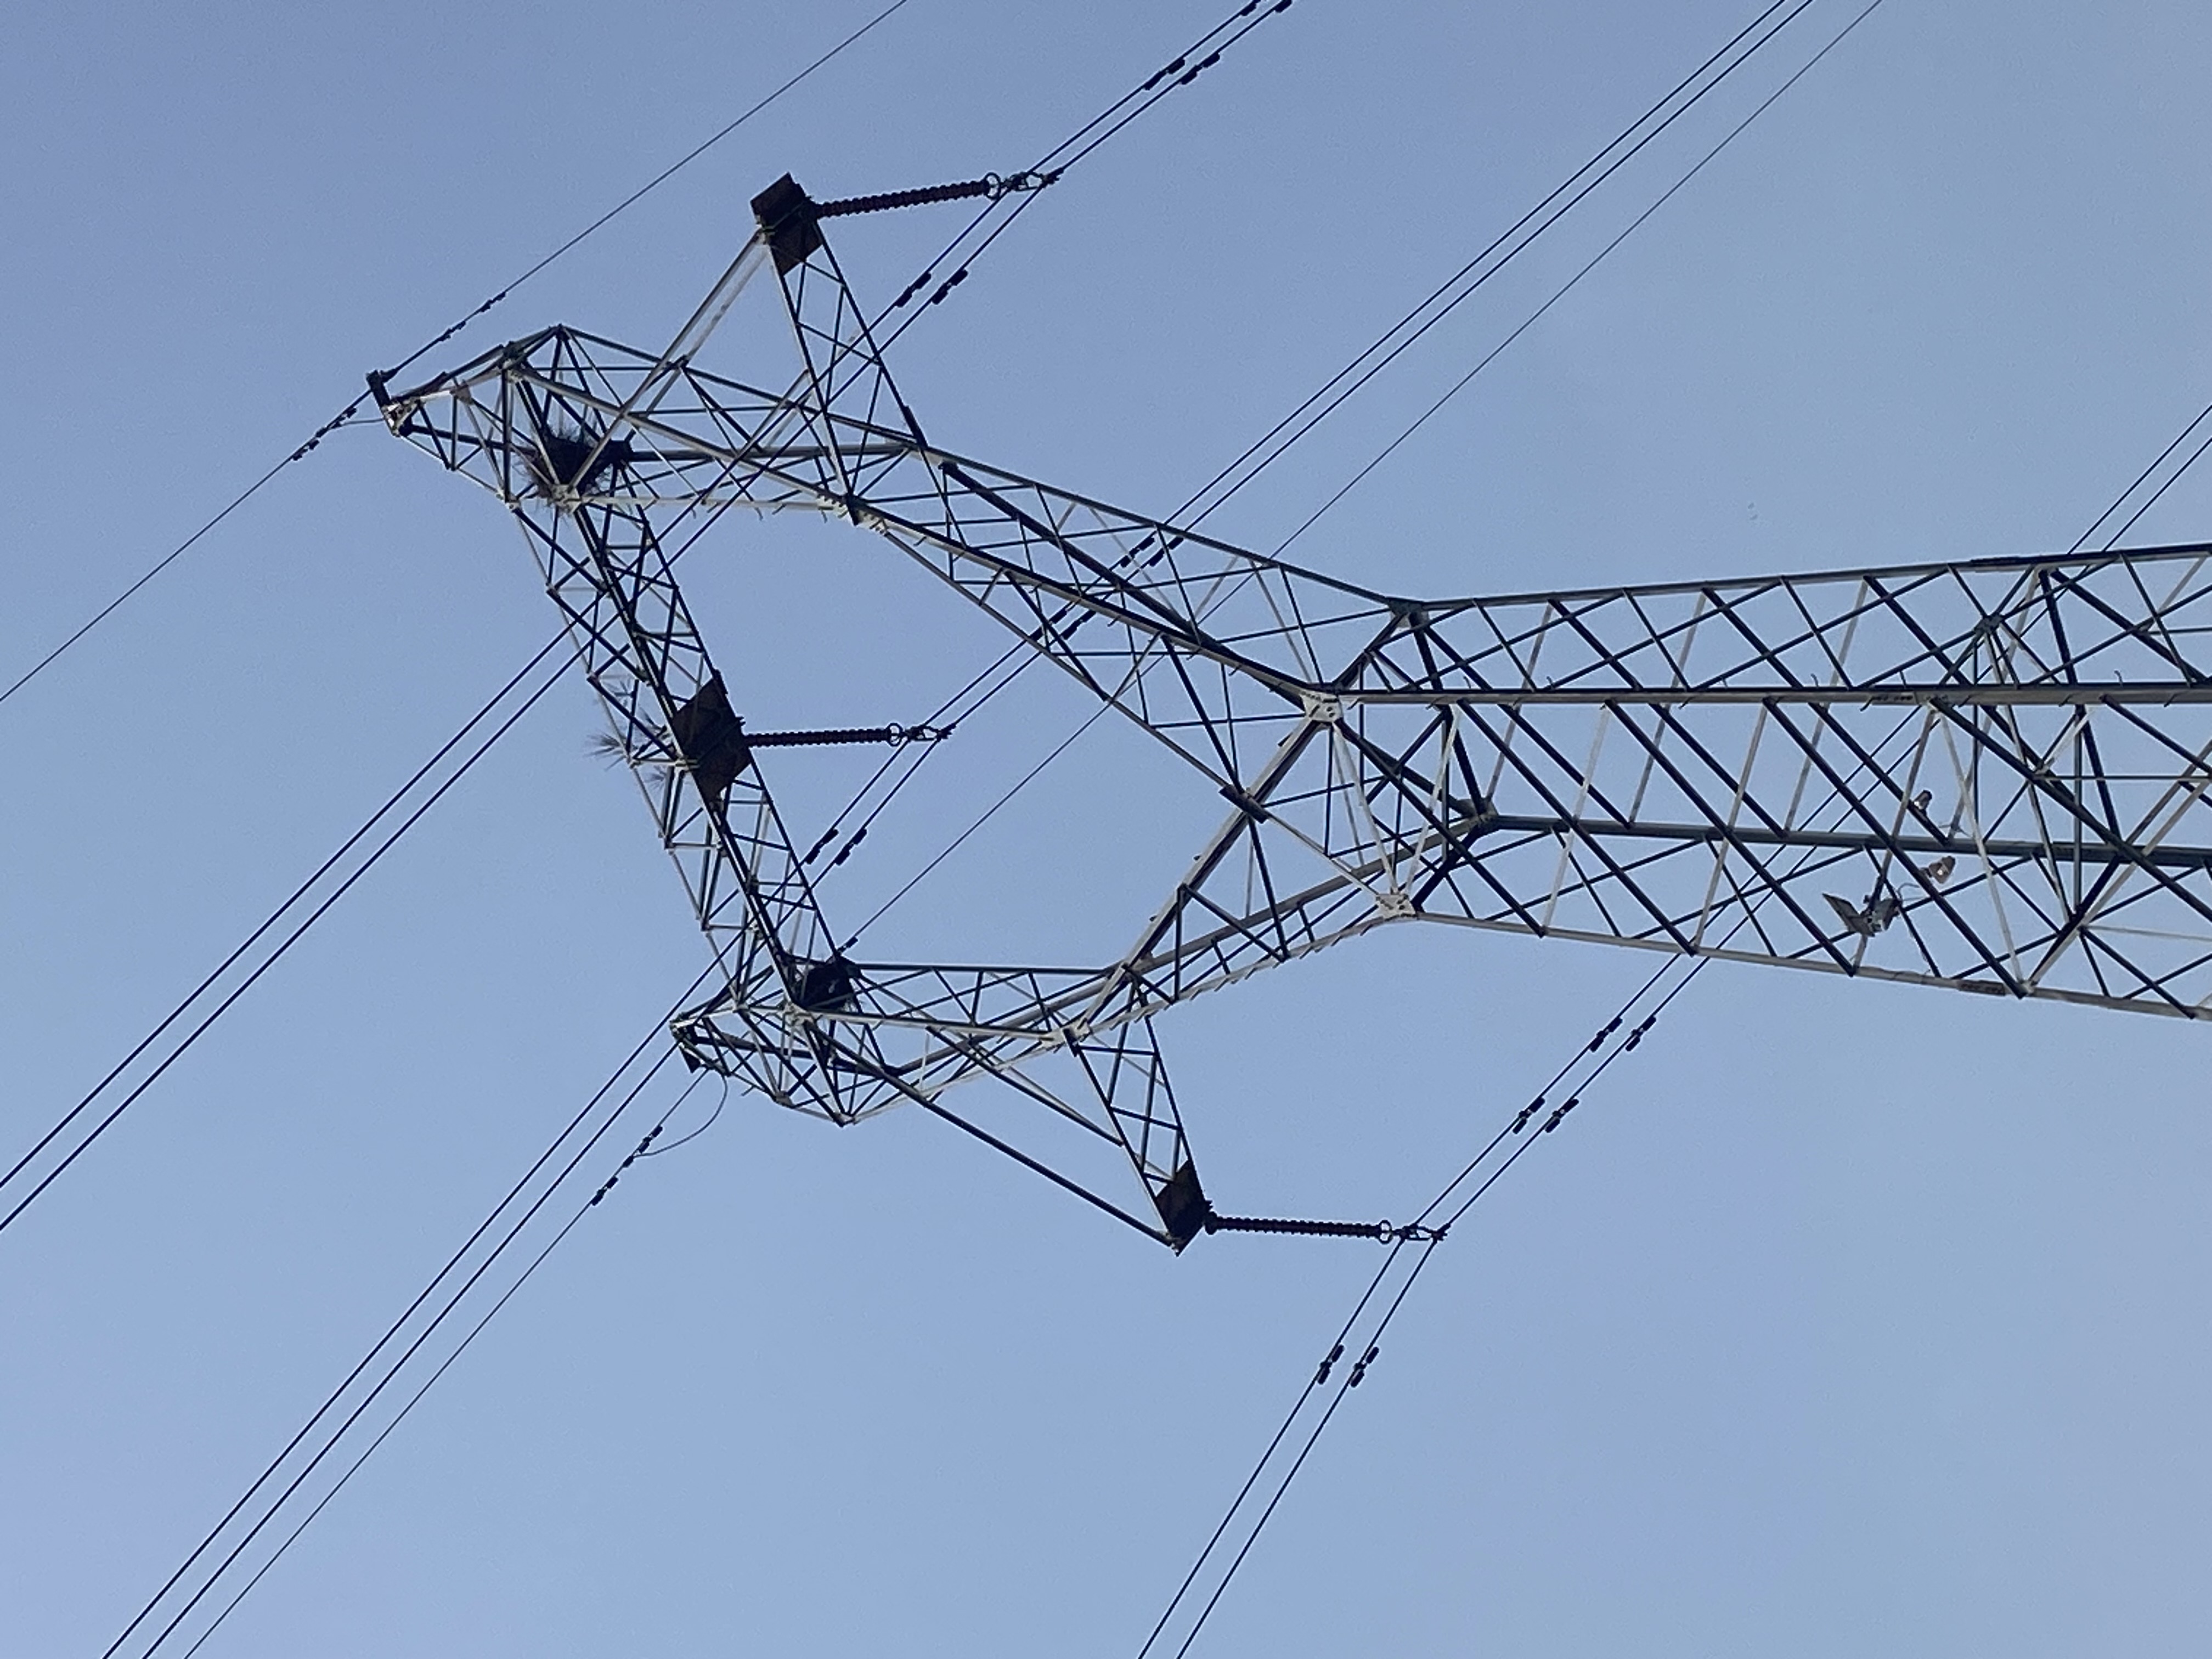
El dibujo de disposición general indica al ingeniero de líneas cómo se ve la torre. El cronograma de miembros indica al fabricante y al equipo de montaje qué es, en realidad.
Un cronograma completo incluye, para cada marca de miembro: la sección angular, la longitud de corte, el patrón y la distancia entre agujeros, el diámetro y la cantidad de pernos, la calidad del acero, el requisito de galvanización y el peso unitario. Dos aspectos distinguen un cronograma funcional de uno problemático.
Un sistema de marcado que resista la galvanización. Las marcas estampadas o punzonadas antes de la galvanización en caliente permanecen legibles tras el recubrimiento únicamente cuando se especifican la profundidad y la ubicación de la indentación. Las marcas pintadas no resisten el baño de zinc.
Una jerarquía numérica que coincida con la forma en que los equipos leen la torre. Las patas, las diagonales horizontales, las diagonales frontales y los miembros redundantes no deben compartir un mismo bloque numérico. En una torre de 60 metros, un ajustador lee una marca mediante telescopio o por tacto, a gran altura. Agrupar las marcas según la forma en que un ingeniero de obra lee el cronograma
Tres columnas del cronograma merecen más atención de la que suelen recibir.
Longitud frente a dimensión entre orificios. La longitud de corte incluye las distancias desde los extremos; la dimensión entre orificios determina si el panel se cierra correctamente. En diagonales largas, un error de 3 mm en cada extremo se convierte en una discrepancia de 6 mm en la junta, lo cual basta para impedir que un perno entre.
Diámetro de los pernos agrupado por junta, no por elemento estructural. Una causa frecuente de retrasos es un cronograma que enumera los tamaños de pernos por elemento estructural, obligando a los equipos a clasificar los accesorios por junta en altura. Clasificar y empaquetar los pernos por junta —o por panel— en la fábrica elimina ese paso.
Elementos redundantes listados por separado. El arriostramiento secundario soporta poca carga, pero consume una gran parte del tiempo de montaje. Separarlo en el cronograma y en la lista de embalaje permite que un equipo preensamble los paneles en tierra con todos los elementos secundarios ya colocados.
Disciplina en la fabricación que evita problemas en obra
Las torres de ángulo son estructuras atornilladas; la soldadura se limita en gran medida a las uniones de las patas, las conexiones de bridas y los detalles especiales. Esto concentra el riesgo de calidad en cuatro operaciones.
Corte y perforación. Las líneas CNC de sierra y taladro mantienen la posición de los orificios con una tolerancia aproximada de ±1,5 mm y el diámetro de los orificios dentro de +1/−0 mm. Los orificios se perforan o taladran directamente al tamaño final; el rebaje en obra para lograr el ajuste de una conexión es síntoma de un problema de fabricación, no una solución para dicho problema.
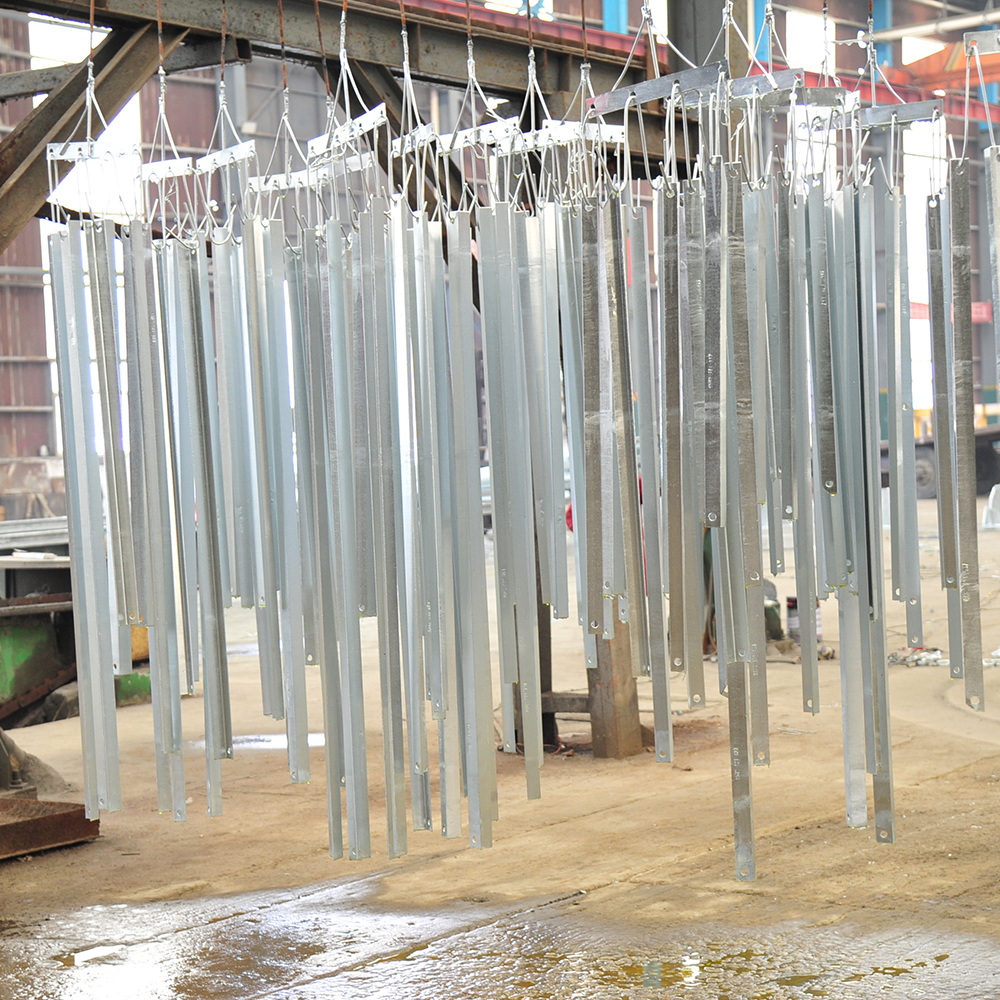
Enderezado tras la galvanización. La galvanización por inmersión en caliente a 445–460 °C alivia las tensiones residuales de laminación y puede provocar flexión en elementos largos y esbeltos. Los límites de enderezado y el método —en frío o mediante calor controlado— deben especificarse claramente en la orden de compra; de lo contrario, los elementos llegarán con curvatura que se manifestará como una quiebra visible en la cara terminada.
Control del recubrimiento. Según la norma ISO 1461, el acero de 6 mm o más de espesor requiere un recubrimiento promedio mínimo de 85 µm, con un mínimo local de 70 µm; las secciones más delgadas tienen umbrales inferiores. Según la norma ASTM A123, los valores se expresan en el mismo orden de magnitud para rangos equivalentes de espesor. El espesor del recubrimiento se mide sobre el elemento terminado, no se asume a partir del tiempo de inmersión.
Disposición de drenaje y ventilación. Las secciones huecas, las placas superpuestas y los detalles cerrados requieren orificios de drenaje para que el líquido decapante y el agua de enjuague salgan de la pieza y el cinc pueda recubrir el interior. La ausencia de orificios de drenaje provoca juntas que gotean y fallos prematuros del recubrimiento meses después de la puesta en servicio.
Montaje de prueba: la prueba que cuesta menos
Un montaje de prueba de una sección de pata o del panel con mayor número de conexiones, antes del embarque, resuelve en la fábrica los problemas de interferencias, desajustes de agujeros y errores de marcado, donde su corrección toma horas en lugar de semanas.
El resultado del montaje de prueba no es una fotografía. Es un registro firmado que enumera cada conexión verificada, cada desviación detectada, la acción correctiva adoptada y el nuevo número de revisión. Ese registro acompaña al envío.
Embalaje y marcado: La logística de tres mil piezas
El embalaje determina la velocidad con la que se levanta la torre. Tres reglas cubren la mayor parte de este proceso.
Embalaje por secuencia de montaje, no por tamaño de los elementos. Los paquetes deben llegar en el orden en que el equipo los necesita: primero los ángulos de arranque y las primeras extensiones de patas, y al final la placa superior y los accesorios.
Embalaje de los pernos junto con los elementos a los que corresponden. Una bolsa de pernos a nivel de junta, fijada al paquete al que pertenece, elimina la necesidad de un almacén de material en obra y, con ello, la causa más frecuente de tiempo improductivo de la grúa.
Marcar ambos extremos de cada paquete. Un paquete identificado únicamente en un extremo se abrirá, al menos una vez, por el extremo equivocado en el área de almacenamiento temporal.
Los daños por transporte merecen diseñarse para evitarlos: la sujeción con bandas sin espaciadores de madera aplasta las puntas de los ángulos, y apilar paquetes pesados de patas sobre arriostramientos delgados provoca elementos doblados que luego se enderezan en obra con lo que esté disponible.
La interfaz con la cimentación: donde los proyectos pierden semanas
El cronograma de la torre parte de una cimentación que cumple sus propias tolerancias. En la práctica, la brecha entre ambos documentos es donde se retrasan los programas.
Antes de izar el primer acero, verifique: la separación entre ángulos salientes en ambas direcciones, la cota superior de los ángulos salientes en las cuatro patas, la verticalidad de los ángulos salientes, la longitud de los pernos que sobresalen por encima de la cota superior de los ángulos salientes, el estado del roscado de los pernos y la resistencia de los pernos de anclaje según el plano. Las placas de grout y las cuñas se preparan con antelación —nunca se improvisan a partir de chapas sobrantes tras ya estar colgada la pata.
La conexión entre ángulo saliente y pata es una única unión atornillada que soporta toda la carga de la pata. Un ángulo saliente desplazado más allá de la tolerancia indicada en el plano no puede corregirse mediante alargamiento de las perforaciones en la placa base de la torre.
Elección del método de montaje
Tres métodos cubren la mayor parte de la construcción de torres reticuladas, y la elección depende del acceso, la altura de la torre y la disponibilidad de grúas, no de preferencias.
Independientemente del método empleado, la secuencia sigue el cronograma: las patas y los tirantes horizontales forman la base estable, las diagonales frontales cierran los paneles, los elementos redundantes se instalan a continuación y, por último, se levanta la punta del cable de tierra con su propio sistema de izado.
Los cables de sujeción temporales, si se usan, están diseñados —no improvisados con cuerdas disponibles. Sus puntos de anclaje se verifican como parte del plan de izado.
Conexiones atornilladas: par de apriete, giro de tuerca y realidad galvanizada
Los tornillos para torres suelen ser sujetadores galvanizados y forjados en caliente según la norma ASTM A394 o su equivalente especificado para el proyecto. En obra, tres aspectos prácticos son fundamentales.
Apretar hasta ajuste firme, luego tensión final. La conexión se lleva primero a ajuste firme, se verifica su alineación y después se aplica la tensión final. Aplicar par de apriete a una conexión desalineada somete al tornillo a flexión en lugar de a tracción.
Calibre la llave dinamométrica; no confíe únicamente en su ajuste preestablecido. Los valores de par se establecen mediante calibración con el lote real de tornillos, en las condiciones reales de recubrimiento y lubricación, empleando un dispositivo de calibración por tracción. Las tablas publicadas suponen una fricción ideal; los hilos galvanizados con lubricante seco o envejecido no coinciden con dichas tablas.
Giro de la tuerca cuando el par es poco fiable. Para diámetros mayores y elementos de fijación con recubrimientos gruesos, el método de giro de la tuerca tras alcanzar el apriete inicial resulta más repetible que el uso de una llave dinamométrica. La rotación especificada —normalmente entre un tercio y una mitad de vuelta, según la longitud de agarre y el estado superficial— se marca previamente sobre la tuerca y el tornillo antes del giro, para que la verificación sea visual.
Existen dos prácticas habituales en obra que deben prohibirse expresamente: usar un punzón de alineación para agrandar un orificio y sustituir un tornillo de menor resistencia por otro de mayor grado con el fin de forzar el cierre de una unión desalineada.
Verticalidad, alineación y la cuestión del calce
La verticalidad se especifica en función de la altura de la torre, comúnmente en el rango de H/500 a H/1500, según la altura de la torre, la clase de línea y la norma del cliente, y siempre debe confirmarse con la especificación del proyecto, no asumirse.
La medición se realiza sobre las caras de las patas, en dos direcciones ortogonales y a alturas definidas; las lecturas se registran, no se memorizan. Medir durante el montaje, en cada panel completado, resulta mucho más económico que hacerlo tras la instalación de los conductores.
El uso de calzos en la base está permitido únicamente dentro de la tolerancia indicada en el plano de cimentación, empleando el material especificado y registrando el conjunto de calzos. Una torre nivelada mediante placas apiladas bajo dos patas, mientras las otras dos descansan sobre mortero, es una torre cuya trayectoria de carga no ha sido registrada.
Instalación de accesorios: el último veinte por ciento que determina el rendimiento
El montaje completa la estructura; la instalación de accesorios determina si la línea funciona correctamente.
Cadenas de aisladores y componentes metálicos. Los conjuntos de suspensión y tensión se ensamblan en el suelo, se verifican conforme al plano de los componentes y se izan con eslingas que no apoyan sobre las cubiertas ni sobre la unión de cemento entre la porcelana y la tapa. Los anillos de corona y de gradación se colocan según el plano: un anillo instalado boca abajo provocará una queja por interferencia radioeléctrica seis meses después.
Componentes de protección del conductor. Las varillas de armadura se aplican con el sentido correcto de torsión y la separación adecuada en los extremos; los amortiguadores de vibración se colocan a la distancia calculada desde la abrazadera, medida con precisión, no estimada a simple vista. Los errores en la posición de los amortiguadores se manifiestan como fatiga del conductor, no como un defecto de instalación.
Separadores y componentes para haces de conductores. Se registran la separación entre subconductores, las posiciones de los separadores y el par de apriete especificado en los tornillos de los separadores. El apriete excesivo de estos tornillos provoca grietas en el conductor.
Puesta a tierra. Cada pata está conectada al sistema de puesta a tierra, y la conexión se realiza antes del relleno para poder medir la resistencia. Una lectura de resistencia tomada después del relleno y registrada como un número en un informe no constituye una medición.
Accesorios de seguridad y señalización. Los pernos escalonados, las escaleras, las plataformas de descanso, los dispositivos antiscalada, las placas de fase, las placas numeradas, las luces de obstáculo aeronáutico y los dispositivos disuasorios para aves se verifican uno por uno frente al listado de accesorios. Los pernos escalonados faltantes son detectados por el equipo de mantenimiento, a altura, en el momento menos oportuno.
Qué exige realmente la entrega
El paquete de entrega que protege tanto al fabricante como al contratista incluye: certificados de fábrica rastreables hasta las marcas de los elementos, registros de espesor de galvanizado, el informe de ensamblaje de prueba, registros de calibración de tornillos, una muestra de auditoría de par con las ubicaciones correspondientes, la medición de verticalidad, las mediciones de resistencia de puesta a tierra y las modificaciones «como construido» de cualquier desviación aprobada in situ.
Cuando un miembro fue sustituido, enderezado, recubiertado nuevamente con zinc en el campo o un orificio fue reparado mediante un método aprobado, ese registro pertenece al mismo paquete.
Modos de fallo que vale la pena memorizar
La mayoría de los fallos en campo en trabajos con torres de ángulo se incluyen en una lista corta.
- Miembros que encajan correctamente en el suelo pero no a altura, atribuidos a las dimensiones entre orificios y no a las longitudes de corte.
- Recubrimiento dañado durante el transporte porque los paquetes no fueron separados con madera.
- Tornillos apretados según un valor tabulado para un lote y condición de recubrimiento distintos, sin constancia verificable.
- La verticalidad de la torre se midió una sola vez, al finalizar los trabajos, tras la instalación de los conductores.
- Posiciones de amortiguadores o separadores definidas a simple vista, detectadas como daño en los conductores al tercer año.
- La resistencia de puesta a tierra nunca se midió; se rellenó la zanja y se aceptó únicamente sobre la base de un plano.
Cada uno de estos casos se evita mediante un documento, no mediante un mayor esfuerzo.
El objetivo del ejercicio
Una torre angular es una estructura sencilla cuya complejidad surge de la coordinación. El acero es directo; en cambio, las uniones, las tolerancias y las secuencias que vinculan el listado de elementos con la torre ya erigida no lo son.
Los proyectos que finalizan según el programa son aquellos cuyo cronograma, lista de embalaje y secuencia de montaje los redactan personas que han estado de pie en la base de la torre y han mirado hacia arriba.
Si su proyecto implica alturas de torre, terreno o detalles de conexión fuera del rango estándar, la conversación útil tiene lugar antes de la fabricación, no después de abrir el primer paquete.
Tabla de Contenidos
- El cronograma de miembros es el documento contractual real
- Disciplina en la fabricación que evita problemas en obra
- Montaje de prueba: la prueba que cuesta menos
- Embalaje y marcado: La logística de tres mil piezas
- La interfaz con la cimentación: donde los proyectos pierden semanas
- Elección del método de montaje
- Conexiones atornilladas: par de apriete, giro de tuerca y realidad galvanizada
- Verticalidad, alineación y la cuestión del calce
- Instalación de accesorios: el último veinte por ciento que determina el rendimiento
- Qué exige realmente la entrega
- Modos de fallo que vale la pena memorizar
- El objetivo del ejercicio