
 EN
برنامهی اعضا سند قرارداد واقعی است
نقشهی آرایش کلی به مهندس خط نشان میدهد برج چگونه به نظر میرسد. برنامهی اعضا به سازنده و تیم نصب میگوید که برج در واقع چیست.
یک برنامهی کامل برای هر علامت عضو شامل موارد زیر است: مقاطع زاویهای، طول برش، الگوی سوراخها و فاصلهی آنها، قطر و تعداد پیچها، درجهی فولاد، الزامات گالوانیزهکردن و وزن واحد. دو جزئیات تفاوت بین یک برنامهی کاربردی و یک برنامهی مشکلساز را مشخص میکنند.
سیستم علامتگذاریای که پس از گالوانیزهکردن نیز باقی میماند. علامتهایی که قبل از گالوانیزهکردن غوطهوری گرم روی فلز حک شده یا پانچ شدهاند، تنها در صورتی پس از پوششدهی خوانا باقی میمانند که عمق و محل فرورفتگی مشخص شده باشد. علامتهای رنگی در حمام روی آهن ناپدید میشوند.
سلسلهمراتب شمارهگذاری که با نحوهی خواندن برج توسط تیمهای نصب هماهنگ باشد. پایهها، خرپاهای افقی، قطریهای وجهی و اعضای اضافی نباید از یک بلوک شمارهگذاری مشترک استفاده کنند. در یک برج ۶۰ متری، یک نجار اتصالات را از راه دور با تلسکوپ یا از طریق لمس در ارتفاع میخواند. گروهبندی علامتها با خواندن برنامه به همان شیوهای که یک مهندس اجرایی در محل انجام میدهد
سه ستون در زمانبندی نیاز به توجه بیشتری دارند تا آنچه که معمولاً دریافت میکنند.
طول در مقابل بعد سوراخ تا سوراخ. طول برش شامل فاصلههای انتهایی است؛ اما بعد سوراخ تا سوراخ تعیینکنندهٔ این است که آیا پنل بسته میشود یا خیر. در قطرهای بلند، خطای ۳ میلیمتری در هر انتها منجر به عدم تطابق ۶ میلیمتری در محل اتصال میشود که برای ورود پیچ کافی است.
قطر پیچها بر اساس اتصال، نه بر اساس عضو گروهبندی شدهاند. یکی از رایجترین عوامل تأخیر، زمانبندیای است که اندازههای پیچ را بر اساس عضو فهرست میکند و مجبور میسازد کارگران در ارتفاع سختافزار را بر اساس اتصال مرتب کنند. اگر پیچها در کارخانه بر اساس اتصال — یا بر اساس پنل — مرتب و در کیسههای جداگانه بستهبندی شوند، این مرحله حذف میشود.
اعضای اضافی بهصورت جداگانه فهرست شدهاند. بررسیهای فرعی بار کمی را تحمل میکنند اما سهم بزرگی از زمان نصب را مصرف میکنند. جداسازی آنها در زمانبندی و در فهرست بستهبندی، امکان مونتاژ پیشساختهٔ پنلها روی زمین را با تمام اعضای فرعی از پیش در جای خود فراهم میکند.
انضباط ساخت که مشکلات محلی را پیش از وقوع جلوگیری میکند
برجهای زاویهای سازههایی هستند که با پیچ و مهره محکم میشوند؛ جوشکاری عمدتاً به اتصالات پایه، اتصالات فلنجی و جزئیات خاص محدود میشود. این امر خطر نقص کیفیت را در چهار عملیات متمرکز میکند.
بریدن و سوراخکوبی. خطوط ارهزنی و سوراخزنی کنترلشده توسط کامپیوتر (CNC) موقعیت سوراخها را در حدود ±۱٫۵ میلیمتر و قطر سوراخها را در محدوده +۱/−۰ میلیمتر حفظ میکنند. سوراخها به اندازه نهایی خود توسط سوراخکوبی یا حفاری ایجاد میشوند؛ گشاد کردن میدانی (فیلد ریمینگ) برای تطبیق اتصال نشانهای از مشکل ساخت است، نه راهحلی برای آن.
صافسازی پس از گالوانیزهشدن. گالوانیزهشدن غوطهوری گرم در دمای ۴۴۵ تا ۴۶۰ درجه سانتیگراد، تنشهای باقیمانده نورد را از بین میبرد و ممکن است اعضای بلند و نازک را منحنی کند. محدودیتها و روش صافسازی — سرد یا گرم کنترلشده — باید در مشخصات خرید ذکر شوند؛ در غیر این صورت، اعضا با انحناهایی تحویل داده میشوند که در سطح نهایی بهصورت شکستگی قابلمشاهده ظاهر میگردند.
کنترل پوشش. بر اساس استاندارد ایزو ۱۴۶۱، فولاد با ضخامت ۶ میلیمتر و بیشتر نیازمند پوشش متوسط حداقل ۸۵ میکرومتر با حداقل محلی ۷۰ میکرومتر است؛ مقاطع نازکتر آستانههای پایینتری دارند. بر اساس استاندارد اِستِم اِی۱۲۳، مقادیر برای محدودههای معادل ضخامت در همان مرتبه بزرگی بیان میشوند. ضخامت پوشش روی عضو تمامشده اندازهگیری میشود، نه اینکه از زمان غوطهوری پیشبینی شود.
فراهمسازی تخلیه و تهویه مقاطع توخالی، صفحات همپوشان و جزئیات بسته نیازمند سوراخهای تخلیهاند تا مایع شوینده و آب شستشو از قطعه خارج شوند و روی سطوح داخلی نیز پوشش روی ایجاد شود. عدم وجود این سوراخها منجر به اتصالات نشتدار و از بین رفتن زودهنگام پوشش ماهها پس از راهاندازی میشود.
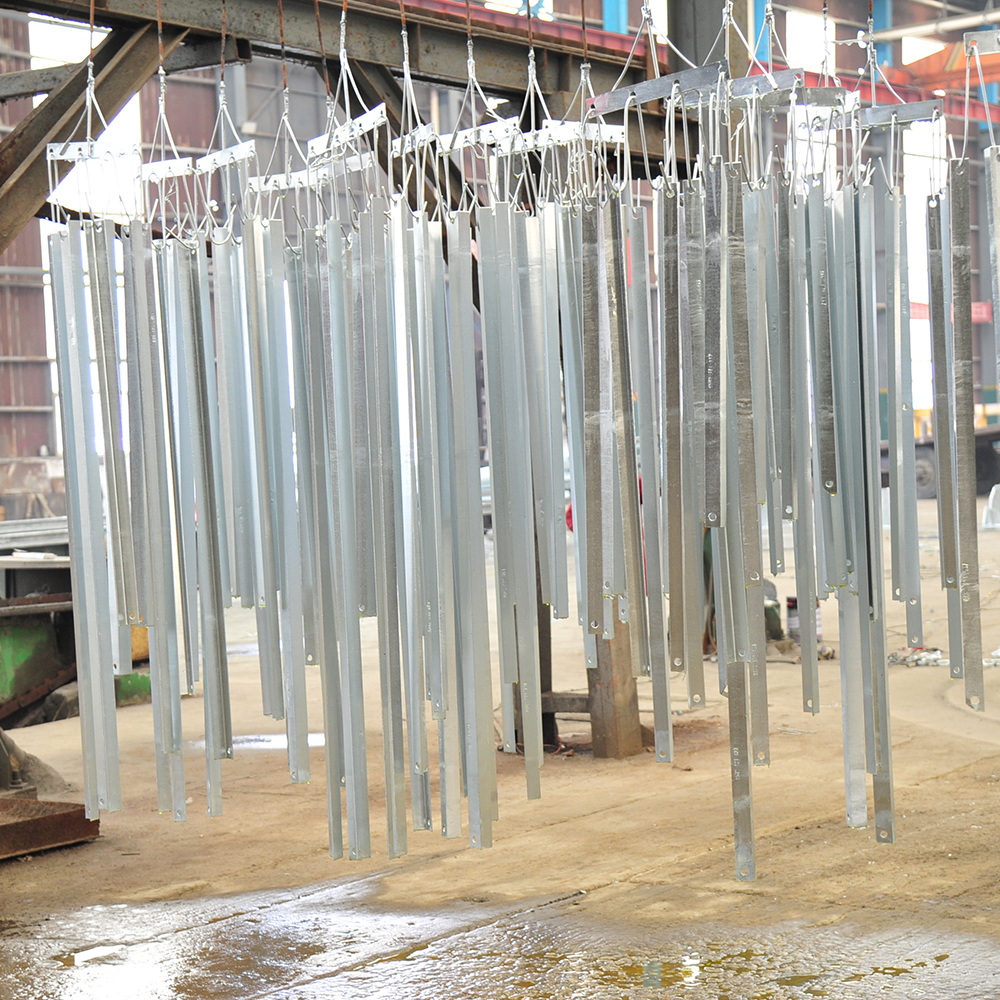
مونتاژ آزمایشی: آزمونی که کمترین هزینه را دارد
انجام مونتاژ آزمایشی از یک بخش پایه یا از صفحهای با بیشترین اتصالات پیش از حمل و نقل، مشکلات تداخل، عدم تطابق سوراخها و خطاهای علامتگذاری را در کارخانه حل میکند؛ جایی که اصلاح این خطاها چند ساعت طول میکشد نه چند هفته.
خروجی مونتاژ آزمایشی عکسی نیست. این خروجی، سندی امضاشده است که هر اتصال بررسیشده، هر انحراف یافتهشده، اقدام اصلاحی انجامشده و شماره بازنگری اصلاحشده را فهرست میکند. این سند همراه بار حمل میشود.
بستهبندی و علامتگذاری: لجستیک سه هزار قطعه
بستهبندی تعیینکننده سرعت نصب برج است. سه قاعده بیشتر این موضوع را پوشش میدهند.
قطعات را بر اساس ترتیب نصب بستهبندی کنید، نه بر اساس اندازه اعضای سازه. بستهها باید به ترتیبی که تیم نصب نیاز دارد، ارسال شوند: زوایای کوتاه و امتدادهای اولیه پایه ابتدا، صفحه بالایی و اتصالات در آخر.
پیچها را همراه با اعضایی که از آنها استفاده میشوند، بستهبندی کنید. کیسه پیچ سطح اتصال که به بسته مربوطه متصل است، انبار سختافزار محلی را حذف میکند و در نتیجه شایعترین علت توقف بیکار جرثقیل را از بین میبرد.
هر دو انتهای هر بسته را علامتگذاری کنید. بستهای که تنها در یک انتها شناسایی شده است، حداقل یکبار در انتهای اشتباه محوطه ذخیرهسازی باز میشود.
آسیبهای ناشی از حملونقل ارزش طراحی در برابرش را دارد: بستبندی بدون فاصلهگذار چوبی، پایههای زاویهای را فشرده میکند و انباشتن دستههای سنگین پایه روی تقویتکنندههای نازک، اعضا را خم میکند که بعداً در محل با هر چیزی که در دسترس باشد، صاف میشوند.
رابطه پی: جایی که پروژهها هفتهها را از دست میدهند
برنامه برج فرض میکند که پی، تلرانسهای خود را رعایت کرده است. در عمل، شکاف بین این دو سند جایی است که برنامهها عقب میافتند.
پیش از بلند کردن اولین قطعه فولادی، موارد زیر را تأیید کنید: فاصله زوایای ثابت در هر دو جهت، ارتفاع بالای زوایای ثابت در تمام چهار پایه، قائم بودن زوایای ثابت، طول بولتها از بالای زوایای ثابت، وضعیت رزوه بولتها و درجه بولتهای لنگر در مقایسه با نقشه. پدهای گرت و واشرها از پیش آماده میشوند — هرگز از صفحات دورریختنی پس از آویزان شدن پایه ساخته نمیشوند.
اتصال زاویه ثابت به پایه، یک رابط بولتی تک است که کل بار پایه را تحمل میکند. زاویهای ثابت که بیش از حد مجاز تعیینشده در نقشه از موقعیت خود منحرف شده باشد، نمیتواند با ایجاد شیار در صفحه پایه برج اصلاح شود.
انتخاب روش نصب
سه روش پوشش بیشتر سازههای برجهای خرپایی را فراهم میکنند و انتخاب روش بر اساس دسترسی، ارتفاع برج و موجود بودن جرثقیل تعیین میشود نه بر اساس سلیقه.
هر روشی که بهکار رود، ترتیب اجرا مطابق برنامهی زمانبندی است: پایهها و براستینگهای افقی پایهی پایدار را تشکیل میدهند، قطریهای جلویی صفحات را میبندند، اعضای اضافی پس از آن نصب میشوند و در نهایت قلهی سیم زمین با ترتیب بلندکردن خودش نصب میشود.
کابلهای موقت (در صورت استفاده) طراحیشدهاند — نه اینکه از طنابهای موجود بهصورت غیررسمی ساخته شده باشند. نقاط اتصال آنها بخشی از برنامهی بلندکردن بررسی میشوند.
اتصالات پیچومهرهای: گشتاور، چرخشمهره و واقعیت گالوانیزه
پیچهای برج معمولاً پیچهای گالوانیزهی ساختهشده با فرآیند Forge داغ هستند و مطابق استاندارد ASTM A394 یا معادل مشخصشده در پروژه ساخته میشوند. سه نکتهی کاربردی در محل اجرا اهمیت دارند.
ابتدا تنیدن اولیه (Snug tight)، سپس تنیدن نهایی. اتصال ابتدا بهصورت Snug tight میشود، ترازبندی آن تأیید میگردد و سپس تنیدن نهایی انجام میشود. اعمال گشتاور به اتصالی که در خط نیست، باعث ایجاد بار خمشی روی پیچ — نه بار کششی — میشود.
از گشتاورسنج کالیبرهشده استفاده کنید، روی تنظیمات آن اعتماد نکنید. مقادیر گشتاور با کالیبراسیون نسبت به دستهٔ واقعی پیچها، با پوشش و شرایط روانکنندگی واقعی، روی دستگاهی برای کالیبرهکردن کشش تعیین میشوند. جداول منتشرشده فرکشن ایدهآل را فرض میکنند؛ در حالی که ر threads آبکاریشده با روانکنندهٔ خشک یا فرسوده با آنها همخوانی ندارند.
روش چرخشدادن صفحهٔ پیچ زمانی که گشتاور قابلاطمینان نیست. برای قطرهای بزرگتر و پیچومهرههای با پوشش ضخیم، روش چرخشدادن صفحهٔ پیچ پس از تنظیم اولیهٔ محکم، تکرارپذیرتر از استفاده از گشتاورسنج است. چرخش مشخصشده — معمولاً یکسوم تا نیم چرخش، بسته به طول ناحیهٔ بستهشده و شرایط سطح — پیش از چرخاندن روی صفحهٔ پیچ و پیچ علامتگذاری میشود تا بازرسی بهصورت بصری امکانپذیر باشد.
دو عادت رایج در محل اجرا ارزش دارد که مستقیماً ممنوع اعلام شوند: استفاده از پین راهنمایی برای گشاد کردن سوراخ، و جایگزینی پیچی با درجهٔ بالاتر بهمنظور اجبارِ اتصالی نامتعادل به بستهشدن.
عمودیبودن، همترازی و پرسش دربارهٔ واشرهای ترازدهنده
عمودیبودن نسبت به ارتفاع برج تعیین میشود — معمولاً در محدودهٔ H/۵۰۰ تا H/۱۵۰۰ بسته به ارتفاع برج، ردهٔ خط و استاندارد مشتری، و همیشه باید بر اساس مشخصات پروژه تأیید شود نه اینکه فرض شود.
اندازهگیری روی صورت پایهها در دو جهت متعامد و در ارتفاعهای مشخصی انجام میشود و خواندنها ثبت میگردند نه اینکه به خاطر سپرده شوند. انجام اندازهگیری در حین نصب، در هر پنل کاملشده، بسیار ارزانتر از انجام آن پس از کشیدن موصلهاست.
استفاده از واشر ترازکننده در پایه تنها در حد مجاز ذکرشده در نقشهٔ پی مجاز است و باید از مادهٔ مشخصشده استفاده شود و بستهٔ واشرها ثبت گردد. برجی که با قرار دادن صفحه زیر دو پایه و قرار دادن دو پایهٔ دیگر روی گروت تراز شده باشد، برجی با مسیر بار ثبتنشده است.
نصب قطعات: بیست درصد آخر که عملکرد را تعیین میکند
نصب سازه را کامل میکند. اما نصب قطعات تصمیم میگیرد که آیا خط عملکرد مطلوب را دارد یا خیر.
زنجیرهای عایق و تجهیزات مکانیکی مجموعههای تعلیق و کشش روی زمین مونتاژ میشوند، در برابر نقشهی قطعات فلزی بررسی میگردند و با طنابهای بلندکنندهای بالا برده میشوند که به سقفها یا اتصال سیمانی بین سرامیک و درپوش فشار نیاورند. حلقههای کورونا و تقسیمکنندهی ولتاژ مطابق نقشه قرار میگیرند — نصب نادرست یک حلقه (به صورت وارونه) شش ماه بعد منجر به شکایت دربارهی تداخل رادیویی میشود.
تجهیزات محافظ هادی. میلههای محافظ دور هادی با جهت پیچش صحیح و فاصلهی لبهی مناسب نصب میشوند؛ دامپرهای ارتعاشی در فاصلهی محاسبهشده از کلمپ قرار میگیرند که این فاصله اندازهگیری میشود، نه اینکه با چشم تخمین زده شود. خطاهای موقعیتیابی دامپر بهصورت خستگی هادی ظاهر میشوند، نه بهعنوان عیبی در نصب.
فواصلکنندهها و تجهیزات بستهبندی هادی. فاصلهی بین زیرهادیها، موقعیت فواصلکنندهها و گشتاور مشخصشده بر روی پیچهای فواصلکننده ثبت میشوند. پیچهای فواصلکنندهی بیشازحد سفتشده باعث ترک خوردن هادی میشوند.
اتصال به زمین. هر پایه به سیستم ارتینگ متصل میشود و این اتصال پیش از پُرکردن خاک انجام میشود تا بتوان مقاومت را اندازهگیری کرد. خواندن مقاومت پس از پُرکردن خاک و ثبت آن بهصورت یک عدد در گزارش، اندازهگیری محسوب نمیشود.
اتصالات ایمنی و علامتگذاری. پیچهای قدمی، نردبانها، سکوهای استراحت، دستگاههای جلوگیرنده بالا رفتن، پلاکهای فاز، پلاکهای شمارهگذاری، چراغهای هشدار مانع هوایی و دستگاههای بازدارنده پرندگان، بهصورت موردی با فهرست اتصالات مقایسه میشوند. پیچهای قدمی از دسترفته توسط تیم نگهداری، در ارتفاع و در بدترین زمان ممکن، کشف میشوند.
آنچه در واقع تحویل نیاز دارد.
بسته تحویل که هم سازنده و هم پیمانکار را حفاظت میکند شامل موارد زیر است: گواهیهای کارخانهای که قابل ردیابی به علامتهای اعضای سازه هستند، سوابق ضخامت روکش گالوانیزه، گزارش مونتاژ آزمایشی، سوابق کالیبراسیون پیچها، نمونهای از بازرسی گشتاور همراه با مکانهای آن، گزارش بررسی قائمبودن، اندازهگیریهای مقاومت ارتینگ و اصلاحات انجامشده روی نقشههای اجرایی که هر انحرافی از طرح اولیه در محل تأیید شده است.
در مواردی که عضوی جایگزین شده، صافشده، دوباره روکشآهنی شده در محل نصب یا سوراخی با روشی تأییدشده تعمیر شده است، سند مربوطه باید در همان بسته قرار گیرد.
حالتهای خرابی که ارزش حفظ در حافظه دارند
بیشتر خرابیهای محلی در کار برجهای زاویهدار در فهرست کوتاهی جای میگیرند.
- اعضایی که روی زمین منطبق میشوند اما در ارتفاع منطبق نمیشوند، که علت آن ابعاد سوراخ به سوراخ است نه طول برش.
- آسیب دیدن روکش در حین حمل و نقل به دلیل عدم جداکردن بستهها با تختههای چوبی.
- سفتکردن پیچها بر اساس مقدار جدولی مربوط به لات و شرایط روکش متفاوت، بدون ثبت سندی تأییدکننده.
- اندازهگیری عمودی بودن برج تنها یکبار، در پایان کار و پس از کشیدن رساناها.
- تعیین موقعیت دامپرها یا فاصلهدهندهها به چشم، که در سال سوم بهعنوان آسیب به رسانا کشف شد.
- هرگز اندازهگیری مقاومت زمین انجام نشد، خاکریزی انجام شد و پذیرش بر اساس نقشه انجام گرفت.
هر یک از این موارد با ارائه سندی جلوگیری میشود، نه با افزایش تلاش.
نقطهٔ هدف این تمرین
برج زاویهای سازهای ساده است که پیچیدگی آن ناشی از هماهنگی است. فولاد ساده و روشن است؛ اما اتصالات، تحملها و ترتیبهایی که یک برنامهٔ عضو را به یک برج ایستاده متصل میکنند، چنین سادگیای ندارند.
پروژههایی که در زمان تعیینشده به پایان میرسند، پروژههایی هستند که برنامهٔ زمانبندی، فهرست بستهبندی و ترتیب نصب توسط افرادی تهیه شدهاند که در پایهٔ برج ایستاده و به بالا نگاه کردهاند.
اگر پروژهٔ شما شامل ارتفاع برج، توپوگرافی یا جزئیات اتصال خارج از محدودهٔ استاندارد باشد، گفتوگوی مفید پیش از ساخت انجام میشود — نه پس از باز کردن اولین بسته.
فهرست مطالب
- برنامهی اعضا سند قرارداد واقعی است
- انضباط ساخت که مشکلات محلی را پیش از وقوع جلوگیری میکند
- مونتاژ آزمایشی: آزمونی که کمترین هزینه را دارد
- بستهبندی و علامتگذاری: لجستیک سه هزار قطعه
- رابطه پی: جایی که پروژهها هفتهها را از دست میدهند
- انتخاب روش نصب
- اتصالات پیچومهرهای: گشتاور، چرخشمهره و واقعیت گالوانیزه
- عمودیبودن، همترازی و پرسش دربارهٔ واشرهای ترازدهنده
- نصب قطعات: بیست درصد آخر که عملکرد را تعیین میکند
- آنچه در واقع تحویل نیاز دارد.
- حالتهای خرابی که ارزش حفظ در حافظه دارند
- نقطهٔ هدف این تمرین