
 EN
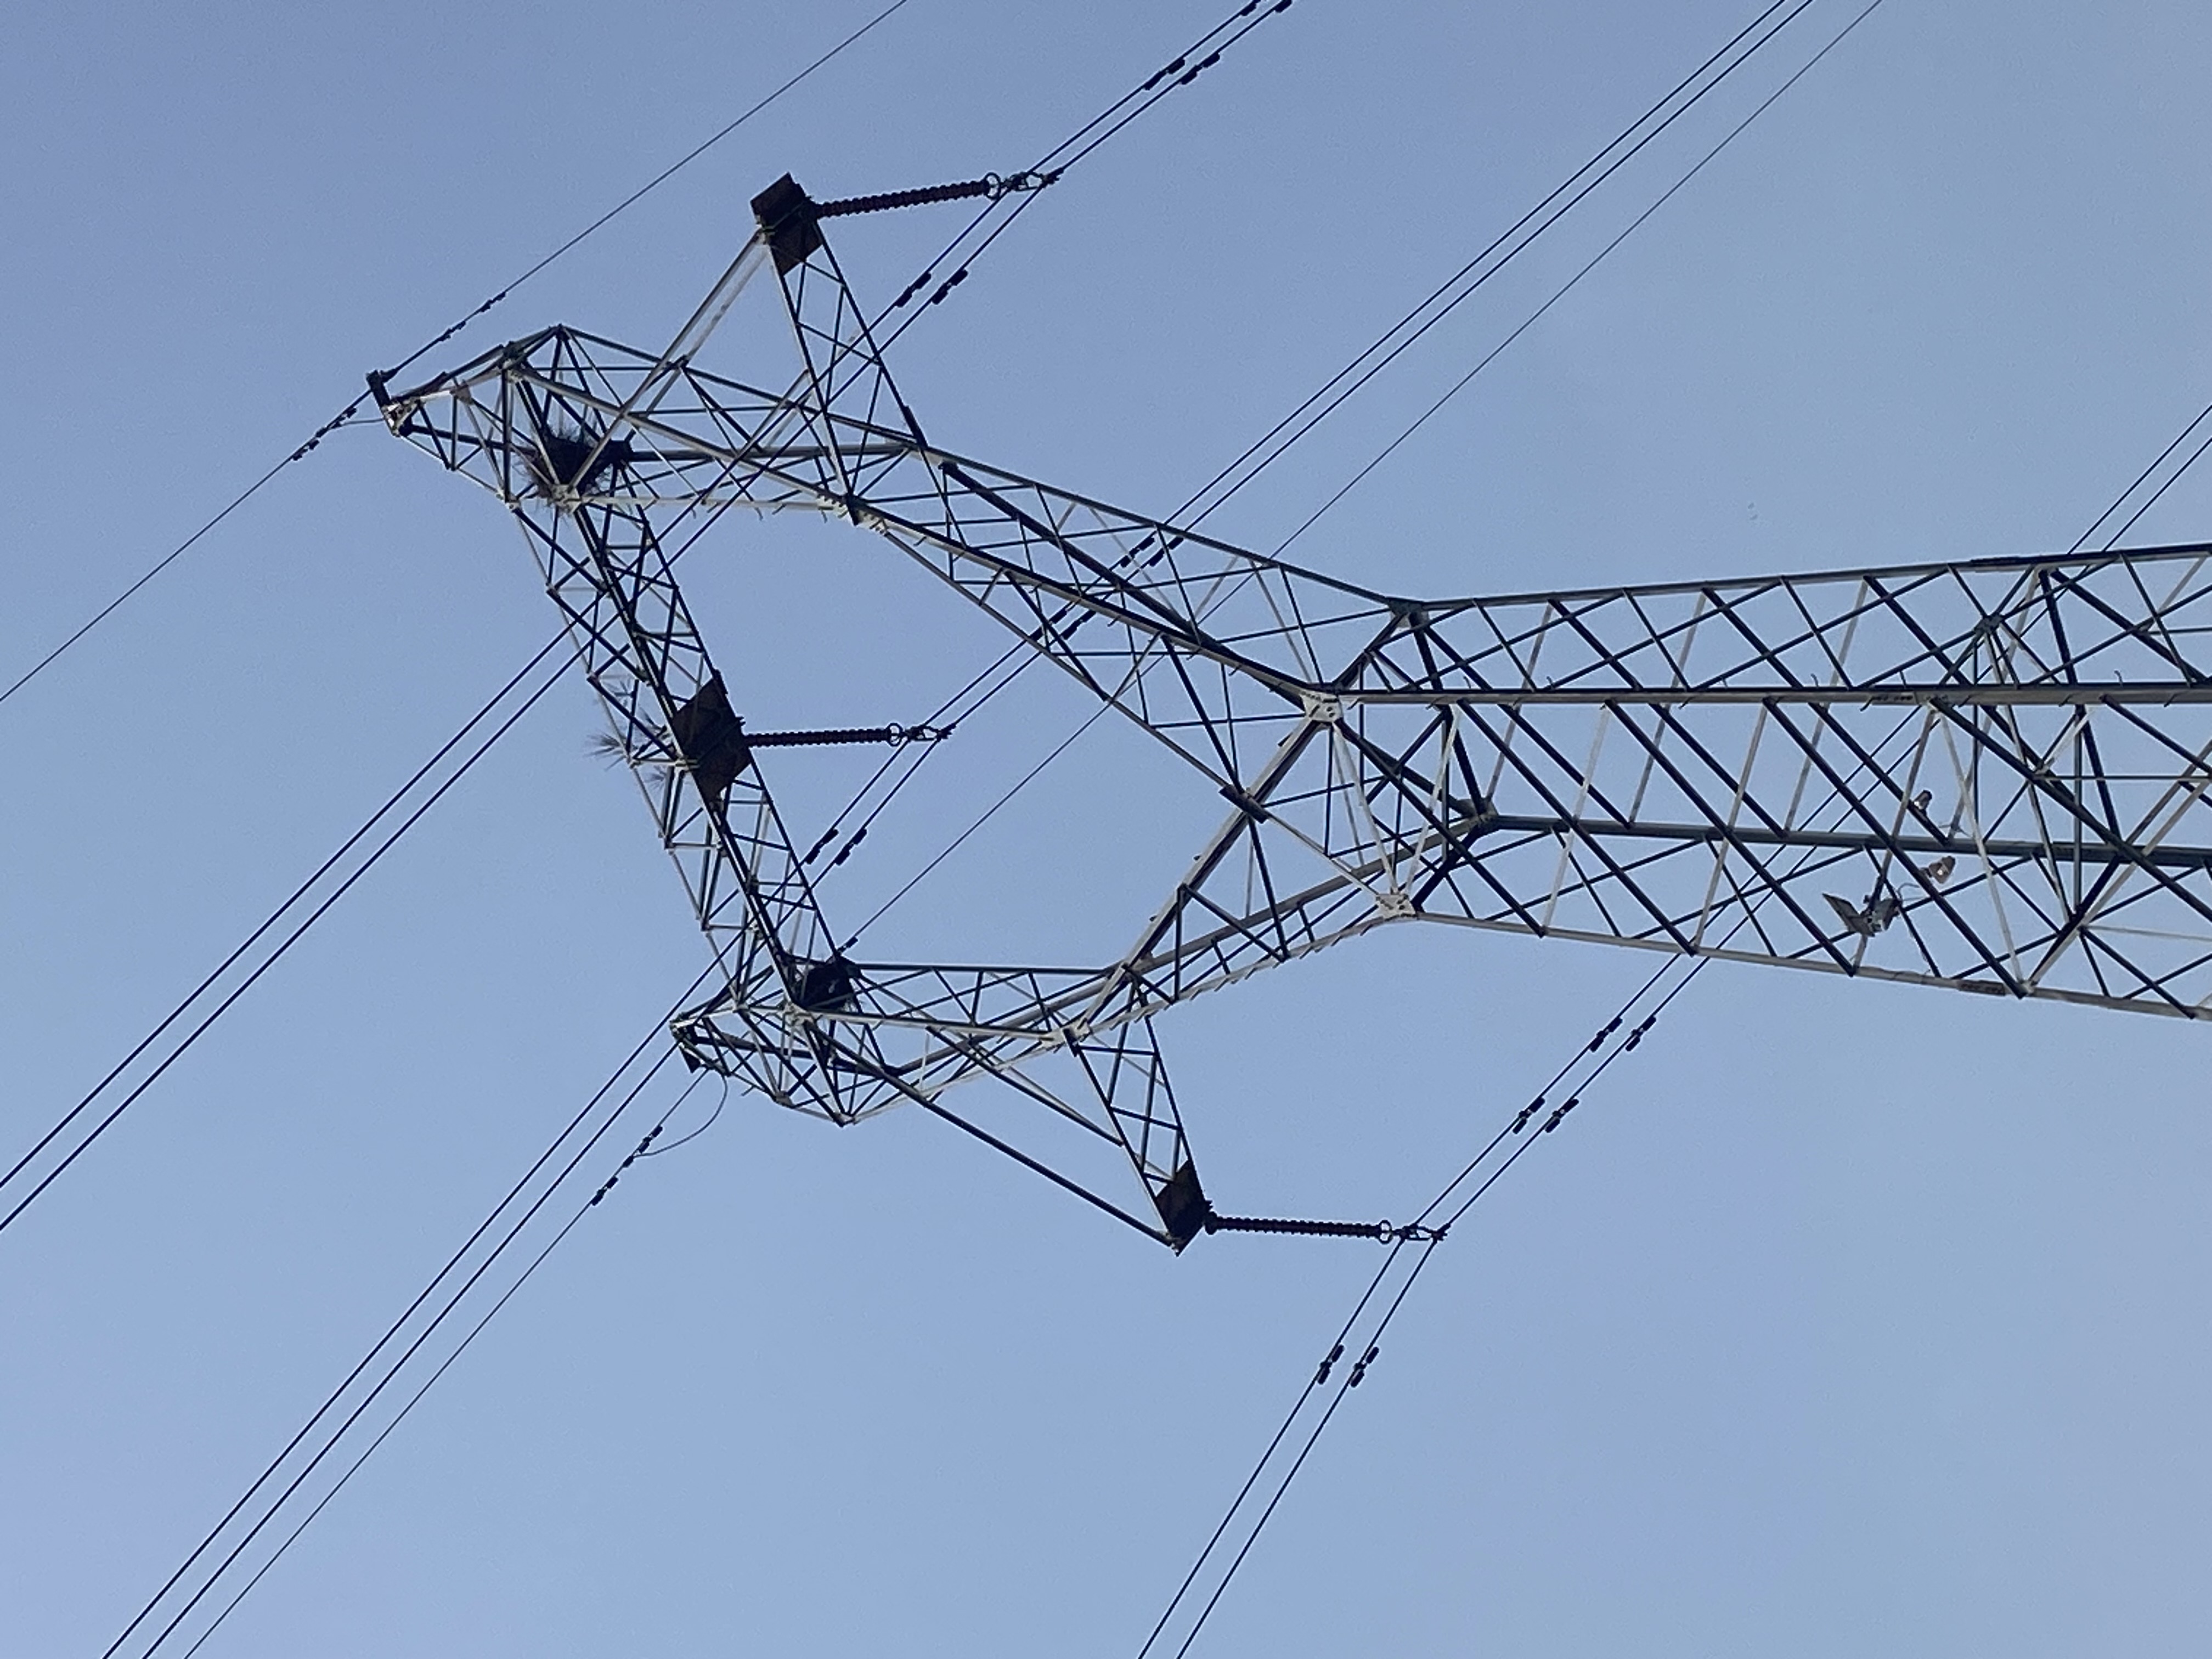
Le planning des éléments constitue le document contractuel réel
Le dessin d'ensemble général indique à l'ingénieur en ligne à quoi ressemble la tour. Le planning des éléments indique au fabricant et à l'équipe de montage ce qu'elle est réellement.
Un planning complet comporte, pour chaque repère d'élément : la section en angle, la longueur coupée, le motif et l'entraxe des trous, le diamètre et le nombre de boulons, la nuance d'acier, l'exigence de galvanisation et la masse unitaire. Deux détails distinguent un planning exploitable d'un planning problématique.
Un système de marquage résistant à la galvanisation. Les marques estampillées ou poinçonnées avant la galvanisation à chaud restent lisibles après revêtement uniquement lorsque la profondeur d'indentation et l'emplacement sont spécifiés. Les marques peintes ne résistent pas au bain de zinc.
Une hiérarchie de numérotation conforme à la manière dont les équipes lisent la tour. Les montants, les contreventements horizontaux, les diagonales de face et les éléments redondants ne doivent pas partager un même bloc de numérotation. Sur une tour de 60 mètres, un monteur lit une marque à l'aide d'une lunette ou au toucher, en hauteur. Regrouper les marques selon la lecture du planning telle qu'elle est effectuée par un ingénieur sur site
Trois colonnes du planning méritent plus d’attention qu’elles n’en reçoivent habituellement.
Longueur par rapport à la dimension trou-à-trou. La longueur de coupe inclut les distances aux extrémités ; la dimension trou-à-trou détermine si le panneau se ferme correctement. Sur les diagonales longues, une erreur de 3 mm à chaque extrémité devient un écart de 6 mm au niveau de l’assemblage, suffisant pour empêcher l’insertion d’un boulon.
Diamètre des boulons regroupé par assemblage, non par élément. Une cause fréquente de retard est un planning qui indique les tailles de boulons par élément, obligeant les équipes à trier les fixations par assemblage en hauteur. Le tri et le conditionnement des boulons par assemblage — ou par panneau — en usine suppriment cette étape.
Éléments redondants répertoriés séparément. Les contreventements secondaires supportent peu de charge mais consomment une grande part du temps de montage. Leur séparation dans le planning et dans la liste d’emballage permet à l’équipe de pré-assembler les panneaux au sol avec tous les éléments secondaires déjà en place.
Discipline de fabrication qui évite les problèmes sur site
Les tours d’angle sont des structures boulonnées ; le soudage est principalement limité aux raccords entre jambes, aux liaisons par brides et aux détails spéciaux. Cela concentre les risques de qualité sur quatre opérations.
Découpage et poinçonnage. Les lignes automatisées de sciage et de perçage à commande numérique maintiennent la position des trous à environ ±1,5 mm près et le diamètre des trous à +1/−0 mm. Les trous sont poinçonnés ou percés à leur dimension finale ; le reperçage sur site afin d’ajuster une liaison constitue un symptôme d’un problème de fabrication, non pas une solution à ce problème.
Redressage après galvanisation. La galvanisation à chaud, effectuée à 445–460 °C, élimine les contraintes résiduelles liées au laminage et peut provoquer une déformation (flambement) des éléments longs et élancés. Les tolérances de redressage ainsi que la méthode employée — à froid ou par chauffage contrôlé — doivent être explicitement indiquées dans la spécification d’achat ; à défaut, les éléments livrés présentent une courbure (« sweep ») qui apparaît sous forme de cassure visible sur la face achevée.
Contrôle du revêtement. Selon la norme ISO 1461, l’acier d’une épaisseur de 6 mm et plus exige une épaisseur moyenne minimale de revêtement de 85 µm, avec un minimum local de 70 µm ; les sections plus minces sont soumises à des seuils inférieurs. Selon la norme ASTM A123, les valeurs correspondantes pour des plages d’épaisseur équivalentes sont exprimées dans le même ordre de grandeur. L’épaisseur du revêtement est mesurée sur l’élément fini, et non déduite du temps de trempage.
Prévoir des dispositifs d’écoulement et de ventilation. Les profilés creux, les tôles superposées et les détails fermés nécessitent des orifices d’écoulement afin que la solution de décapage et l’eau de rinçage puissent s’évacuer de la pièce, permettant ainsi au zinc de recouvrir l’intérieur. L’absence d’orifices d’écoulement provoque des joints suintants et une défaillance prématurée du revêtement plusieurs mois après la mise sous tension.
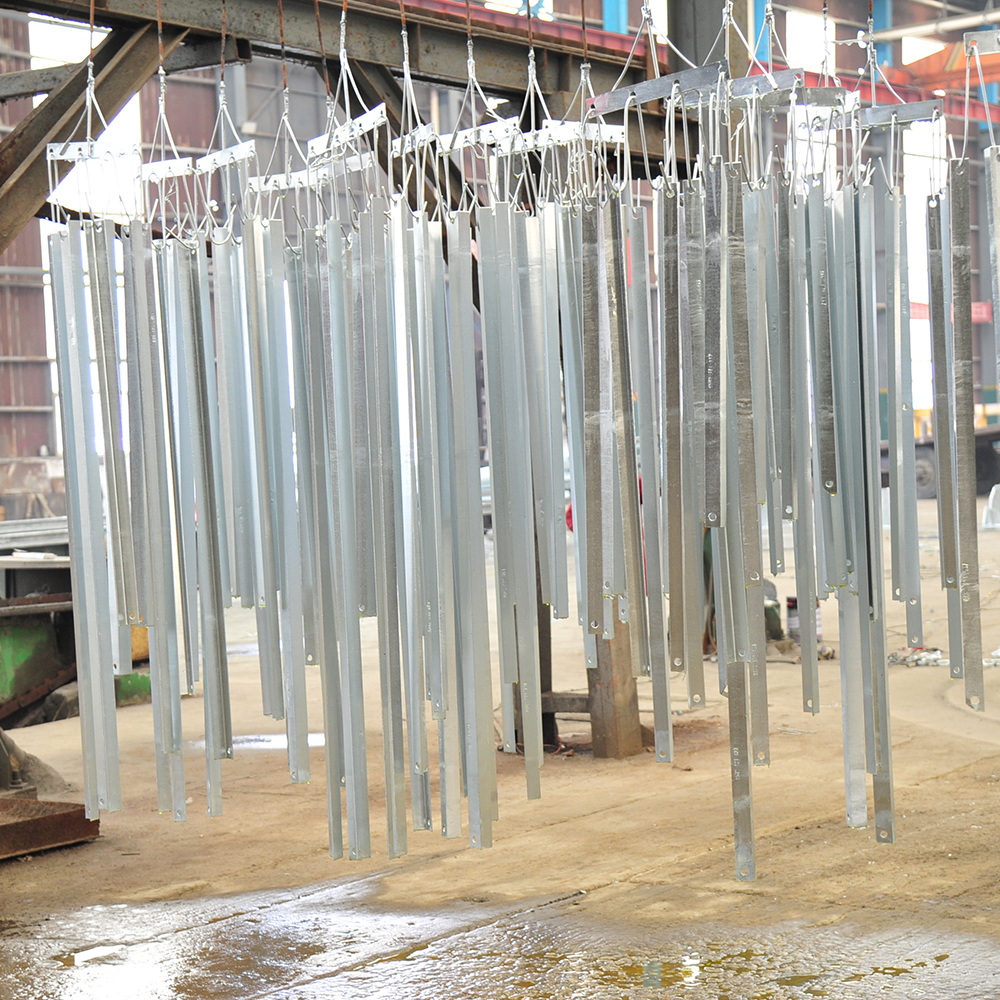
Assemblage d’essai : l’essai le moins coûteux
Un assemblage d’essai d’une section de jambe ou du panneau comportant le plus grand nombre de liaisons, réalisé avant expédition, permet de détecter sur site usine — où les corrections ne prennent que quelques heures plutôt que plusieurs semaines — les interférences, les écarts de perçage et les erreurs de marquage.
Le résultat de l’assemblage d’essai n’est pas une photographie. Il s’agit d’un document signé recensant chaque connexion vérifiée, chaque écart constaté, l’action corrective entreprise et le nouveau numéro de révision. Ce document accompagne l’expédition.
Emballage et marquage : la logistique de trois mille pièces
L’emballage détermine la rapidité de montage de la tour. Trois règles couvrent la majeure partie des cas.
Emballer selon la séquence de montage, et non selon la taille des éléments. Les faisceaux doivent parvenir dans l’ordre où l’équipe en a besoin : les angles d’ancrage et les premières extensions de jambe en premier, la plaque supérieure et les raccords en dernier.
Emballer les boulons avec les éléments auxquels ils sont destinés. Un sac à boulons au niveau du joint, fixé au faisceau concerné, élimine le magasin de quincaillerie sur site — et donc la cause la plus fréquente d’inactivité de la grue.
Marquer les deux extrémités de chaque faisceau. Un faisceau identifié à une seule extrémité sera ouvert, au moins une fois, à l’extrémité erronée de la zone de stockage au sol.
Les dommages liés au transport justifient une conception spécifique : la ceinture sans entretoises en bois écrase les bords des cornières, et le stockage de faisceaux lourds de pieds sur des contreventements élancés provoque des déformations que l’on redresse sur site avec les moyens disponibles.
L’interface fondation : là où les projets perdent des semaines
Le planning de la tour suppose une fondation conforme à ses propres tolérances. En pratique, l’écart entre ces deux documents est la source des retards.
Avant la première levée d’acier, vérifiez : l’entraxe des cornières d’attente dans les deux directions, la cote d’élévation du sommet des cornières d’attente sur les quatre pieds, la verticalité des cornières d’attente, la saillie des boulons au-dessus du sommet des cornières d’attente, l’état des filetages des boulons, et la classe des boulons d’ancrage par rapport au plan. Les cales de coulis et les cales métalliques sont préparées à l’avance — jamais improvisées à partir de chutes de tôle une fois le pied déjà suspendu.
La liaison entre cornière d’attente et pied constitue une interface unique boulonnée supportant l’intégralité de la charge du pied. Une cornière d’attente décalée de plus que la tolérance prévue sur le plan ne peut être corrigée par alésage de la plaque de base de la tour.
Choix de la méthode de montage
Trois méthodes couvrent la plupart des constructions de tours treillis, et le choix dépend de l’accès au site, de la hauteur de la tour et de la disponibilité de la grue, et non d’une préférence subjective.
Quelle que soit la méthode utilisée, la séquence suit le calendrier prévu : les jambes et les contreventements horizontaux forment la base stable, les diagonales frontales ferment les panneaux, les éléments redondants sont installés ensuite, et le sommet du câble de terre est érigé en dernier, avec son propre dispositif de levage.
Les haubans temporaires, s’ils sont utilisés, sont conçus expressément — et non improvisés à partir de cordages disponibles sur site. Leurs points d’ancrage sont vérifiés dans le cadre du plan de levage.
Connexions boulonnées : couple de serrage, méthode « Turn-of-Nut » et réalité galvanisée
Les boulons des pylônes sont généralement des fixations forgées à chaud et galvanisées conformes à la norme ASTM A394 ou à l’équivalent spécifié pour le projet. Trois points pratiques revêtent une importance particulière sur site.
Serrage préliminaire, puis tension finale. La connexion est d’abord serrée manuellement (« snug tight »), son alignement est vérifié, puis la tension finale est appliquée. L’application d’un couple sur une connexion mal alignée sollicite le boulon en flexion plutôt qu’en traction.
Étalonnez la clé dynamométrique ; ne vous fiez pas au réglage affiché. Les valeurs de couple sont établies par étalonnage sur le lot réel de boulons, avec le revêtement et l’état de lubrification réels, à l’aide d’un dispositif d’étalonnage en traction. Les tableaux publiés supposent un frottement idéal ; les filetages galvanisés avec un lubrifiant sec ou altéré ne correspondent pas à ces valeurs.
Méthode de rotation de l’écrou lorsque le couple n’est pas fiable. Pour les diamètres plus importants et les éléments de fixation fortement revêtus, la méthode de rotation de l’écrou après serrage « à fond » est plus reproductible qu’un clé dynamométrique. La rotation spécifiée — généralement d’un tiers à une demi-tour, selon la longueur de serrage et l’état des surfaces — est marquée à l’avance sur l’écrou et le boulon afin que le contrôle puisse s’effectuer visuellement.
Deux pratiques courantes sur le terrain méritent d’être expressément interdites : l’utilisation d’une tige de centrage pour agrandir un trou, et le remplacement d’un boulon par un modèle de grade supérieur afin de forcer la fermeture d’une jonction mal alignée.
Verticalité, alignement et question du calage
La verticalité est spécifiée par rapport à la hauteur de la tour — couramment comprise entre H/500 et H/1500, selon la hauteur de la tour, la classe de ligne et la norme client, et toujours confirmée à partir de la spécification du projet plutôt que supposée.
Les mesures sont effectuées sur les faces des montants, dans deux directions orthogonales, à des hauteurs définies, les relevés étant consignés plutôt que retenus mentalement. Effectuer les mesures pendant la mise en place, à chaque panneau terminé, est nettement moins coûteux que de les effectuer une fois les conducteurs installés.
Le calage à la base n’est autorisé que dans la marge indiquée sur le plan des fondations, à l’aide du matériau spécifié, et l’ensemble de cales doit être consigné. Une tour nivelée en plaçant des plaques sous deux montants tout en laissant les deux autres reposer sur du coulis constitue une tour dont le chemin de charge n’est pas consigné.
Installation des accessoires : les vingt pour cent finaux qui déterminent les performances
La mise en place achève la structure. L’installation des accessoires détermine si la ligne fonctionne correctement.
Chaînes d’isolateurs et quincaillerie. Les ensembles de suspension et de tension sont assemblés au sol, vérifiés par rapport au plan des composants, puis soulevés à l’aide d’élingues qui n’exercent aucune pression sur les abris ni sur la jonction cimentée entre la porcelaine et le chapeau. Les anneaux anti-corona et de gradation sont positionnés conformément au plan — un anneau installé à l’envers entraînera une plainte liée aux interférences radio six mois plus tard.
Accessoires de protection des conducteurs. Les barres de blindage sont appliquées dans le sens de pose correct et avec l’écartement terminal requis ; les amortisseurs de vibration sont placés à la distance calculée depuis la pince, mesurée précisément et non estimée à l’œil. Des erreurs de positionnement des amortisseurs se manifestent sous forme de fatigue du conducteur, et non comme un défaut d’installation.
Entretoises et accessoires pour faisceaux. L’écartement des sous-conducteurs, les positions des entretoises et le couple spécifié sur les boulons des entretoises sont consignés. Un serrage excessif des boulons des entretoises provoque des fissures sur le conducteur.
Mise à la terre. Chaque patte est reliée au système de mise à la terre, et cette connexion est réalisée avant le remblayage afin que la résistance puisse être mesurée. Une mesure de résistance effectuée après le remblayage et consignée sous forme de valeur numérique dans un rapport ne constitue pas une mesure valide.
Raccords de sécurité et de signalisation. Les boulons d’échelle, les échelles, les plateformes de repos, les dispositifs anti-escalade, les plaques de phase, les plaques numérotées, les feux d’obstacle aérien et les dispositifs dissuasifs contre les oiseaux sont vérifiés un par un conformément au cahier des charges des raccords. L’absence de boulons d’échelle est découverte par l’équipe d’entretien, en hauteur, au moment le moins opportun.
Ce que la remise réelle exige
Le dossier de remise, qui protège à la fois le fabricant et l’entrepreneur, comprend : les certificats d’usine traçables aux marquages des éléments, les relevés d’épaisseur de galvanisation, le rapport d’assemblage préliminaire, les enregistrements d’étalonnage des boulons, un échantillon d’audit de couple avec les emplacements concernés, le relevé de verticalité, les mesures de résistance de la mise à la terre, ainsi que les plans « as-built » comportant les annotations de toute déviation approuvée sur site.
Lorsqu’un élément a été remplacé, redressé, re-galvanisé sur site ou qu’un trou a été réparé selon une méthode approuvée, cet enregistrement doit figurer dans le même dossier.
Modes de défaillance à mémoriser
La plupart des défaillances sur site liées aux tours d’angle relèvent d’une courte liste.
- Des éléments qui s’ajustent au sol mais pas en hauteur, attribuables aux dimensions entre trous plutôt qu’aux longueurs de coupe.
- Revêtement endommagé pendant le transport, car les faisceaux n’étaient pas séparés par du bois.
- Boulons serrés selon une valeur tabulaire correspondant à un autre lot ou à un autre état de revêtement, sans enregistrement pour le confirmer.
- La verticalité de la tour mesurée une seule fois, à la fin des travaux, après le filage.
- Positions des amortisseurs ou des entretoises définies à l’œil, décelées seulement trois ans plus tard sous forme de dommages au conducteur.
- Résistance de terre jamais mesurée, puis remblayée et acceptée uniquement sur la base d’un plan.
Chacun de ces cas est évité par un document, non par un effort accru.
L’objectif de cet exercice
Une tour d’angle est une structure simple rendue complexe par la coordination. L’acier est simple à mettre en œuvre ; en revanche, les assemblages, les tolérances et les séquences qui relient le planning des éléments à la tour dressée ne le sont pas.
Les projets qui se terminent dans les délais sont ceux dont le calendrier, la liste de colisage et la séquence d’assemblage ont été rédigés par des personnes ayant déjà pris position à la base de la tour et levé les yeux vers le haut.
Si votre projet implique des hauteurs de tour, un relief ou des détails de raccordement situés hors de la plage standard, la discussion utile a lieu avant la fabrication — et non après l’ouverture du premier lot.
Table des matières
- Le planning des éléments constitue le document contractuel réel
- Discipline de fabrication qui évite les problèmes sur site
- Assemblage d’essai : l’essai le moins coûteux
- Emballage et marquage : la logistique de trois mille pièces
- L’interface fondation : là où les projets perdent des semaines
- Choix de la méthode de montage
- Connexions boulonnées : couple de serrage, méthode « Turn-of-Nut » et réalité galvanisée
- Verticalité, alignement et question du calage
- Installation des accessoires : les vingt pour cent finaux qui déterminent les performances
- Ce que la remise réelle exige
- Modes de défaillance à mémoriser
- L’objectif de cet exercice