
 EN
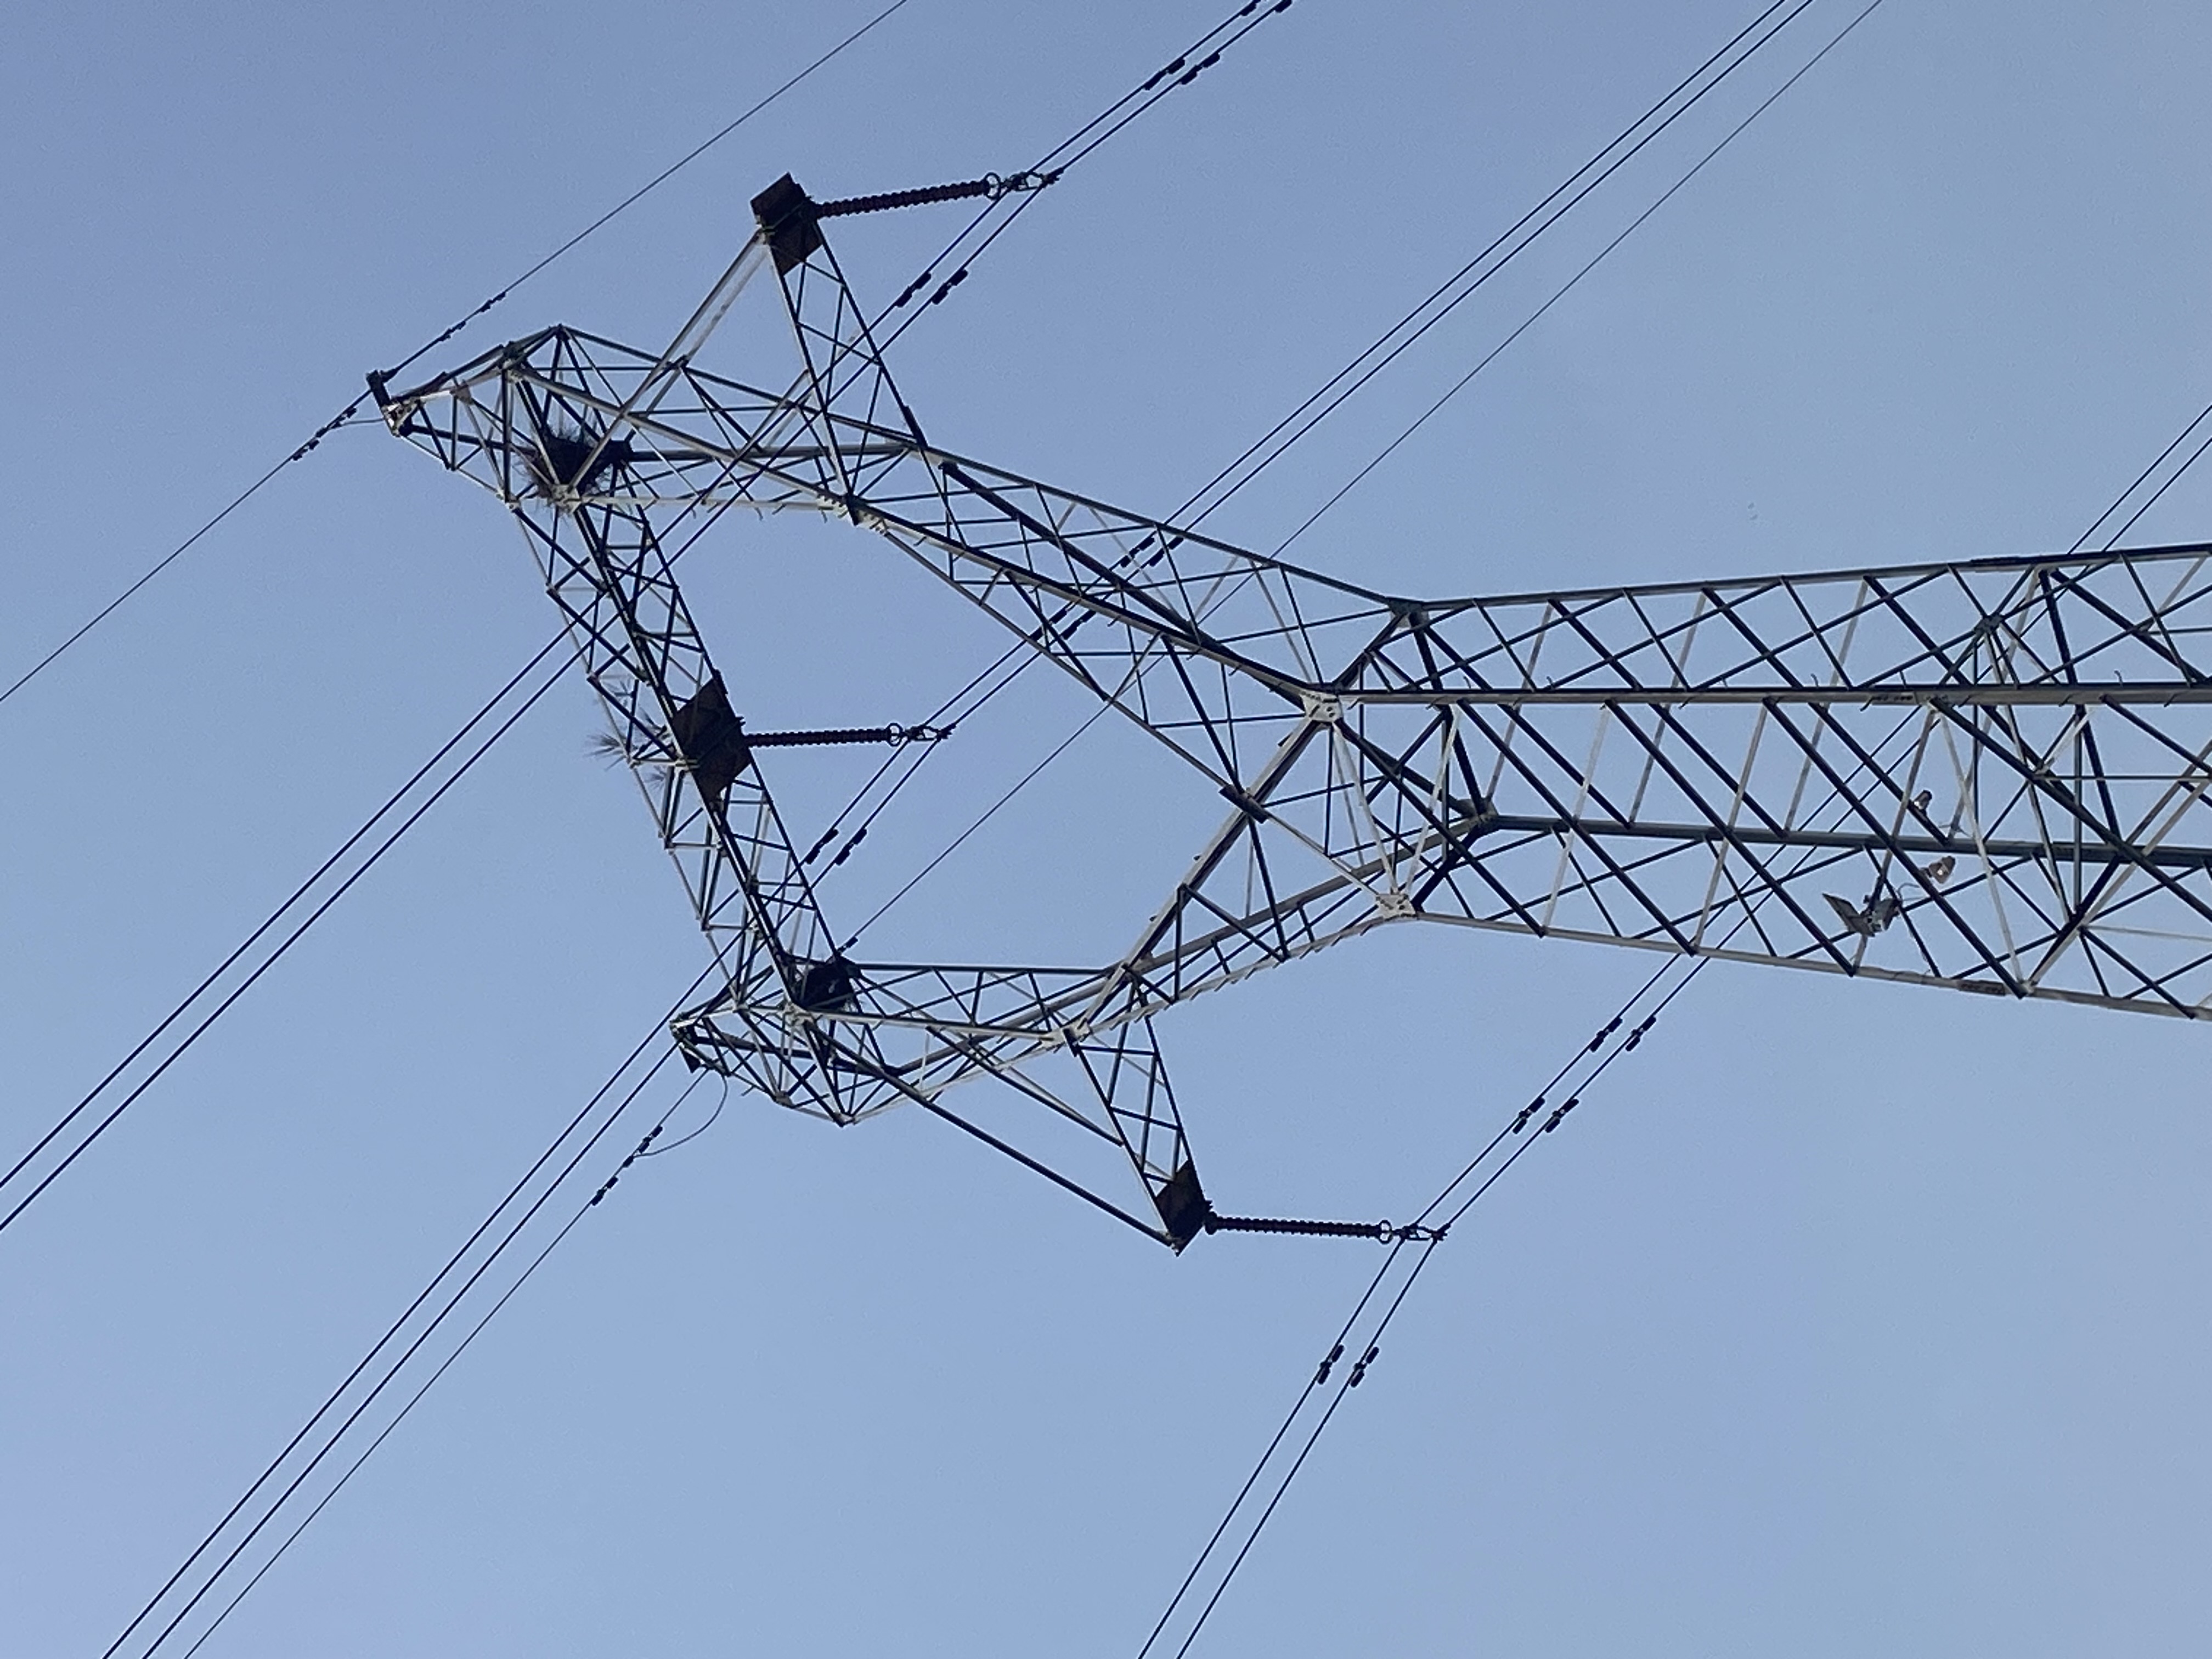
A tagtagügyi ütemterv a tényleges szerződéses dokumentum
Az általános elrendezési rajz megmutatja a vonal mérnökének, hogy milyen a torony. A tagtagügyi ütemterv viszont megmondja a gyártónak és a felszerelő csapatnak, hogy mi is valójában.
Egy teljes ütemterv minden egyes tagjelhez tartalmazza: a szögacél típusát, a vágási hosszat, a furatmintát és a távolságot, a csavar átmérőjét és darabszámát, az acél minőségét, a cinkbevonat követelményét és az egység súlyát. Két részlet különbözteti meg a használható ütemtervet a problémás ettől.
Egy jelölésrendszer, amely ellenáll a cinkbevonatnak. A forró-merítéses cinkbevonás előtt beütött vagy kivágott jelek csak akkor maradnak olvashatók a bevonat után, ha az behorpadás mélysége és helye pontosan meghatározott. A festett jelek nem bírják ki a cinkfürdőt.
Egy számozási hierarchia, amely illeszkedik ahhoz, ahogyan a csapatok olvassák a tornyot. A lábak, a síkbeli merevítések, a lapátlók és a redundáns elemek ne osztozzanak egyetlen számozási blokkon. Egy 60 méteres toronynál egy szerelő távcsövön keresztül vagy érintéssel olvassa le a jelet magasan. A jelek csoportosítása úgy, ahogyan egy építési mérnök olvassa az ütemtervet
A grafikont három oszlopa érdemel több figyelmet, mint amennyit általában kap.
Hosszúság vs. furat-furat távolság. A vágási hossz tartalmazza a végtávolságokat; a furat-furat méret dönti el, hogy az ablakpanel becsukódik-e. Hosszú átlós elemeknél egy-egy végén 3 mm-es hiba 6 mm-es illeszkedési hiányt eredményez az illesztésnél, ami elegendő ahhoz, hogy megakadályozza egy csavar bevezetését.
A csavarok átmérője illesztésenként, nem elemenként csoportosítva. Gyakori késési ok egy olyan grafikon, amely a csavarok méretét elemenként sorolja fel, és ezért a szerelőcsapatnak a magasságban kell a szerelési anyagot illesztésenként szortíroznia. Ha a gyárban illesztésenként – vagy panelenként – előszortírozzák és zacskózzák a csavarokat, ez a lépés elmarad.
Többszörös (szuperponált) elemek külön felsorolva. A másodlagos merevítés kis terhelést visel, de nagy részét teszi ki a szerelési időnek. Ha a grafikonban és a csomagolási listában külön szerepeltetjük, a szerelőcsapat a földön előre össze tudja szerelni a paneleket, és minden másodlagos elem már a helyén van.
Gyártási diszciplína, amely megelőzi a terepi problémákat
A szögtornyok csavarkötésű szerkezetek; a hegesztést főként a lábszárak illesztésére, a peremkapcsolatokra és speciális részletekre korlátozzák. Ez négy műveletre koncentrálja a minőségi kockázatot.
Vágás és lyukasztás. A CNC fűrész- és fúróvonalak a lyukak helyzetét kb. ±1,5 mm-es, a lyukátmérőt +1/−0 mm-es tűréssel tartják be. A lyukakat végméretre lyukasztják vagy fúrják; a szerelési illeszkedés érdekében történő mezőben történő utófúrás egy gyártási probléma tünete, nem pedig annak megoldása.
A forró–mercur galvanizálás utáni egyenesítés. A 445–460 °C-os forró–mercur galvanizálás megszünteti a hengerelésből származó maradékfeszültséget, és hosszú, vékony elemeket görbületessé tehet. Az egyenesítési határok és a módszer – hideg vagy szabályozott hőmérsékletű – meg kell, hogy jelenjenek a beszerzési specifikációban; ellenkező esetben az elemek olyan íveltséggel érkeznek, amely a kész homlokzaton látható törésként jelenik meg.
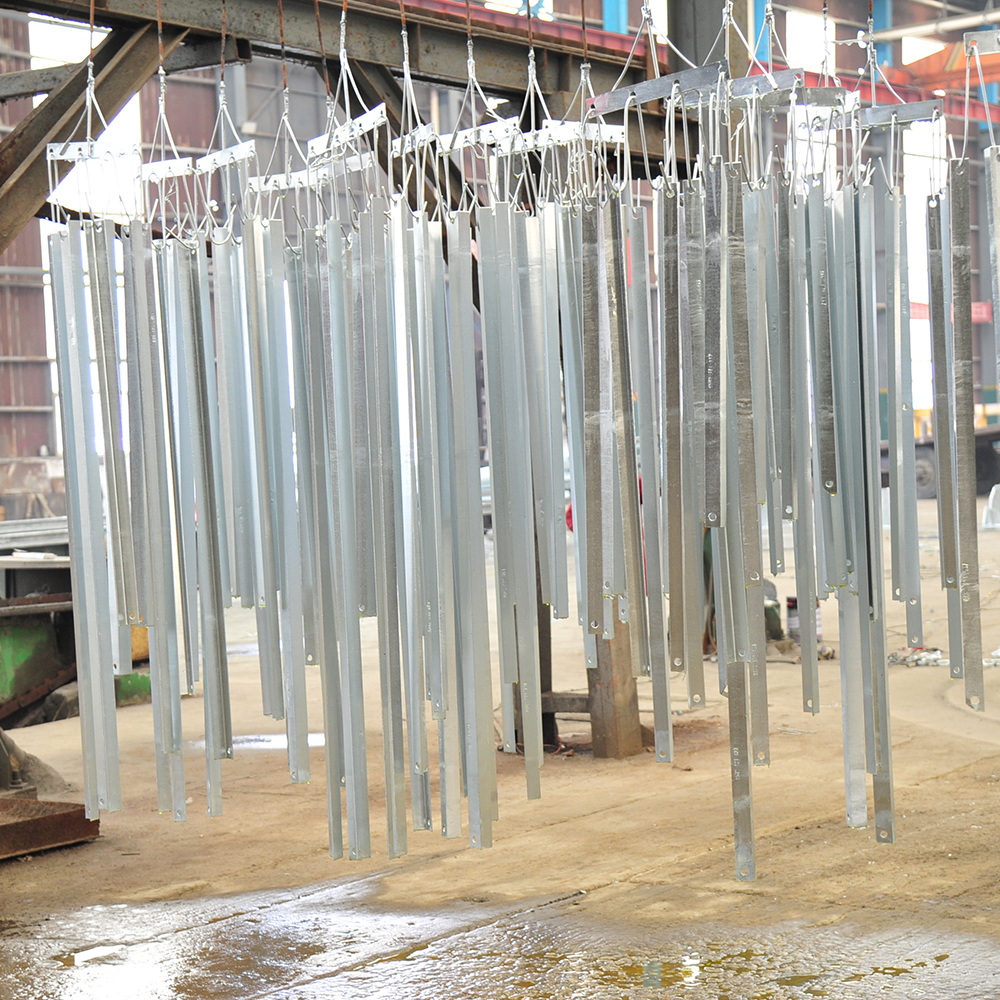
Bevonat-ellenőrzés. Az ISO 1461 szabvány szerint a 6 mm-nél vastagabb acél esetében a bevonat átlagos minimális vastagsága 85 µm, a helyi minimum pedig 70 µm; vékonyabb szelvényeknél alacsonyabb küszöbértékek érvényesek. Az ASTM A123 szabványban az értékek ugyanabban a nagyságrendben szerepelnek az azonos vastagságtartományokra vonatkozóan. A bevonat vastagságát a kész alkatrészen mérik, nem a merítési időből következtetnek rá.
Leeresztő és szellőző nyílások biztosítása. Üreges szelvények, egymásra fektetett lemezek és zárt részek esetében leeresztő nyílások szükségesek, hogy a maradékmaradék-folyadék és az öblítővíz elhagyja az alkatrészt, és a cink bevonat a belső felületet is egyenletesen lefedje. Hiányzó leeresztő nyílások miatt folyadékcsöpögés alakulhat ki az illesztési felületeken, és a bevonat korai meghibásodása jelentkezhet az üzembe helyezést követő hónapokban.
Próbaillesztés: A legolcsóbb teszt
Egy lábszelvény vagy a legtöbb csatlakozással rendelkező panel próbaillesztése a szállítás előtt gyári körülmények között oldja fel az interferenciaproblémákat, a furatok illeszkedési hiányosságait és a jelölési hibákat – a javítás itt órákba, nem hetekbe kerül.
A próbamonterezés kimenete nem egy fénykép. Aláírt dokumentum, amely felsorolja minden ellenőrzött kapcsolatot, minden észlelt eltérést, a korrekciós intézkedést és a módosított revíziószámot. Ez a dokumentum a szállítmánnyal együtt utazik.
Csomagolás és megjelölés: Háromezer darab logisztikája
A csomagolás meghatározza, milyen gyorsan emelkedik fel a torony. Három szabály lefedi a legtöbbet.
A csomagolást az építési sorrend szerint kell elvégezni, nem a szerkezeti elemek mérete szerint. A kötegeknek abban a sorrendben kell megérkezniük, ahogy a munkacsoport szükségletei kívánják: először a rövidített sarkok és az első lábkiegészítések, végül a fedőlemez és a szerelvények.
A csavarokat a hozzájuk tartozó szerkezeti elemekkel együtt kell csomagolni. Egy csomópont-szintű csavarzsák, amelyet a hozzá tartozó köteghez rögzítenek, kiküszöböli a helyszíni anyagszükséglet-központot – és vele együtt a daruk leggyakoribb okától eredő tétlenséget.
Minden köteg mindkét végét meg kell jelölni. Ha egy köteget csak az egyik végénél azonosítanak, legalább egyszer a lerakóhely rossz végén nyitják ki.
A szállítási károk elkerülése érdekében tervezni kell: a fa távtartók nélküli szalagolás összenyomja a sarkok lábait, és a nehéz lábcsomagok vékony merevítőkre való egymásra rakása deformált elemeket eredményez, amelyeket a helyszínen rendelkezésre álló eszközökkel egyenesítenek ki.
Az alapozási felület: ahol a projektek heteket veszítenek
A torony ütemterve egy olyan alapozást feltételez, amely megfelel saját tűréshatárainak. A gyakorlatban azonban a két dokumentum közötti rés az, ahol az ütemtervek lecsúsznak.
A legelső acél szerkezeti elem felemelése előtt ellenőrizni kell: a rögzítő sarkok távolságát mindkét irányban, a rögzítő sarkok felső szintjét mind a négy lábnál, a rögzítő sarkok függőlegességét, a csavarok kilógását a rögzítő sarkok felső szintje fölé, a csavar menetének állapotát, valamint az anker-csavar minőségét a rajz szerint. A gránitpárnák és a beillesztő lapok előre készülnek – soha nem készülnek helyszíni improvizációként hulladéklemezből, miután a láb már függő helyzetben van.
A rögzítő sarok–lábszerkezet kapcsolata egyetlen csavart kapcsolat, amely az egész lábszerkezet terhelését viseli. Egy olyan rögzítő sarok, amely a rajzon megadott tűréshatárokon túl van eltolódva, nem korrigálható a torony alaplemezének nyílásainak kibővítésével.
A felszerelési módszer kiválasztása
Három módszer fed le a legtöbb rácsos tornyot építő eljárást, és a választást az elérhetőség, a torony magassága és a daru rendelkezésre állása határozza meg, nem pedig az előnyben részesítés.
A használt módszertől függetlenül a sorrend a menetrend szerint zajlik: a lábak és a síkvasalás alkotja az álló alapot, a lapokat a homlokoldali átlók zárják le, majd a redundáns elemek következnek, végül a földvezeték-csúcsot saját emelési rendszerrel állítják fel.
A ideiglenes horgonykötések – ha használatban vannak – tervezettek, nem improvizáltak elérhető kötelekből. A rögzítési pontjaikat a megemelési terv részeként ellenőrzik.
Csavarkötések: nyomaték, csavarfordulat és galvanizálási valóság
A tornyok csavarjai általában ASTM A394 vagy a projekt által előírt egyenértékű szabványnak megfelelő, forró kovácsolt, galvanizált rögzítőelemek. Három gyakorlati szempont fontos a helyszínen.
Közepesen meghúzva, majd végső feszítés. A kapcsolatot közepesen meghúzzák, az illesztést ellenőrzik, majd következik a végső feszítés. Egy rosszul igazított kapcsolatra kifejtett nyomaték hajlító igénybevételt okoz a csavaron, nem pedig húzóerőt.
Kalibrálja a nyomatékkulcsot, ne bízzon a beállításban. A nyomatékértékeket a tényleges csavarparti, a tényleges bevonat- és kenési állapot figyelembevételével kalibrálással határozzák meg egy feszítés-kalibráló eszközön. A közzétett táblázatok ideális súrlódást feltételeznek; a horganyzott menetek száraz vagy időjárásnak kitett kenőanyaggal nem felelnek meg ezeknek.
Nyomaték megbízhatatlansága esetén a csavarfej elfordítása módszer alkalmazandó. Nagyobb átmérőjű és erősen bevonatos rögzítőelemek esetén a „szorosan meghúzott” állapotot követő csavarfej elfordítása módszere pontosabb ismételhetőséget biztosít, mint a nyomatékkulcs használata. A megadott elfordulás – amely általában egyharmad- vagy fél fordulat, a befogási hossztól és a felületi állapottól függően – a csavarfejen és a csavaron jelölve van az elfordítás előtt, így a ellenőrzés vizuálisan elvégezhető.
Két gyakorlati szokás kifejezetten tilos: lyuk bővítése ütőcsappal, illetve magasabb minőségi osztályú csavar használata a rosszul illeszkedő kapcsolat erőltetett zárására.
Függőlegesség, igazítás és a hézagolólapok kérdése
A függőlegességet a torony magasságához viszonyítva adják meg – általában a torony magasságának H/500–H/1500-ada tartományban, a torony magasságától, a vonal osztályától és az ügyfél szabványaitól függően, és mindig a projekt specifikációjára kell ellenőrizni, nem szabad feltételezni.
A mérést a lábak felületén, két egymásra merőleges irányban, meghatározott magasságokban végzik, a leolvasott értékeket rögzítik, nem csak megjegyzik. A szerelés közbeni mérés, minden befejezett panelnél, lényegesen olcsóbb, mint a vezetékek felszerelése utáni mérés.
Az alapozásnál történő kiegyenlítés csak a megbízó alaprajzán megadott engedélyezett mértékig megengedett, a megadott anyagból készült kiegyenlítő lapokkal, és a kiegyenlítő lapcsomagot rögzíteni kell. Egy olyan torony, amelyet két láb alá helyezett lemez segítségével vízszinteztek, miközben a másik két láb a habarcsra támaszkodik, egy olyan torony, amelynek terhelési útvonala nincs rögzítve.
Szerelvények felszerelése: Az utolsó húsz százalék, amely dönti el a teljesítményt
A szerelés befejezi a szerkezet építését. A szerelvények felszerelése dönti el, hogy a vonal megfelelően működik-e.
Szigetelőláncok és szerelvények. A felfüggesztési és feszítőkészleteket a földön szerelik össze, ellenőrzik a szerelési rajz alapján, majd kötelekkel emelik fel úgy, hogy ne nyomódjanak a tetők vagy a porcelán–sapka cementkötése.
Vezetővédelemhez szükséges szerelvények. A páncélrudakat a megfelelő sodratirányban és végképzési hézaggal helyezik fel; a rezgéselnyelőket a befogóktól számított kiszámított távolságra helyezik el – mérve, nem becsült szemmel. A rezgéselnyelők helytelen pozicionálása vezetőfáradást eredményez, nem pedig szerelési hibát.
Távtartók és köteg-szerelvények. Rögzítik az egyes vezetők közötti távolságot, a távtartók helyzetét és a távtartó csavarokra előírt nyomatékot. A túlfeszített távtartócsavarok repedéseket okoznak a vezetőben.
Földelés. Minden láb össze van kötve a földelő rendszerrel, és a kapcsolatot a visszatöltés előtt hozzák létre, hogy a ellenállás mérhető legyen. A visszatöltés után mért ellenállásérték, amelyet egy jelentésben számként rögzítenek, nem minősül mérésnek.
Biztonsági és megjelölési szerelvények. A lépcsőfokos csavarokat, létrákat, pihenőplatformokat, mászásgátló eszközöket, fázislapokat, számlapokat, légiforgalmi akadályfényeket és madártávolító eszközöket az egyes szerelvényekre vonatkozó listán szereplő elemenként ellenőrzik. A hiányzó lépcsőfokos csavarokat a karbantartó személyzet magasságban, a legrosszabb időpontban észleli.
Mi is valójában a átadás feltétele?
Az a átadási csomag, amely mind a gyártót, mind a kivitelezőt védi, a következőket tartalmazza: a szerkezeti elemek azonosítójeleire nyomon követhető gyári tanúsítványokat, a cinkbevonat vastagságának rögzítését, a próbahiányos összeszerelési jelentést, a csavarok kalibrálási rögzítését, egy nyomaték-ellenőrzési mintát a helyek megjelölésével, a függőlegességi felmérést, a földelési ellenállás mérési eredményeit, valamint az építési helyszínen jóváhagyott bármely eltérésről készült, tényleges állapotot tükröző módosított rajzokat.
Amennyiben egy tagot a helyszínen cseréltek, kiegyenesítettek, újra horganyoztak vagy egy megfelelő módszerrel javítottak egy lyukat, az ehhez tartozó dokumentáció ugyanabba a csomagba tartozik.
Megjegyzésre érdemes meghibásodási módok
A szögtorony-építés területén fellépő legtöbb helyszíni meghibásodás rövid listába foglalható.
- Olyan elemek, amelyek a földön illeszkednek, de nem a magasságban – ez a lyuk-lyuk távolságra, nem a vágási hosszakra vezethető vissza.
- A bevonat sérülése szállítás közben, mert a csomagokat nem választották el fásszeletekkel.
- Csavarokat egy másik tételre és bevonati állapotra vonatkozó táblázatérték szerint húztak meg, amit a dokumentáció hiánya igazol.
- A torony függőlegességét egyszer, a felszerelés befejezése után, a vezetékek felfüggesztését követően mérték.
- A rezgéscsillapítók vagy távtartók helyzetét szemmel állították be, és a vezetékek károsodásaként derült fel három évvel később.
- A földelési ellenállást soha nem mérték, a földelést befedték, és a rajz alapján fogadták el.
Mindegyik ilyen eset elkerülhető egy dokumentummal, nem pedig további erőfeszítéssel.
A gyakorlat célja
Az oldalszög-torony egy egyszerű szerkezet, amelyet a koordináció nehezít meg. Az acél anyag egyszerű; azonban az illesztések, a tűréshatárok és a sorrendek, amelyek egy elemütemtervet egy álló toronnyal kapcsolnak össze, nem azok.
Azok a projektek fejeződnek be időben, amelyeknél az ütemtervet, a csomagolási listát és a felszerelési sorrendet olyan szakemberek írják, akik már álltak a torony alján, és felfelé néztek.
Ha a projektjében a torony magassága, a terepviszonyok vagy a kapcsolódási részletek a szokásos tartományon kívül esnek, akkor a hasznos beszélgetés a gyártás előtt zajlik – nem pedig az első csomag kibontása után.
Tartalomjegyzék
- A tagtagügyi ütemterv a tényleges szerződéses dokumentum
- Gyártási diszciplína, amely megelőzi a terepi problémákat
- Próbaillesztés: A legolcsóbb teszt
- Csomagolás és megjelölés: Háromezer darab logisztikája
- Az alapozási felület: ahol a projektek heteket veszítenek
- A felszerelési módszer kiválasztása
- Csavarkötések: nyomaték, csavarfordulat és galvanizálási valóság
- Függőlegesség, igazítás és a hézagolólapok kérdése
- Szerelvények felszerelése: Az utolsó húsz százalék, amely dönti el a teljesítményt
- Mi is valójában a átadás feltétele?
- Megjegyzésre érdemes meghibásodási módok
- A gyakorlat célja