
 EN
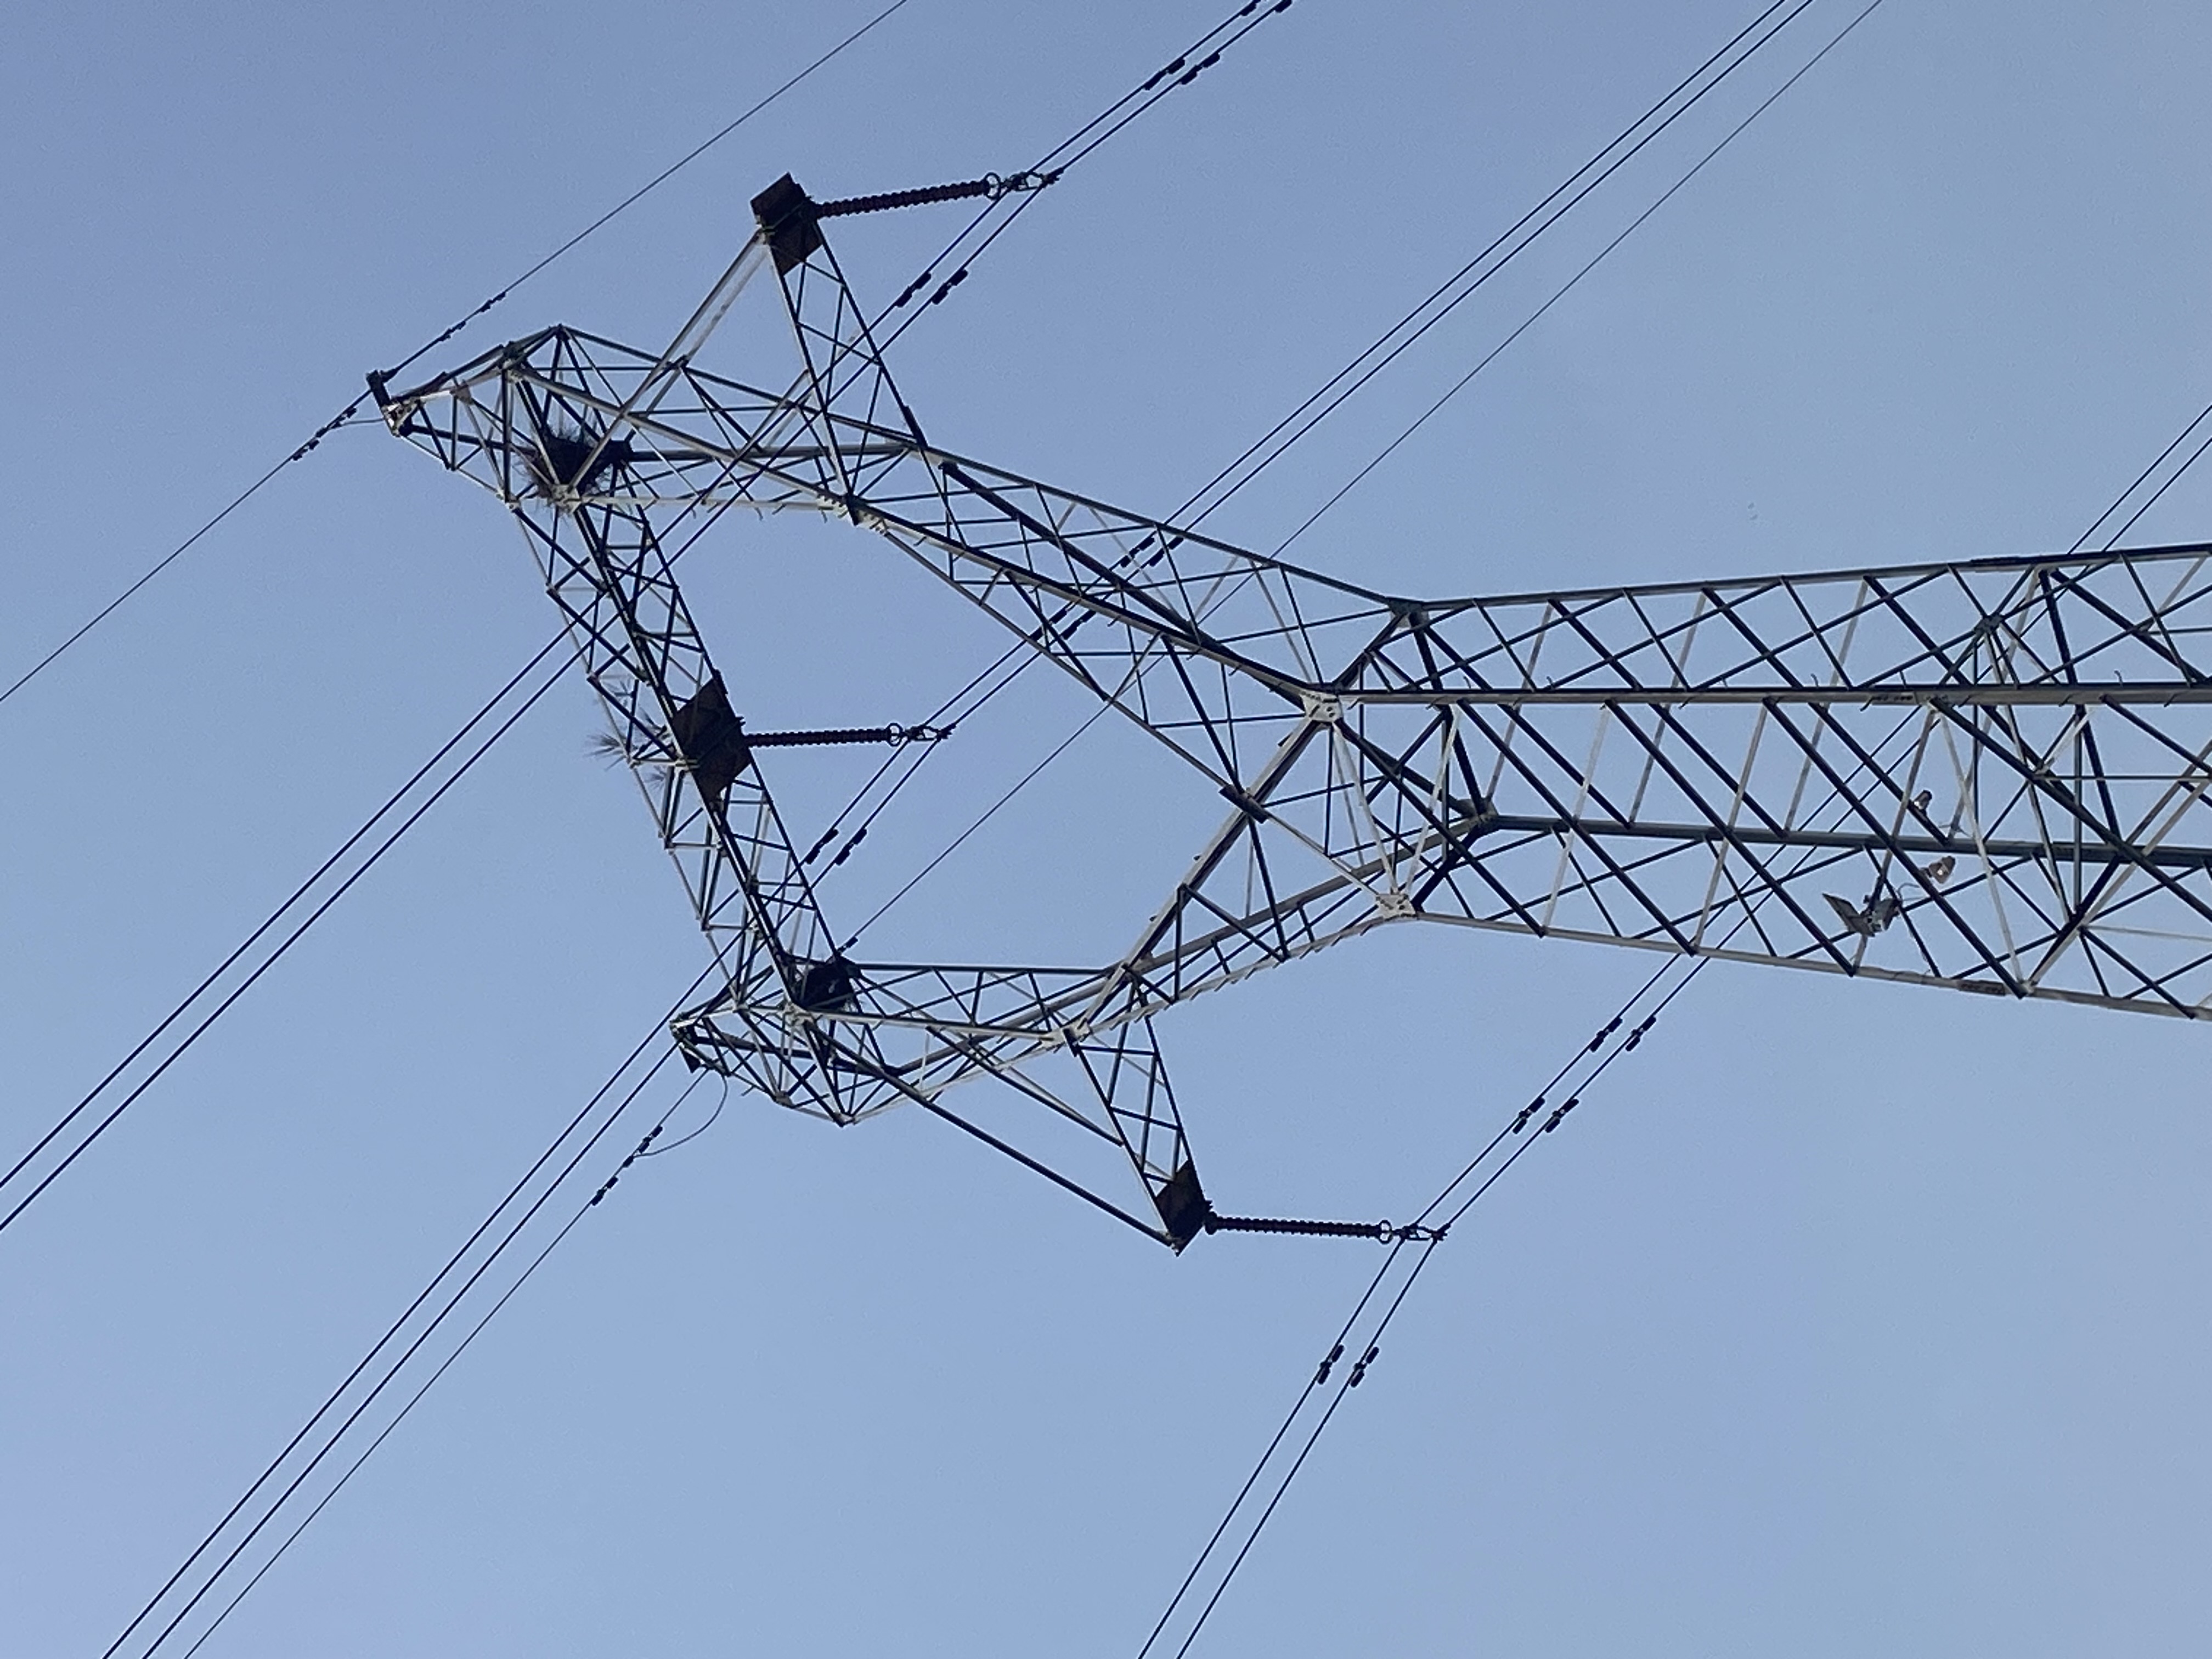
会員スケジュールが実際の契約書類である
一般配置図は、ラインエンジニアに対してタワーの外観を示します。一方、部材スケジュールは、製造業者および据付作業員に対してタワーの実質的な構成を示します。
完全なスケジュールには、各部材マークごとに以下の情報が記載されます:アングル断面、切断長、穴配列およびゲージ、ボルト径および本数、鋼種、亜鉛めっき仕様、単位重量。実用的なスケジュールと使い勝手の悪いスケジュールを分けるのは、この2つの詳細です。
亜鉛めっき工程を経ても残るマーキング方式。 溶融亜鉛めっき(ホットディップ)の前にスタンプまたはパンチで施されたマーキングは、凹みの深さと位置が明確に指定されている場合に限り、めっき後も読み取れます。塗装によるマーキングは亜鉛浴では消失します。
現場作業員がタワーを読み取る方法と一致する番号付け階層。 脚部材、平面補強材、面対角材および冗長部材は、同一の番号ブロックを共有してはなりません。60メートルのタワーにおいて、フィッターは高所で望遠鏡や触覚によって部材マークを読み取ります。スケジュールを現場エンジニアが実際に読むのと同じ順序で整理すること。
スケジュールの3つの列に、通常よりも注意を払う必要があります。
切断長と穴中心間寸法 切断長には端部距離が含まれますが、パネルが閉じるかどうかは穴中心間寸法で決まります。長い対角線では、両端それぞれで3 mmの誤差が生じると、接合部で6 mmのずれが発生し、ボルトの挿入を妨げるほどになります。
ボルト径は接合部ごとに分類、部材ごとではありません。 遅延のよくある原因は、部材ごとにボルトサイズを記載したスケジュールです。これにより、現場作業員が空中でボルトを接合部単位に仕分けなければならなくなります。工場で接合部ごと(またはパネルごと)にボルトを仕分け・袋詰めしておくことで、この作業を省くことができます。
重複部材は個別に明記 二次補強材は荷重が小さいものの、据付に多くの時間がかかります。スケジュールおよび納入明細書でこれを分離して記載することで、作業員は地上でパネルを事前に組み立て、あらかじめすべての二次部材を取り付けた状態で準備できます。
現場問題を未然に防ぐ加工管理
角度塔はボルト接合構造であり、溶接は主に脚部の継手、フランジ接合部および特殊な細部に限定される。このため、品質リスクが4つの作業工程に集中する。
切断およびパンチング。 CNC切断・穴開けラインでは、穴の位置精度を約±1.5 mm以内、穴径を+1/−0 mm以内に保つ。穴は最終サイズでパンチングまたはドリル加工される。現場でのリーミング(穴の再加工)によって接合部の適合性を確保しようとするのは、製造上の問題の症状であり、その解決策ではない。
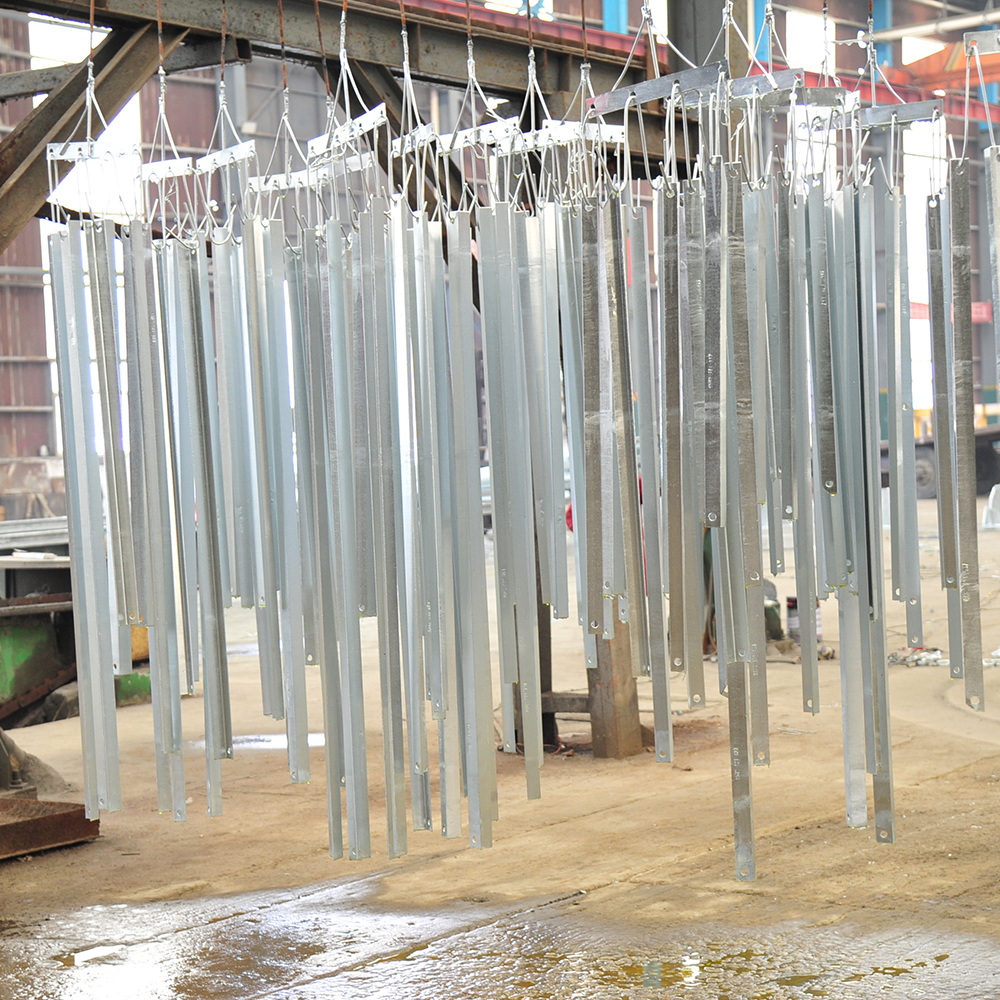
熱浸镀锌後の矯正。 445–460 °Cでの熱浸镀锌は圧延残留応力を緩和するが、長尺かつ細長い部材では湾曲を引き起こすことがある。矯正の許容限界および方法(常温矯正か、制御加熱による矯正か)は、発注仕様書に明記しなければならない。これを怠ると、部材が「スイープ(全体的な湾曲)」を伴って納入され、完成した塔面に目立つキレ(折れ曲がり)として現れる。
塗装管理。 ISO 1461規格では、鋼材の厚さが6 mm以上の場合、亜鉛めっきの平均厚さは85 µm以上(局所的には70 µm以上)と定められており、それより薄い材では下限値が低くなります。ASTM A123規格では、同程度の厚さ範囲について、同様のオーダーで数値が示されています。めっき厚さは、浸漬時間から推定するのではなく、完成品の部材上で直接測定します。
排水・排気用開口部の設置 中空断面、重ね板、密閉構造などの部位には、酸洗処理液および水洗浄水が部材内部から完全に排出され、亜鉛が内面にも均一に付着できるよう、排水孔を設ける必要があります。排水孔の欠落は、通電後数か月で「しみ出し」や早期のめっき剥離を引き起こします。
トライアル組立――最もコストを抑える試験
出荷前に、1本の脚部材または接合点が最も多いパネルを実際に仮組みすることで、干渉、穴位置の不一致、マーキング誤りといった問題を工場段階で発見・修正できます。この場合の修正作業は数時間で済みますが、現場での対応になると数週間を要することになります。
試験組立の成果物は写真ではありません。点検されたすべての接合部、発見されたすべての偏差、是正措置および改訂後の版数を記載した、担当者が署名した記録書です。この記録書は出荷物とともに配送されます。
梱包および表示:3,000個の部材の物流
梱包方法が、タワーの立ち上げ速度を左右します。そのほとんどは、以下の3つのルールでカバーできます。
部材のサイズではなく、据付順に梱包してください。束は作業員が必要とする順序で到着するよう手配します。たとえば、スタブアングルや最初の脚部延長部を先に、キャッププレートや金物類を最後にします。
ボルトは、それらを使用する部材と一緒に梱包してください。各束に属する「接合部レベルのボルト袋」を束に直接取り付けることで、現場の金物小屋を不要にし、クレーンの待機時間の最も一般的な原因を解消できます。
すべての束の両端に表示を行ってください。一端のみに表示がある束は、必ず一度はレイダウンヤードの誤った端で開封されることになります。
輸送中の損傷は、設計段階から防止を考慮する価値がある。木材スペーサーを用いずにバンドで固定すると、アングルのリップ(角部)が潰れてしまう。また、細い補強材の上に重い脚部材の束を積み重ねると、現場で手近にあるもので無理やりまっすぐに矯正されるような曲がった部材が生じる。
基礎との接合部:プロジェクトが数週間も遅れる原因となる箇所
タワーの工期計画は、基礎が自らの許容誤差を満たすことを前提としている。実際には、この2つの仕様書(図面と仕様書)の間に生じるギャップこそが、スケジュール遅延の主な原因となる。
最初の鋼材を吊り上げる前に、以下の点を確認すること:両方向におけるスタブアングルの間隔、4本の脚すべてにおけるスタブ上端の標高、スタブの鉛直性、スタブ上端からのアンカーボルトの突出長、ボルトのねじ山の状態、および図面に示されたアンカーボルトの材質等級。グラウトパッドおよびシムは、脚部材がすでに吊り下げられた後になってから廃材の鋼板で臨機応変に作製するのではなく、事前に準備しておく。
スタブと脚部材の接合部は、脚部材に作用する全荷重を伝達する単一のボルト接合部である。図面で定められた許容誤差を超えて位置がずれたスタブは、タワーのベースプレートの穴をスロット加工することで補正することはできない。
設置方法の選択
ラティス塔の建設には、主に3つの方法があり、その選択は作業者の好みではなく、現場へのアクセス状況、塔の高さ、クレーンの可用性によって決まります。
採用する方法にかかわらず、作業手順は以下の通りである:脚部および水平補強材で安定したベースを構築し、面斜材でパネルを閉じ、冗長材を設置し、最後にアースワイヤーの頂点部を、専用の揚重設備で立ち上げる。
仮設ガイ線(使用する場合)は、現場にあるロープを適当に流用するのではなく、設計に基づいて用意される。そのアンカーポイントは、揚重計画の一環として確認される。
ボルト接合:トルク法、ナット回転法、そして亜鉛めっきの現実
タワー用ボルトは通常、ASTM A394規格またはプロジェクトで指定された同等規格に準拠した、熱間鍛造・亜鉛めっき処理済みの締結具である。現場において重要な実務上のポイントが3つある。
「スナッグタイト(仮締め)」の後、最終的な締付けを行う。 接合部をスナッグタイト状態まで締め、位置合わせを確認したうえで、最終的な締付けを行う。直線性を保たない状態でトルクを加えると、ボルトには引張荷重ではなく曲げ荷重が作用する。
トルクレンチは必ず校正を行い、単に設定値を信用してはならない。 トルク値は、実際のボルトロットを、実際のめっきおよび潤滑状態でテンション校正装置を用いてキャリブレーションすることによって決定されます。公表されているテーブルは理想摩擦を前提としており、乾燥または経年劣化した潤滑剤を用いた亜鉛めっきねじでは、これに合致しません。
トルクが信頼できない場合のナット回転法(ターン・オブ・ナット) 大径および厚めっきの締結部品では、ナットを「スナッグ・タイト(適度に締め付けた状態)」にした後のナット回転法の方が、トルクレンチを用いるよりも再現性が高いです。規定された回転量(通常はグリップ長および表面状態に応じて、1/3回転~1/2回転程度)は、回転前にナットとボルトに目印を付けておき、検査を視認で行えるようにします。
現場で行ってはならない習慣が2つあります。1つはドリフトピンを使って穴径を拡大すること、もう1つは高強度ボルトを代用して、位置が合わない接合部を無理に閉じることです。
垂直・直線性およびシム調整に関する問い
垂直度はタワーの高さに対して規定される——一般的には、タワーの高さ、送電線のクラス、および顧客の規格に応じてH/500~H/1500の範囲となるが、常にプロジェクト仕様書に基づいて確認し、想定しないこと。
測定は、指定された高さで脚部の面に対して直交する2方向で行い、読み取り値を記録して記憶に頼らない。導体架設後の測定よりも、各パネルの組立完了時に実施する測定の方がはるかにコスト効率が良い。
ベース部のシム調整は、基礎図面に明記された許容範囲内かつ指定材料のみを用いて行うことが認められるが、シムの積層状況は必ず記録すること。2本の脚の下にプレートを重ねて水平をとり、残り2本の脚をグROUT上にそのまま載せた状態でレベル調整したタワーは、荷重経路が記録されていないタワーである。
金具の取付:性能を決める最後の20%
構造物の組立は、タワーの erection(立ち上げ)によって完了する。しかし、その性能を左右するのは金具の取付である。
絶縁子串および金具 サスペンションおよびテンションセットは地上で組み立てられ、ハードウェア図面と照合したうえで、シェッドやセラミック部とキャップ部のセメント継ぎ目を圧迫しないスリングで吊り上げます。コロナリングおよびグレーディングリングは図面通りに配置します。上下を逆に取り付けた場合、6か月後に無線妨害の苦情につながります。
導体保護金具 アーマーロッドは正しい撚り方向および端部ギャップで取り付けます。振動ダンパーはクランプから計算された距離に配置し、目視ではなく実測により位置決めします。ダンパーの位置誤差は、施工不良ではなく導体の疲労として現れます。
スペーサーおよび束線用金具 副導体間隔、スペーサーの配置位置、およびスペーサーのボルト締め付けトルクの指定値を記録します。ボルトの過締めにより導体が亀裂を生じることがあります。
接地 各脚部は接地システムに接続され、埋戻し前に接続が完了するため、抵抗値を測定できます。埋戻し後の抵抗値測定結果を報告書に数値として記録したとしても、それは実際の測定とはみなされません。
安全および標識用金物 ステップボルト、はしご、休息用プラットフォーム、登攀防止装置、位相板、番号板、航空障害灯、鳥害防止装置について、金物一覧表に基づき、一つひとつ点検を行います。ステップボルトの欠落は、保守作業員が高所で、最も不都合なタイミングに気づくことになります。
引渡しに実際に必要なもの
製造者と請負業者の双方を保護する引渡しパッケージには、部材マークに追跡可能な工場証明書、亜鉛めっき厚さ記録、試験組立報告書、ボルト校正記録、トルク監査のサンプル(設置位置を明記)、垂直性測量結果、接地抵抗測定値、および現場で承認された変更を反映した竣工図面(アスビルト・マーカップ)が含まれます。
部材が現場で交換、修正、再亜鉛メッキされた場合、または承認済みの方法で穴が修復された場合、その記録は同一のパッケージに収めること。
覚えておくべき故障モード
角塔工事における現場での故障のほとんどは、ごく限られたリストに集約される。
- 地上では適合するが高所では適合しない部材——切断長ではなく、穴間寸法に起因するもの。
- 木材による束間隔確保がなされず、輸送中にコーティングが損傷。
- 異なるロットおよびコーティング状態を想定したトルク表の数値でボルトを締結——記録が一切存在しないため確認済み。
- タワーの鉛直性は、架線完了後の竣工時のみ1回測定。
- ダンパーまたはスペーサーの位置が目視で設定——3年目に導体損傷として発覚。
- アース抵抗値の測定は一切実施せず、設計図面に基づきバックフィル後に受入。
これらすべての問題は、追加の作業量ではなく、文書によって防止可能である。
この演習の目的
角塔は、単純な構造ではあるが、調整の難しさゆえに複雑になる。鋼材そのものは単純であるが、部材表と立上り塔とを結びつける接合部、許容差、施工順序はそうではない。
計画通りに完了するプロジェクトは、スケジュール、荷姿表、据付順序を、実際に塔の根元に立ち、上方を見上げた経験のある者が作成した場合に限られる。
ご担当のプロジェクトにおいて、塔の高さ、地形、接合部の詳細などが標準範囲を超える場合は、有効な議論は加工開始前に行うべきである——最初の束が開封された後では遅い。