
 EN
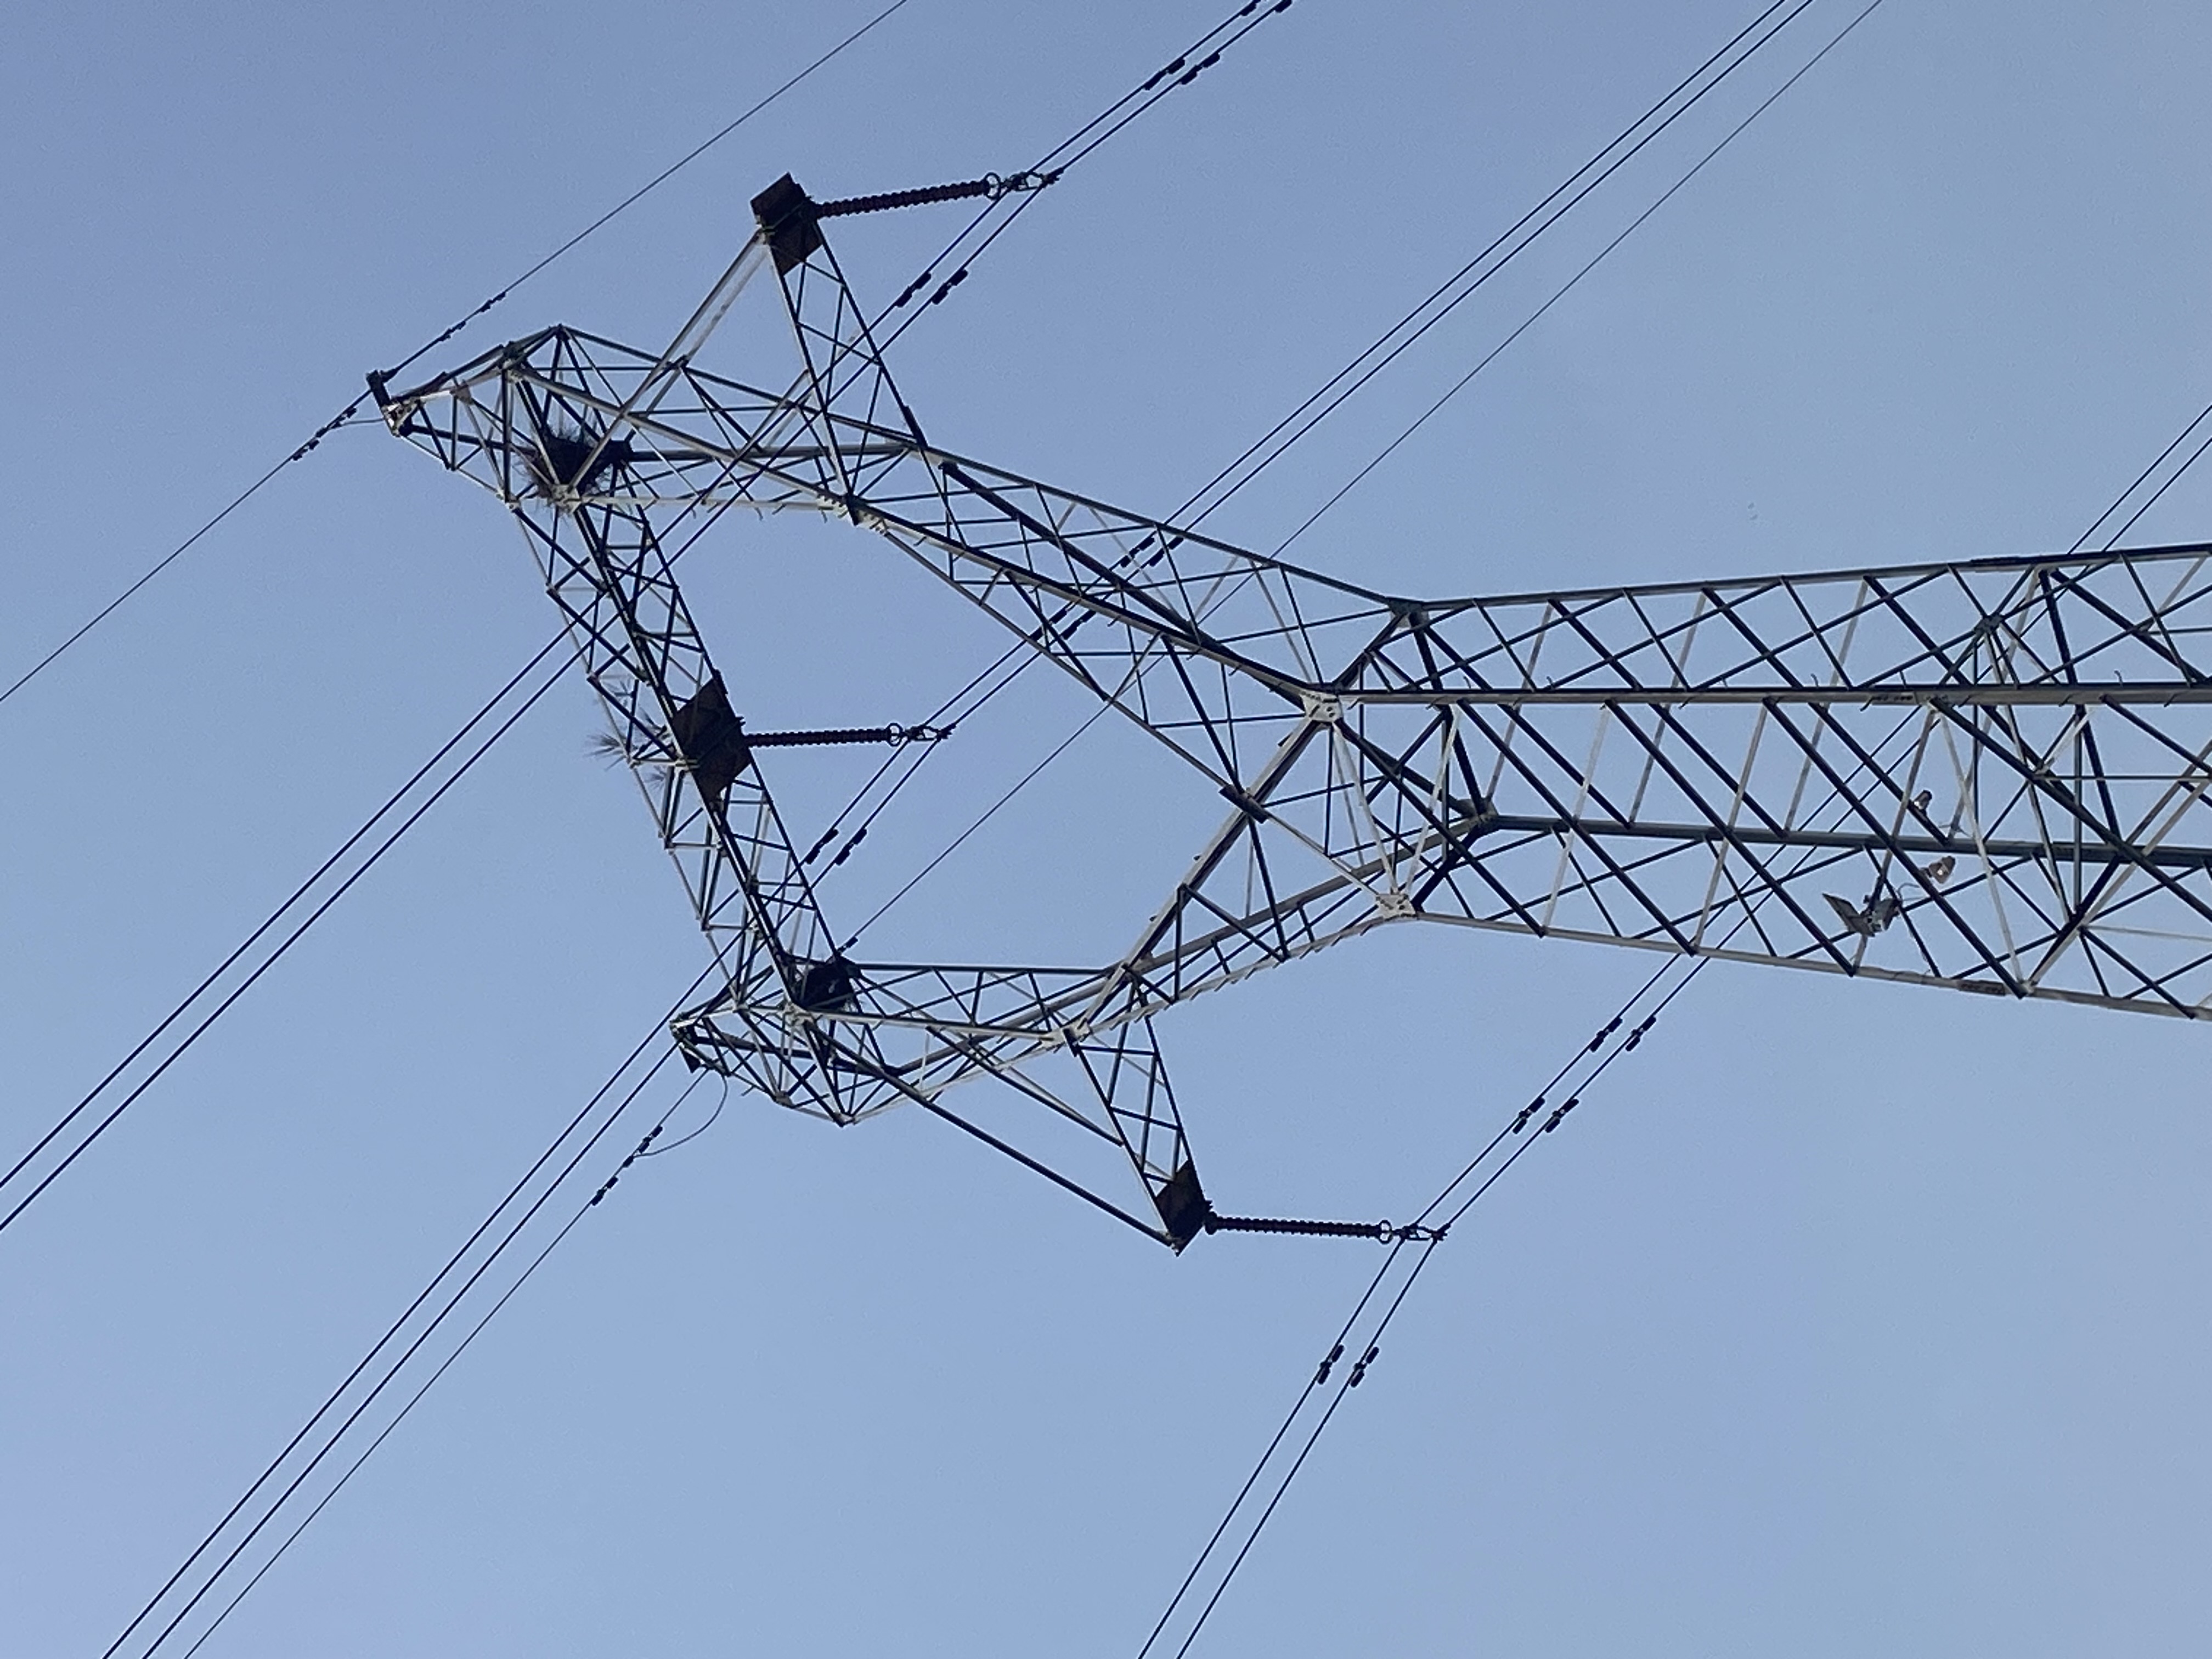
Harmonogram elementów stanowi rzeczywisty dokument umowny
Rysunek ogólnego układu informuje inżyniera liniowego, jak wygląda wieża. Harmonogram elementów informuje producenta i zespół montażowy, czym wieża rzeczywiście jest.
Kompletny harmonogram zawiera dla każdego oznaczenia elementu: przekrój kątowy, długość cięcia, układ otworów i odległości między nimi, średnicę i liczbę śrub, gatunek stali, wymóg ocynkowania oraz masę jednostkową. Dwa aspekty odróżniają użyteczny harmonogram od problematycznego.
System oznaczania, który wytrzymuje proces ocynkowania. Oznaczenia stemplowane lub przebijane przed gorącym ocynkowaniem pozostają czytelne po nałożeniu powłoki wyłącznie wtedy, gdy określono głębokość wcisku i jego położenie. Oznaczenia farbą nie przetrzymują procesu w kąpieli cynkowej.
Hierarchia numeracji odpowiadająca temu, jak załogi odczytują wieżę. Nogi, krzyżulce w planie, przekątne ścian i elementy nadmiarowe nie powinny korzystać z jednego zakresu numeracji. Na wieży o wysokości 60 metrów montażysta odczytuje oznaczenie przez teleskop lub dotykiem na wysokości. Grupowanie oznaczeń według sposobu odczytywania harmonogramu przez inżyniera budowy
Trzy kolumny w harmonogramie zasługują na większą uwagę, niż zwykle im się przyznaje.
Długość w porównaniu z wymiarem od otworu do otworu. Długość cięcia obejmuje odległości od końców; wymiar od otworu do otworu decyduje o tym, czy panel się zamknie. Na długich przekątnych błąd 3 mm na każdym końcu staje się niedoskonałością 6 mm w miejscu połączenia, co wystarcza, by uniemożliwić włożenie śruby.
Średnica śrub pogrupowana według połączenia, a nie według elementu. Częstą przyczyną opóźnień jest harmonogram, który podaje rozmiary śrub dla poszczególnych elementów, co zmusza załogi do sortowania elementów złącznych w powietrzu według połączeń. Śruby posortowane i zapakowane w workach według połączenia — lub według panelu — w zakładzie eliminują ten etap.
Elementy nadmiarowe wymienione osobno. Wzmocnienia wtórne przenoszą niewielkie obciążenia, ale zajmują znaczną część czasu montażu. Oddzielenie ich w harmonogramie oraz na liście pakowania umożliwia załodze wstępne zmontowanie paneli na ziemi ze wszystkimi elementami wtórnymi już zamontowanymi.
Dyscyplina wykonawcza zapobiegająca problemom w terenie
Wieży kątowe są konstrukcjami śrubowymi; spawanie ogranicza się głównie do łączeń nóg, połączeń kołnierzowych oraz szczegółów specjalnych. To skupia ryzyko jakościowe na czterech operacjach.
Cięcie i przebijanie. Linie CNC do cięcia i wiercenia zapewniają dokładność położenia otworów w granicach około ±1,5 mm, a średnicy otworów — w granicach +1/−0 mm. Otwory są przebijane lub wiercone bezpośrednio do wymaganej końcowej średnicy; rozszerzanie otworów w miejscu montażu w celu dopasowania połączenia jest objawem problemu produkcyjnego, a nie jego rozwiązaniem.
Wyprostowanie po ocynkowaniu. Gorące zanurzeniowe ocynkowanie w temperaturze 445–460 °C usuwa pozostałe naprężenia wynikające z walcowania i może powodować wygięcie długich, smukłych elementów. W specyfikacji zakupowej należy jednoznacznie określić dopuszczalne odchylenia przy wyprostowaniu oraz metodę — zimną czy z kontrolowanym ogrzewaniem — w przeciwnym razie elementy dostarczane będą z wygięciem („sweep”), które ujawni się jako widoczny załom na gotowej powierzchni.
Kontrola powłoki. Zgodnie z normą ISO 1461 stal o grubości 6 mm i większej wymaga minimalnej średniej grubości powłoki wynoszącej 85 µm oraz minimalnej lokalnej grubości powłoki wynoszącej 70 µm; dla cieńszych przekrojów obowiązują niższe progi. Zgodnie z normą ASTM A123 wartości te wyrażone są w tej samej wielkości rzędu dla odpowiednich zakresów grubości. Grubość powłoki mierzona jest na gotowym elemencie, a nie szacowana na podstawie czasu zanurzania.
Otwór odpływowy i wentylacyjny. Profilowane elementy puste, nakładające się płyty oraz zamknięte detale wymagają otworów odpływowych, aby kwas ługujący i woda do przepłukiwania opuszczały część, a cynk mógł pokryć wnętrze. Brak otworów odpływowych powoduje przeciekające połączenia oraz wcześniejsze uszkodzenie powłoki już kilka miesięcy po uruchomieniu.
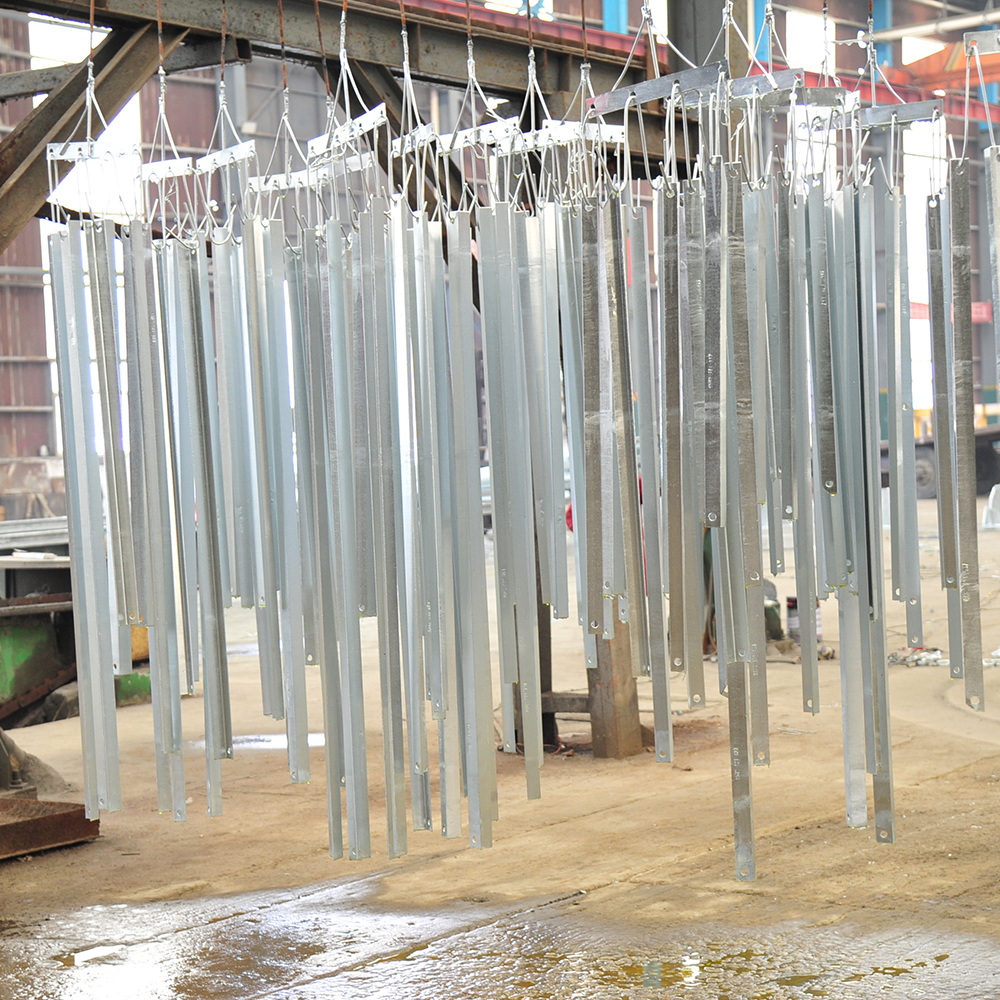
Montaż próbny: test, który kosztuje najmniej.
Montaż próbny jednego segmentu nogi lub najbardziej skomplikowanego panelu z największą liczbą połączeń przed wysyłką pozwala rozwiązać problemy związane z kolizjami, niedopasowaniem otworów oraz błędami w oznaczeniach w zakładzie produkcyjnym, gdzie korekta zajmuje godziny zamiast tygodni.
Wynik próbnej montażu nie jest zdjęciem. Jest to podpisany dokument, w którym wymienione są wszystkie sprawdzone połączenia, wszystkie stwierdzone odchylenia, podjęte działania korygujące oraz zaktualizowany numer rewizji. Ten dokument towarzyszy przesyłce.
Pakowanie i oznakowanie: logistyka trzech tysięcy elementów
Pakowanie decyduje o szybkości montażu wieży. Większość przypadków obejmują trzy zasady.
Pakuj według kolejności montażu, a nie według rozmiaru elementów. Zestawy powinny przybywać w takiej kolejności, w jakiej potrzebuje ich załoga: najpierw kątowniki dociskowe i pierwsze przedłużki nóg, na końcu płyty górne i elementy łączące.
Pakuj śruby razem z elementami, do których są przeznaczone. Torba ze śrubami na poziomie połączenia, przymocowana do odpowiedniego zestawu, eliminuje potrzebę utworzenia magazynu materiałów na budowie i tym samym najczęstszą przyczynę postoju dźwigu.
Oznacz oba końce każdego zestawu. Zestaw oznaczony tylko z jednej strony zostanie otwarty przynajmniej raz z błędnej strony placu składowego.
Uszkodzenia podczas transportu warto brać pod uwagę przy projektowaniu: opasanie wiązek bez drewnianych dystansów uciska krawędzie kątowników, a układanie ciężkich wiązek nóg na delikatnym rusztowaniu powoduje wygięcie elementów, które następnie prostowane są na miejscu za pomocą dostępnych środków.
Interfejs fundamentu: miejsce, w którym projekty tracą tygodnie
Harmonogram wieży zakłada fundament spełniający swoje własne допuszczalne odchyłki. W praktyce jednak różnica między tymi dwoma dokumentami to właśnie miejsce, w którym harmonogramy się przesuwają.
Zanim zostanie podniesiony pierwszy element stalowy, należy zweryfikować: odległości między kątownikami montażowymi w obu kierunkach, wysokość górnej krawędzi kątowników montażowych na wszystkich czterech nogach, pionowość kątowników montażowych, długość wystających części śrub ponad górną krawędź kątowników montażowych, stan gwintu śrub oraz klasę śrub kotwiących zgodnie z rysunkiem. Płytki wyrównawcze i podkładki są przygotowywane z wyprzedzeniem — nigdy nie są tworzone improwizacyjnie z odpadów blachy po już zawieszeniu nogi.
Połączenie kątownika montażowego z nogą stanowi pojedynczy połączenie śrubowe przenoszące całą siłę działającą na nogę. Kątownik montażowy położony poza dopuszczalnymi odchyłkami zgodnie z rysunkiem nie może zostać skorygowany przez wykonanie wydłużonych otworów w płycie podstawy wieży.
Wybór metody montażu
Trzy metody obejmują większość budowy wież kratowniczych, a wybór zależy od dostępu, wysokości wieży i dostępności dźwigni, a nie od preferencji.
Nie zależnie od zastosowanej metody kolejność prac przestrzega harmonogramu: najpierw montowane są nogi i ukośniki płaszczyzny podstawy, tworzące stabilną podstawę; następnie zamknięcie paneli za pomocą ukośników czołowych; potem montaż elementów nadmiarowych; na końcu – montaż szczytu przewodu odgromowego przy użyciu osobnego układu podnoszenia.
Tymczasowe linie kotwiące, jeśli są stosowane, są zaprojektowane – nie wykonane przypadkowo z dostępnych lin. Punkty kotwienia są sprawdzane w ramach planu podnoszenia.
Połączenia śrubowe: moment dokręcania, metoda obrotu nakrętki oraz rzeczywistość ocynkowania
Śruby do wież są zwykle ocynkowanymi, gorąco kowanymi elementami zgodnymi ze standardem ASTM A394 lub równoważnym standardem określonym w projekcie. Na placu budowy istotne są trzy praktyczne aspekty.
Dokręcenie do stanu „przylegającego”, a następnie końcowe napinanie. Połączenie jest najpierw dokręcane do stanu „przylegającego”, po czym weryfikowana jest jego prawidłowa pozycja; dopiero wtedy następuje końcowe napinanie. Zastosowanie momentu dokręcania do połączenia niewłaściwie ustawionego powoduje obciążenie śruby zginaniem zamiast rozciąganiem.
Kalibruj klucz, nie polegaj na jego ustawieniach fabrycznych. Wartości momentu obrotowego są ustalane poprzez kalibrację względem rzeczywistej partii śrub, przy rzeczywistym rodzaju powłoki i warunkach smarowania, na urządzeniu do kalibracji naprężenia. Opublikowane tabele zakładają idealne tarcie; gwint ocynkowany z suchym lub starzejącym się środkiem smarnym nie odpowiada tym wartościom.
Metoda obracania nakrętki, gdy moment obrotowy jest niepewny. Dla większych średnic oraz mocno powlekanych elementów łączących metoda obracania nakrętki po osiągnięciu stanu „luźno dokręconej” daje bardziej powtarzalne wyniki niż klucz dynamometryczny. Określony kąt obrotu — zwykle jedna trzecia do jednej drugiej obrotu, w zależności od długości obszaru zacisku i stanu powierzchni — jest oznaczany na nakrętce i śrubie przed obróceniem, aby kontrola mogła być przeprowadzona wizualnie.
Dwie praktyki stosowane w terenie należy bezwzględnie zakazać: używanie drążka do powiększania otworu oraz zastępowanie śruby śrubą wyższej klasy wytrzymałości w celu wymuszenia zamknięcia niewłaściwie ustawionego połączenia.
Pionowość, równoległość i pytanie o podkładki
Pionowość określa się w odniesieniu do wysokości wieży — zwykle w zakresie H/500 do H/1500, w zależności od wysokości wieży, klasy linii i standardu klienta; zawsze należy ją potwierdzić na podstawie specyfikacji projektowej, a nie zakładać.
Pomiary wykonuje się na powierzchniach nóg wieży w dwóch kierunkach prostopadłych, na określonych wysokościach; odczyty rejestruje się, a nie zapamiętuje. Pomiary przeprowadzane podczas montażu, po ukończeniu każdej płyty, są znacznie tańsze niż pomiary po zawieszeniu przewodów.
Dopuszczalne jest stosowanie podkładów pod podstawę wieży wyłącznie w granicach dopuszczalności podanych na rysunku fundamentu, przy użyciu określonego materiału; zestaw podkładów musi być zarejestrowany. Wieża wyważona przez umieszczenie płyt pod dwiema nogami przy jednoczesnym pozostawieniu dwóch pozostałych nóg opartych na zaprawie to wieża z niezarejestrowaną ścieżką obciążenia.
Montaż elementów łącznikowych: ostatnie dwadzieścia procent decydujące dla osiągów
Montaż kończy budowę konstrukcji. Montaż elementów łącznikowych decyduje o tym, czy linia będzie działać prawidłowo.
Łańcuchy izolatorów i elementy łącznikowe. Zestawy zawieszeniowe i napięciowe są montowane na ziemi, sprawdzane zgodnie z rysunkiem technicznym sprzętu oraz podnoszone za pomocą lin, które nie opierają się na korpusech izolatorów ani na połączeniu cementowym między porcelaną a pokrywką. Pierścienie przeciwwyładowe i wyrównawcze są umieszczane zgodnie z rysunkiem — pierścień zamontowany do góry nogami spowoduje skargę na zakłócenia radiowe dopiero po sześciu miesiącach.
Sprzęt ochronny przewodów. Pręty ochronne są montowane z zachowaniem właściwego kierunku skrętu i odpowiedniej odległości końcowej; tłumiki drgań są umieszczane w obliczonej odległości od zacisku – odległość ta jest mierzona, a nie szacowana gołym okiem. Błędy w położeniu tłumików ujawniają się jako zmęczenie przewodu, a nie jako wada montażu.
Rozdzielacze i sprzęt do wiązania przewodów. Rejestrowane są odległości między poszczególnymi przewodami w wiązce, położenia rozdzielaczy oraz określony moment dokręcenia śrub rozdzielaczy. Przeciągnięte śruby rozdzielaczy powodują pęknięcia przewodu.
Uziemienie. Każda noga jest połączona z układem uziemienia, a połączenie wykonywane jest przed zasypaniem, aby można było zmierzyć opór. Odczyt oporu wykonany po zasypaniu i zapisany jako liczba w raporcie nie stanowi pomiaru.
Oczywistości bezpieczeństwa i oznaczenia elementów łączących. Śruby stopniowe, drabiny, platformy odpoczynkowe, urządzenia zapobiegające wspinaczce, tabliczki fazowe, tabliczki numeracyjne, światła ostrzegawcze dla lotnictwa oraz urządzenia odstraszające ptaki są sprawdzane punkt po punkcie zgodnie z harmonogramem elementów łączących. Brakujące śruby stopniowe są wykrywane przez załogę konserwacyjną na wysokości i w najmniej dogodnym momencie.
Co rzeczywiście wymaga przekazanie obiektu do eksploatacji
Pakiet przekazania obiektu do eksploatacji, który chroni zarówno producenta, jak i wykonawcę, zawiera: certyfikaty hutnicze powiązane z oznaczeniami elementów konstrukcyjnych, dokumentację grubości warstwy cynku, raport z próbnej montażu, dokumentację kalibracji śrub, próbkę audytu momentu dokręcania z podaniem lokalizacji, pomiary pionowości, pomiary oporu uziemienia oraz rysunki wykonawcze z naniesionymi wszelkimi odchyleniami zatwierdzonymi na miejscu.
W przypadku wymiany, wyprostowania lub ponownego ocynkowania elementu w terenie albo naprawy otworu zatwierdzoną metodą taki zapis należy umieścić w tym samym pakiecie.
Tryby uszkodzeń warto zapamiętać
Większość awarii występujących w terenie przy pracach na wieżach kątowych mieści się w krótkiej liście.
- Elementy pasujące na ziemi, ale nie na wysokości – przyczyną są wymiary między otworami, a nie długości cięcia.
- Uszkodzenie powłoki podczas transportu z powodu braku drewnianych przekładek między wiązkami.
- Śruby dokręcone do wartości z tabeli określonej dla innego partii materiału i innego stanu powłoki – brak potwierdzenia w dokumentacji.
- Pionowość wieży mierzona jednokrotnie, po zakończeniu prac, po wykonaniu zawieszenia przewodów.
- Położenie tłumików lub dystansów ustalone „na oko”, co dopiero w trzecim roku ujawniło się jako uszkodzenie przewodów.
- Opór uziemienia nigdy nie zmierzono; gruntem przyjęcia było jedynie opracowanie projektowe.
Każdy z tych przypadków można zapobiec za pomocą dokumentu, a nie dodatkowych wysiłków.
Cel tego ćwiczenia
Wieża kątowa to prosta konstrukcja, której wykonanie utrudnia koordynacja. Stal jest prosta; połączenia, допuszczalne odchyłki i kolejność montażu, które wiążą harmonogram elementów z gotową wieżą, nie są.
Projekty kończone zgodnie z harmonogramem to te, w których harmonogram, lista pakowania i kolejność montażu są opracowywane przez osoby, które stały u podstawy wieży i patrzyły w górę.
Jeśli w projekcie występują wysokości wież, teren lub szczegóły połączeń poza standardowym zakresem, użyteczna rozmowa odbywa się przed rozpoczęciem produkcji — a nie po otwarciu pierwszego pakunku.
Spis treści
- Harmonogram elementów stanowi rzeczywisty dokument umowny
- Dyscyplina wykonawcza zapobiegająca problemom w terenie
- Montaż próbny: test, który kosztuje najmniej.
- Pakowanie i oznakowanie: logistyka trzech tysięcy elementów
- Interfejs fundamentu: miejsce, w którym projekty tracą tygodnie
- Wybór metody montażu
- Połączenia śrubowe: moment dokręcania, metoda obrotu nakrętki oraz rzeczywistość ocynkowania
- Pionowość, równoległość i pytanie o podkładki
- Montaż elementów łącznikowych: ostatnie dwadzieścia procent decydujące dla osiągów
- Co rzeczywiście wymaga przekazanie obiektu do eksploatacji
- Tryby uszkodzeń warto zapamiętać
- Cel tego ćwiczenia