
 EN
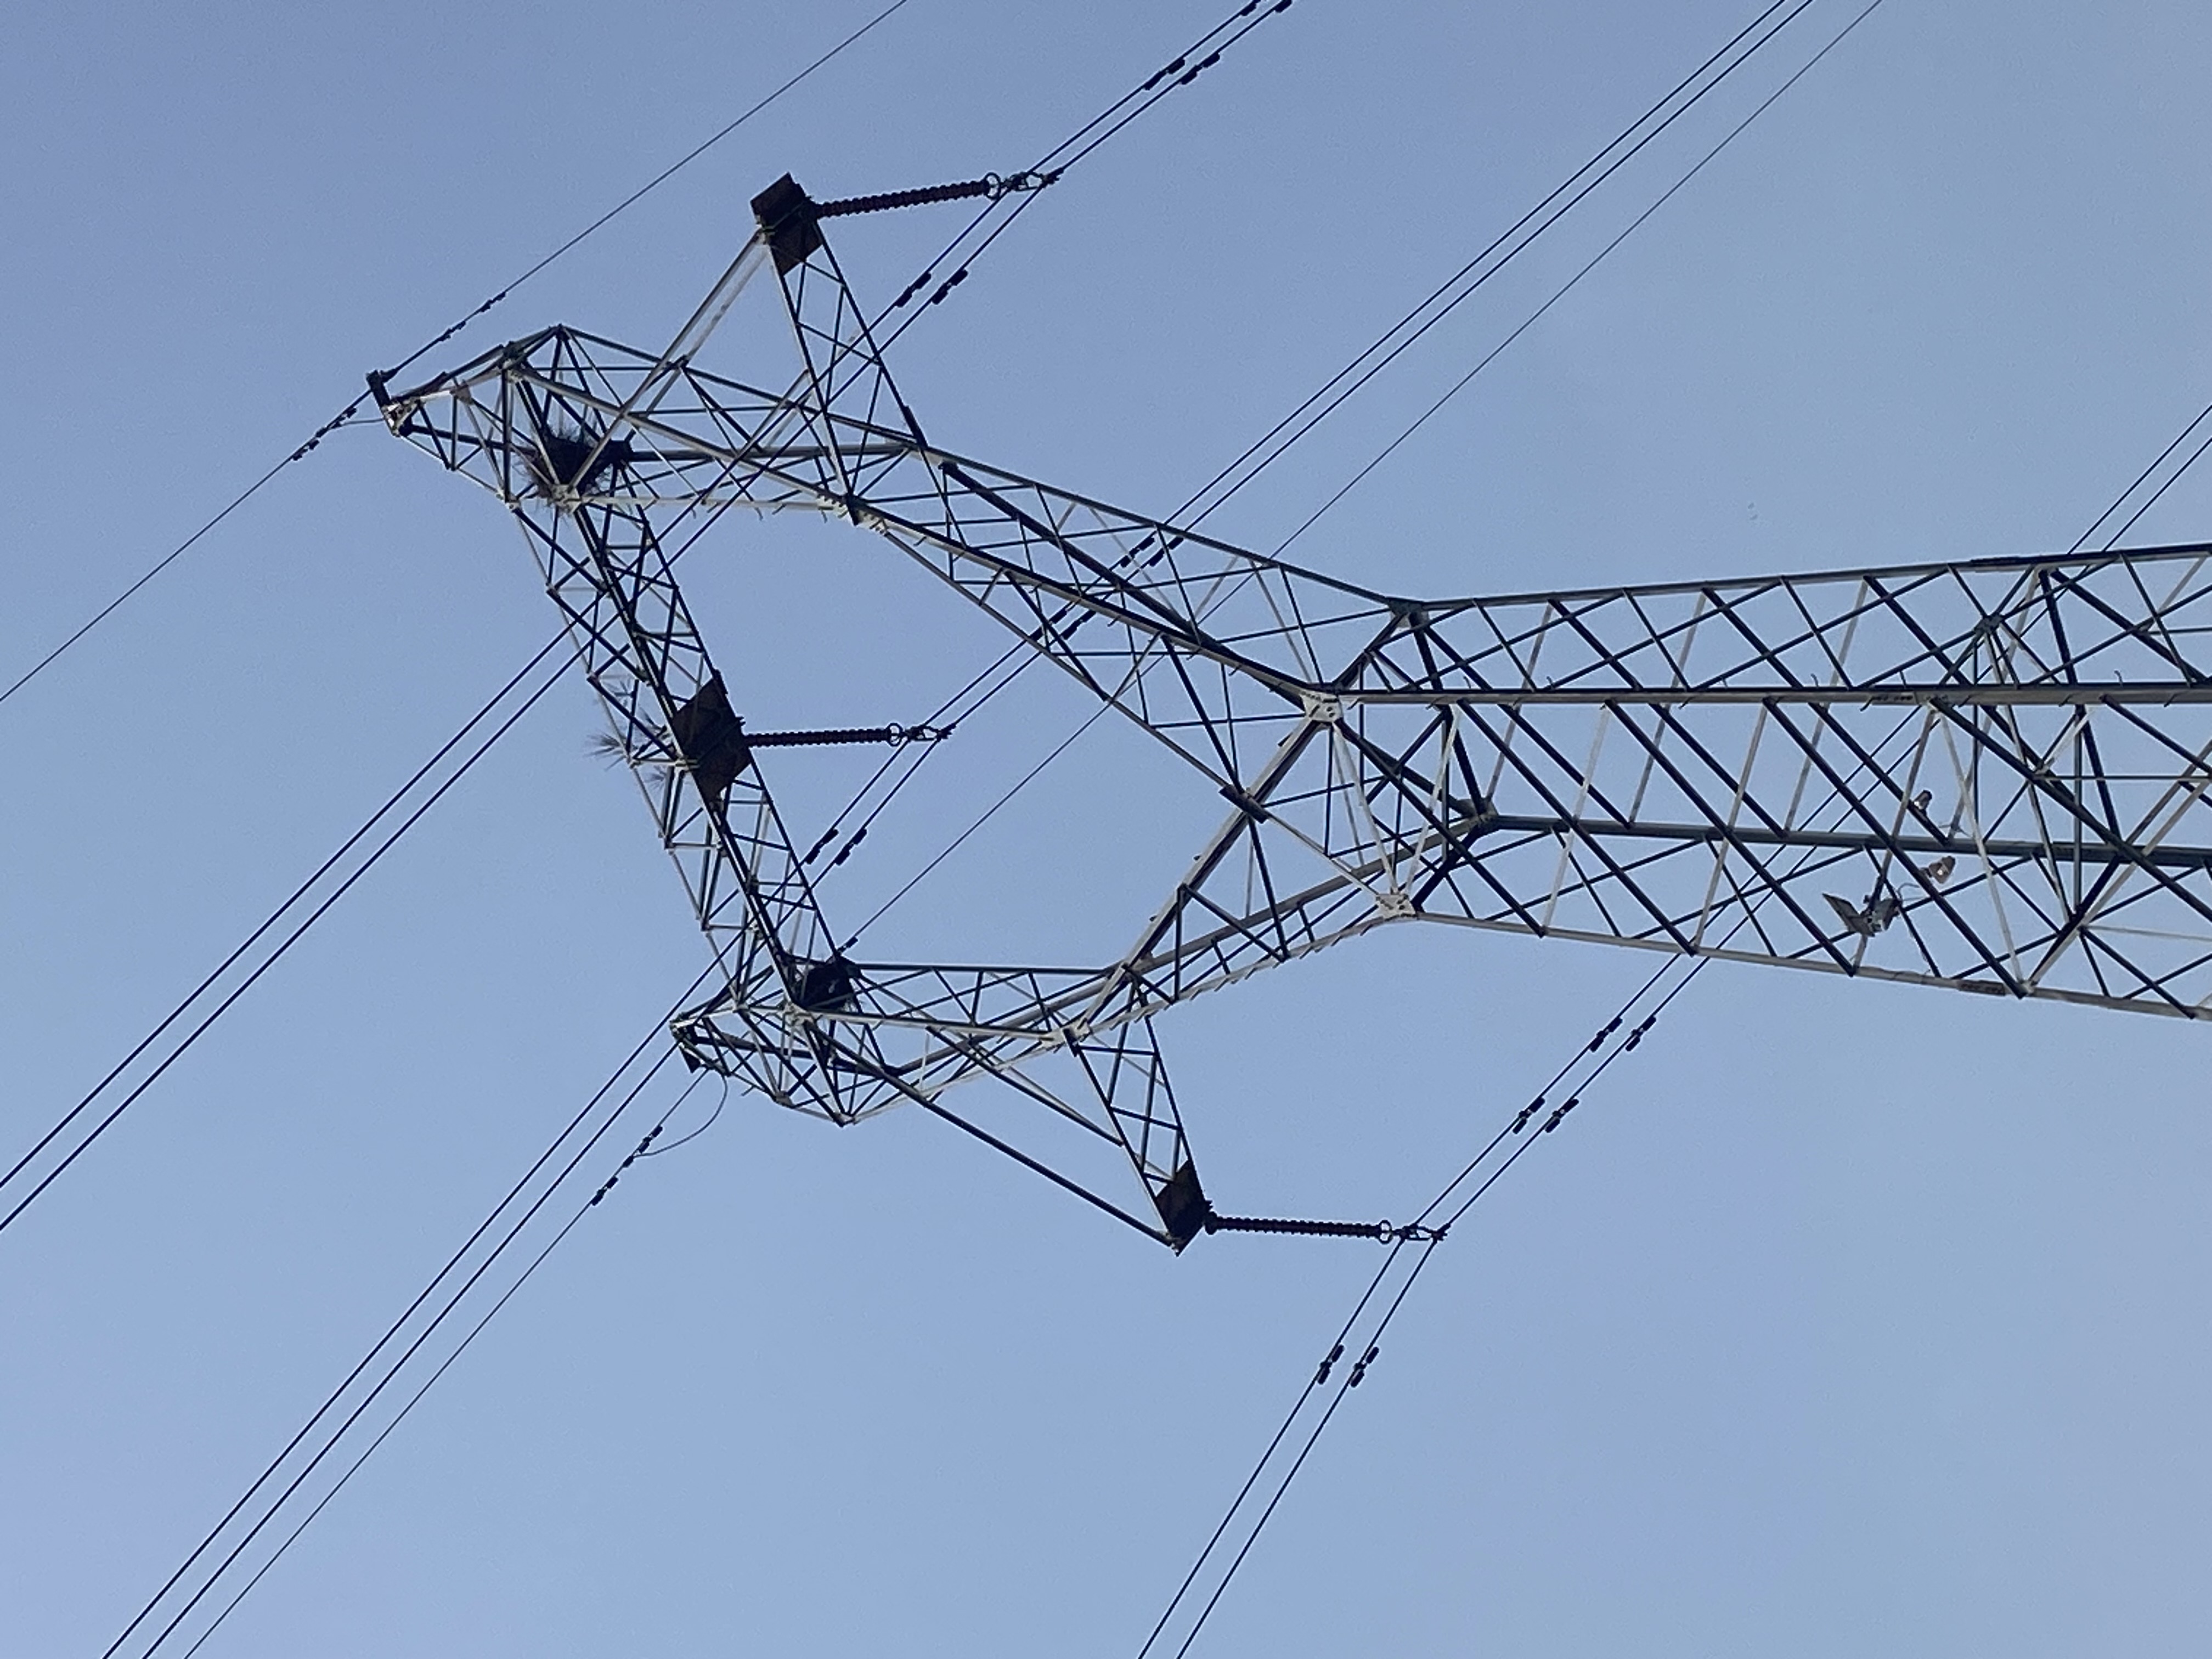
A'zo jadvali haqiqiy shartnoma hujjati hisoblanadi
Umumiy joylashish chizmasi liniya muhandisiga minoraning qanday ko'rinishini aytadi. A'zo jadvali esa ishlab chiqaruvchi va o'rnatish guruhiga uning haqiqatan ham nima ekanligini aytadi.
To'liq jadval har bir a'zo belgisi uchun quyidagilarni o'z ichiga oladi: burchak kesimi, kesilgan uzunlik, teshiklar namunasi va masofasi, bolt diametri va soni, po'lat darajasi, galvanizlanganlik talabi va birligining og'irligi. Ikki ta tafsilot ishlatiladigan jadvalni muammoli jadvaldan ajratib turadi.
Galvanizlanishdan keyin ham saqlanadigan belgilash tizimi. Issiq suvda galvanizlanishdan oldin bosib qo'yilgan yoki urilgan belgilar faqat chuqurligi va joylashuvi aniq ko'rsatilganda parda qo'yilgandan keyin ham o'qiladi. Bo'yoq bilan qo'yilgan belgilar sink kotelidan o'tmaydi.
Guruhlar minorani qanday o'qishini aks ettiruvchi raqamlash ierarxiyasi. Tayanchlar, tekislikdagi bog'lovchilar, yuzdagi diagonal elementlar va ortiqcha a'zolar bitta raqamlash blokida bo'lmasligi kerak. 60 metrlik minorada montajchi belgini balandlikda teleskop yordamida yoki tegish orqali o'qiydi. Jadvalni qurilish muhandisi qanday o'qishi shunday tartibda belgilarni guruhlash
Jadvaldagi uchta ustun odatda qilinadiganidan ko'ra ko'proq e'tibor talab qiladi.
Uzunlik va teshikdan teshikgacha bo'lgan o'lcham. Kesish uzunligi uchlardagi masofalarni o'z ichiga oladi; teshikdan teshikgacha bo'lgan o'lcham panelning yopilishini boshqaradi. Uzoq diagonalarda har bir uchda 3 mm xatolik ulanish joyida 6 mm mos kelmaslikka sabab bo'ladi, bu boltning kirishini to'xtatish uchun yetarli.
Bolt diametri ulanishlar bo'yicha guruhlangan, a'zolar bo'yicha emas. Kechikishlarga keng tarqalgan sabab — bolt o'lchamlarini a'zolar bo'yicha ro'yxatga olgan jadval bo'lib, bu ishchilarga havo orqali jihozlarni ulanishlar bo'yicha saralashni majbur qiladi. Fabrikada ulanishlar — yoki panel bo'yicha — saralanib va qoplamba chiqarilgan boltlar shu bosqichni yo'q qiladi.
Qo'shimcha a'zolar alohida ro'yxatga olingan. Ikkinchi darajali mustahkamlash kam yukni qo'llab-quvvatlaydi, lekin montaj vaqtining katta qismini oladi. Uni jadvalda hamda qadoqlash ro'yxatida ajratib ko'rsatish ishchilarga ikkinchi darajali a'zolar allaqachon o'rnatilgan holda panelni yerda oldindan yig'ish imkonini beradi.
Maydon muammolarini oldini oluvchi ishlab chiqarish tartibi
Burchak ustunlari boltli konstruksiyalardir; qo‘shish asosan oyoq ulanishlari, flans ulanishlari va maxsus tafsilotlarga cheklangan. Bu sifat xavfini to‘rtta operatsiyada jamlab qo‘yadi.
Kesish va shakllantirish. CNC kesish-va-drill liniyalari teshiklar pozitsiyasini taxminan ±1,5 mm va teshik diametrini +1/−0 mm doirasida saqlaydi. Teshiklar yakuniy o‘lchamda shakllantiriladi yoki dril qilinadi; ulanishni moslashtirish uchun maydonda qayta ishlash — bu ishlab chiqarish muammosining belgisi, uning yechimi emas.
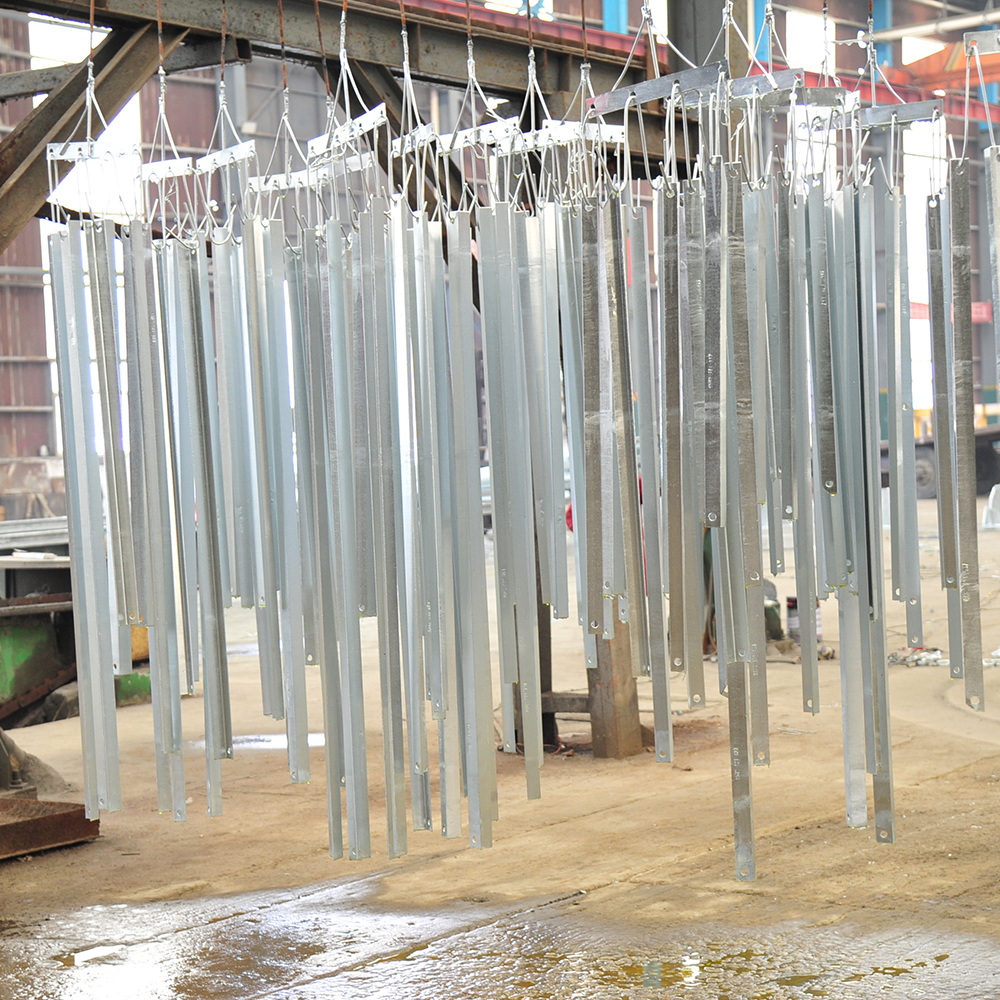
Gorizontal qilish — galvanizdan keyin. 445–460 °C da issiq suvda galvaniz qilish g‘ildirakda qolgan qoldiq kuchlanishni yo‘q qiladi va uzun, ingichka elementlarni egilishiga sabab bo‘lishi mumkin. To‘g‘rilash chegaralari va usuli — sovuq yoki nazorat qilinadigan issiqlik bilan — sotib olish spetsifikatsiyasida ko‘rsatilishi kerak; aks holda, elementlar egilgan holatda yetib keladi va yakuniy yuzda ko‘rinadigan burilish sifatida namoyon bo‘ladi.
Qoplamani nazorat qilish. ISO 1461 standartiga ko'ra, 6 mm va undan yuqori qalinlikdagi po'lat uchun o'rtacha qoplam qalinligi kamida 85 µm, mahalliy minimum esa 70 µm bo'lishi kerak; ingichka qismlar uchun esa bu me'yorida pasayish kuzatiladi. ASTM A123 standartida ekvivalent qalinlik oralig'ida qiymatlar shu tartibda ifodalanadi. Qoplam qalinligi nihoyatda tayyorlangan detaldan o'lchanadi, ya'ni immersiya vaqti asosida taxmin qilinmaydi.
Suvni chiqarish va havoni chiqarish uchun moslamalar. Bo'sh ichli kesimlar, ustma-ust tushgan plastinkalar va yopiq tafsilotlar uchun tashqi qismga kirgan kislota eritmasi va yuvish suvi chiqib ketishi, shuningdek, sink ichki sirtga ham yetib borsin deylik, chiqarish teshiklari kerak. Chiqarish teshiklarining yo'qligi energizatsiya qilinishidan bir necha oy o'tgandan keyin aylanish (suyuqlikning chiqib ketishi) hosil bo'lib, qoplam tezda vayron bo'ladi.
Sinov montaji: Eng arzon test
Yuborishdan oldin bitta oyoq qismi yoki eng ko'p ulangan panelning sinov montaji zavodda to'siq, teshik mos kelmasligi va belgilash xatolari muammolarini hal qiladi — bu yerda tuzatish soatlar davom etadi, haftalar emas.
Sinoviy montaj natijasi — bu fotosurat emas. Bu har bir tekshirilgan ulanish, topilgan har bir og‘ish, tuzatish choralari va yangilangan versiya raqami keltirilgan imzolangan hujjatdir. Bu hujjat yuk bilan birga jo‘natiladi.
Qadoqlash va belgilash: Uch ming dona buyumning logistika jarayoni
Qadoqlash — minoraning qanchalik tez o‘rnatilishini aniqlaydi. Unga uchta qoida asos bo‘ladi.
Detallarning o‘lchami bo‘yicha emas, balki o‘rnatish ketma-ketligi bo‘yicha qadoqlang. Bundllar ishchilar ularni kerak qilgan tartibda kelishi kerak: avvalo stub burchaklar va birinchi oyoq uzunliklari, so‘ng kap plastinka va moslamalar.
Boltlarni ular ishlatiladigan detallar bilan birga qadoqlang. Har bir bundlga biriktirilgan biror bir ulanish darajasidagi boltlar xavali qopchasini qurilish maydonchasidagi metall buyumlar do‘konini, shuningdek, eng ko‘p uchraydigan krantning bekor turish sababini yo‘q qiladi.
Har bir bundlning ikkala uchini ham belgilang. Faqat bitta uchi belgilangan bundl hech bo‘lmaganda bir marta qurilish maydonchasining noto‘g‘ri uchida ochiladi.
Yetkazib berish jarayonidagi zararlarga qarshi chora ko'rish kerak: yog'och ajratgichlar (spacers) ishlatilmasa, bantlar burchaklarining uchlarini siqib yuboradi; ingichka qo'llab-quvvatlovchi elementlar ustiga og'ir oyoq to'plamlarini qo'yish esa qurilish maydonida mavjud vositalar bilan to'g'rilanadigan egilgan elementlarga sabab bo'ladi.
Asos bilan bog'lanish nuqtasi: Loyihalar bu yerda haftalarni yo'qotadi
Minoraning jadvali asosning o'z toleranslariga mos kelishini taxmin qiladi. Amaliyotda esa ikkita hujjat orasidagi farq — dasturlarning kechikish joyi.
Birinchi po'lat konstruksiyani ko'tarishdan oldin quyidagilarni tekshiring: ikkala o'lchov yo'nalishida stub burchaklarining masofasi, barcha to'rtta oyoqda stub yuqori sathining balandligi, stubning tiklik darajasi, stub yuqorisidan tepaga chiqib turgan boltlar uzunligi, boltlar tishlarining holati va chizmada ko'rsatilgan anchor bolt (ankor bolt) darajasi. Grout padlar (grout poydevorlar) va shimlar (shimlar) oldindan tayyorlanadi — oyoq osib qo'yilgandan keyin qoldiq po'lat plitalardan ixtiro qilinmaydi.
Stub bilan oyoq o'rtasidagi ulanish — butun oyoq yukini o'tkazadigan yagona boltli ulanishdir. Chizmada belgilangan cheklovdan ortiq joyida bo'lmasa, stubni minoraning pastki plastinkasini kesib kengaytirish orqali to'g'rilab bo'lmaydi.
O'rnatish usulini tanlash
Uchta usul ko'pincha panjarali minoralarni qurishni qamrab oladi va tanlov asosan kirish imkoniyati, minoraning balandligi va kran mavjudligiga qarab amalga oshiriladi, shaxsiy afzallikka emas.
Qanday usul qo'llanilgan bo'lmasin, ketma-ketlik jadvalga amal qiladi: oyoqlar va tekislikdagi qo'shimcha mustahkamlashlar barqaror asosni tashkil qiladi, yuz diagonalari panelni yopadi, ortiqcha elementlar keyinroq o'rnatiladi va yer simi cho'qqisi o'z ko'tarish tizimi bilan oxirgi bo'lib o'rnatiladi.
Agar vaqtinchalik simlar ishlatilsa, ular mavjud arqonlardan ixtiyoriy ravishda emas, balki loyiha uchun maxsus loyihalanadi. Ularning tayanmoq uchun ishlatiladigan nuqtalari ko'tarish rejasi doirasida tekshiriladi.
Boltni ulash: Moment, Bolt aylantirish usuli va galvanizlangan haqiqat
Minoralar uchun boltlar odatda ASTM A394 yoki loyiha tomonidan belgilangan teng kuchli standartga mos keladigan, qizdirilib shakllantirilgan, galvanizlangan tezlikka ega fastenerlardir. Qurilish maydonida uchta amaliy jihat muhim ahamiyatga ega.
Qulflab qo'yish, so'ngra yakuniy g'altaklanish. Ulanish qulflab qo'yiladi, tekshirish orqali moslik tekshiriladi va yakuniy g'altaklanish amalga oshiriladi. Chiziqli emas ulanishga moment berilganda bolt egilishga, emas, uzilishga yuklanadi.
Kluchni kalibrlang, sozlamaga ishonmang. Moment qiymatlari haqiqiy bolt partiyasiga, haqiqiy qoplama va moylash sharoitida, kuch kalibrlash qurilmasida kalibratsiya orqali o'rnatiladi. Chop etilgan jadvallar ideal ishqalanishni taxmin qiladi; quruq yoki ob-havo ta'sirida qolgan moy bilan galvanizlangan rezba ular bilan mos kelmaydi.
Moment ishonchli bo'lmaganda, g'altakni aylantirish usuli qo'llaniladi. Kattaroq diametrli va qalin qoplamali birikmalar uchun, zich tortilgandan keyin g'altakni aylantirish usuli moment kalitidan ko'ra takrorlanuvchanroqdir. Belgilangan aylantirish — odatda tutash uzunligi va sirt holatiga qarab uchdan bir yoki ikkidan bir aylantirish — tekshirishni vizual ravishda amalga oshirish uchun aylantirishdan oldin g'altak va boltga belgilanadi.
Ikkita maydon amaliyoti to'g'ridan-to'g'ri taqiqlanishi kerak: teshiqni kengaytirish uchun driftpinni ishlatish va noto'g'ri joylashtirilgan birikmani yopish uchun yuqori darajali boltlarni almashtirish.
Vertikallik, tekislik va qo'shimcha qatlamlar savoli
Vertikallik minoraning balandligiga nisbatan belgilanadi — odatda minoraning balandligi, liniya sinfi va mijoz standartlariga qarab H/500 dan H/1500 gacha bo'lgan oralig'ida bo'ladi va har doim loyiha spetsifikatsiyasiga mos kelishini tasdiqlash kerak, taxmin qilish mumkin emas.
O'lchovlar belgilangan balandliklarda, ikkita o'zaro perpendikulyar yo'nalishda, tayyorgarlik qilingan oyoq yuzlarida olinadi va ko'rsatkichlar esda saqlanmay, balki yozib olinadi. O'tkazgichlar o'rnatilgandan keyin emas, balki har bir tugallangan panelda montaj jarayonida o'lchov olish ancha arzonroqdir.
Asosda shimlash faqat asos chizmasida ko'rsatilgan imkoniyat doirasida, belgilangan materialdan foydalanib, shim to'plami yozib olinishi shart. Ikkita oyoq ostiga plastinka qo'yib tekislansa va boshqa ikkita oyoq betonli groutga tayanib qolsa, bu yuk yo'nalishi yozilmagan minoradir.
Moslamalarni o'rnatish: Ishlash samarasini hal qiluvchi oxirgi yigirma foiz
Montaj inshootni yakunlaydi. Moslamalarni o'rnatish esa liniyaning ishlashini hal qiladi.
Izolyator zanjirlari va moslamalar. Suspensiyalar va taranglik to'plamlari yerda yig'iladi, jihozlar chizmasiga qarab tekshiriladi va g'ildiraklar yoki porcelanadan kapga o'tkazilgan sement ulanish joyiga ta'sir qilmaydigan arqonlar bilan ko'tariladi. Korona va darajalash halqalari chizmaga mos ravishda o'rnatiladi — agar halqa teskari o'rnatilsa, o'sha sababli olti oydan keyin radiointerferentsiya shikoyati keladi.
O'tkazgichni himoya qiluvchi jihozlar. Zirhli sterjenlar to'g'ri yo'nalishda va oxiridagi bo'shliq bilan qo'llaniladi; tebranish so'ngituvchilar klampdan hisoblangan masofada, ko'z bilan taxmin qilinmay, balki o'lchanib o'rnatiladi. So'ngituvchilarning noto'g'ri o'rnatilishi o'tkazgichning charchashi sifatida namoyon bo'ladi, lekin o'rnatish nuqsoni sifatida emas.
Aralashuvchilar va bog'lovchi jihozlar. Pastki o'tkazgichlar orasidagi masofa, aralashuvchilarning o'rni va aralashuvchilarning boltlariga belgilangan buruvish momenti qayd etiladi. Boltlarga ortiqcha kuch berish o'tkazgichni singdiradi.
Yerlanganlik. Har bir oyoq yerlangan tizimga ulanadi va qo‘shimcha tuproq quyilishdan oldin ulanish amalga oshiriladi, shunda qarshilik o‘lchanishi mumkin. Qo‘shimcha tuproq quyilgandan keyin olingan qarshilik ko‘rsatkichi va hisobotda raqam sifatida yozib olingan bu ko‘rsatkich — haqiqiy o‘lchov emas.
Xavfsizlik va belgilash jihozlari. Qadam boltlari, zinapoyalar, dam olish maydonchalari, chiqishga to‘sqinlik qiluvchi qurilmalar, fazali plastinkalar, raqamli plastinkalar, aviatsiya to‘siq chiroqlari hamda qushlarni itaruvchi qurilmalar jihozlar ro‘yxati bo‘yicha bittadan tekshiriladi. Ekskavator xodimlari balandlikda, eng yomon vaqtida yetishmayotgan qadam boltlarini aniqlaydi.
Yetkazib berish haqiqatan nima talab qiladi
Ishlab chiqaruvchi va shartnoma tuzuvchi tomonlarning ikkalasini ham himoya qiladigan yetkazib berish paketi quyidagilardan iborat: a'zolarga mos keladigan mill sertifikatlari, galvaniz qatlamining qalinligi haqidagi yozuvlar, sinov montaj hisobi, bolt kalibrlash yozuvlari, torq audit namunasi (joylashuvlari bilan birga), vertikallik tadqiqoti, yerlangan qarshilik o‘lchovlari hamda maydonda tasdiqlangan har qanday og‘ishlar bo‘yicha amalga oshirilgan o‘zgartirishlar yozilgan as-built belgilari.
A'zo maydonda almashtirilgan, to'g'rilangan, qayta galvanizlangan yoki ruxsat etilgan usul bilan tirqish ta'mirlangan bo'lsa, shu yozuv shu paketga tegishli.
Eslab qolish lozim bo'lgan avariyalar rejimi
Burchak minoralari ishlaridagi ko'pincha uchraydigan avariyalar qisqa ro'yxatga kiritilgan.
- Yerda mos keladigan, lekin balandlikda mos kelmaydigan a'zolar — kesim uzunligiga emas, balki teshikdan teshikgacha o'lchovlariga bog'liq.
- Bog'lanmalar yog'och bilan ajratilmaganligi sababli transportda qoplamning shikastlanishi.
- Boshqa partiya va qoplam holati uchun jadval qiymatiga mos ravishda boltlar tortilgan, hech qanday yozuv bilan tasdiqlanmagan.
- Minoraning vertikal holati faqat bir marta, simlarni tarqatishdan keyin yakunlanganda o'lchanadi.
- Dempfer yoki prostranstvo beruvchi qurilmalar ko'z bilan o'rnatilgan, uchinchi yilda o'tkazgichning shikastlanishi sifatida aniqlangan.
- Zamin bilan ulanish qarshiligi o'lchanmagan, yer bilan to'ldirilgan va chizmaga asoslanib qabul qilingan.
Bu barcha hollarda qo'shimcha mehnat emas, balki hujjatlar orqali oldini olinadi.
Mashqning maqsadi
Burchakli minoralar — koordinatsiya qilish qiyin bo'lgan oddiy inshootlardir. Po'lat oddiy; ammo a'zolarning jadvalini turgan minoraga ulovchi birikmalar, chidamlar va ketma-ketliklar emas.
Dastur bo'yicha yakunlangan loyihalar — jadval, paketlash ro'yxati va o'rnatish ketma-ketligini minoraning tagida turib yuqoriga qaragan odamlar tuzgan loyihalardir.
Agar sizning loyihangiz standart doiradan tashqari minoralar balandligi, relyef yoki ulanish tafsilotlarini o'z ichiga olsa, foydali suhbat — birinchi to'plam ochilgandan keyin emas, balki ishlab chiqarishdan oldin sodir bo'ladi.
Mundarija
- A'zo jadvali haqiqiy shartnoma hujjati hisoblanadi
- Maydon muammolarini oldini oluvchi ishlab chiqarish tartibi
- Sinov montaji: Eng arzon test
- Qadoqlash va belgilash: Uch ming dona buyumning logistika jarayoni
- Asos bilan bog'lanish nuqtasi: Loyihalar bu yerda haftalarni yo'qotadi
- O'rnatish usulini tanlash
- Boltni ulash: Moment, Bolt aylantirish usuli va galvanizlangan haqiqat
- Vertikallik, tekislik va qo'shimcha qatlamlar savoli
- Moslamalarni o'rnatish: Ishlash samarasini hal qiluvchi oxirgi yigirma foiz
- Yetkazib berish haqiqatan nima talab qiladi
- Eslab qolish lozim bo'lgan avariyalar rejimi
- Mashqning maqsadi