
 EN
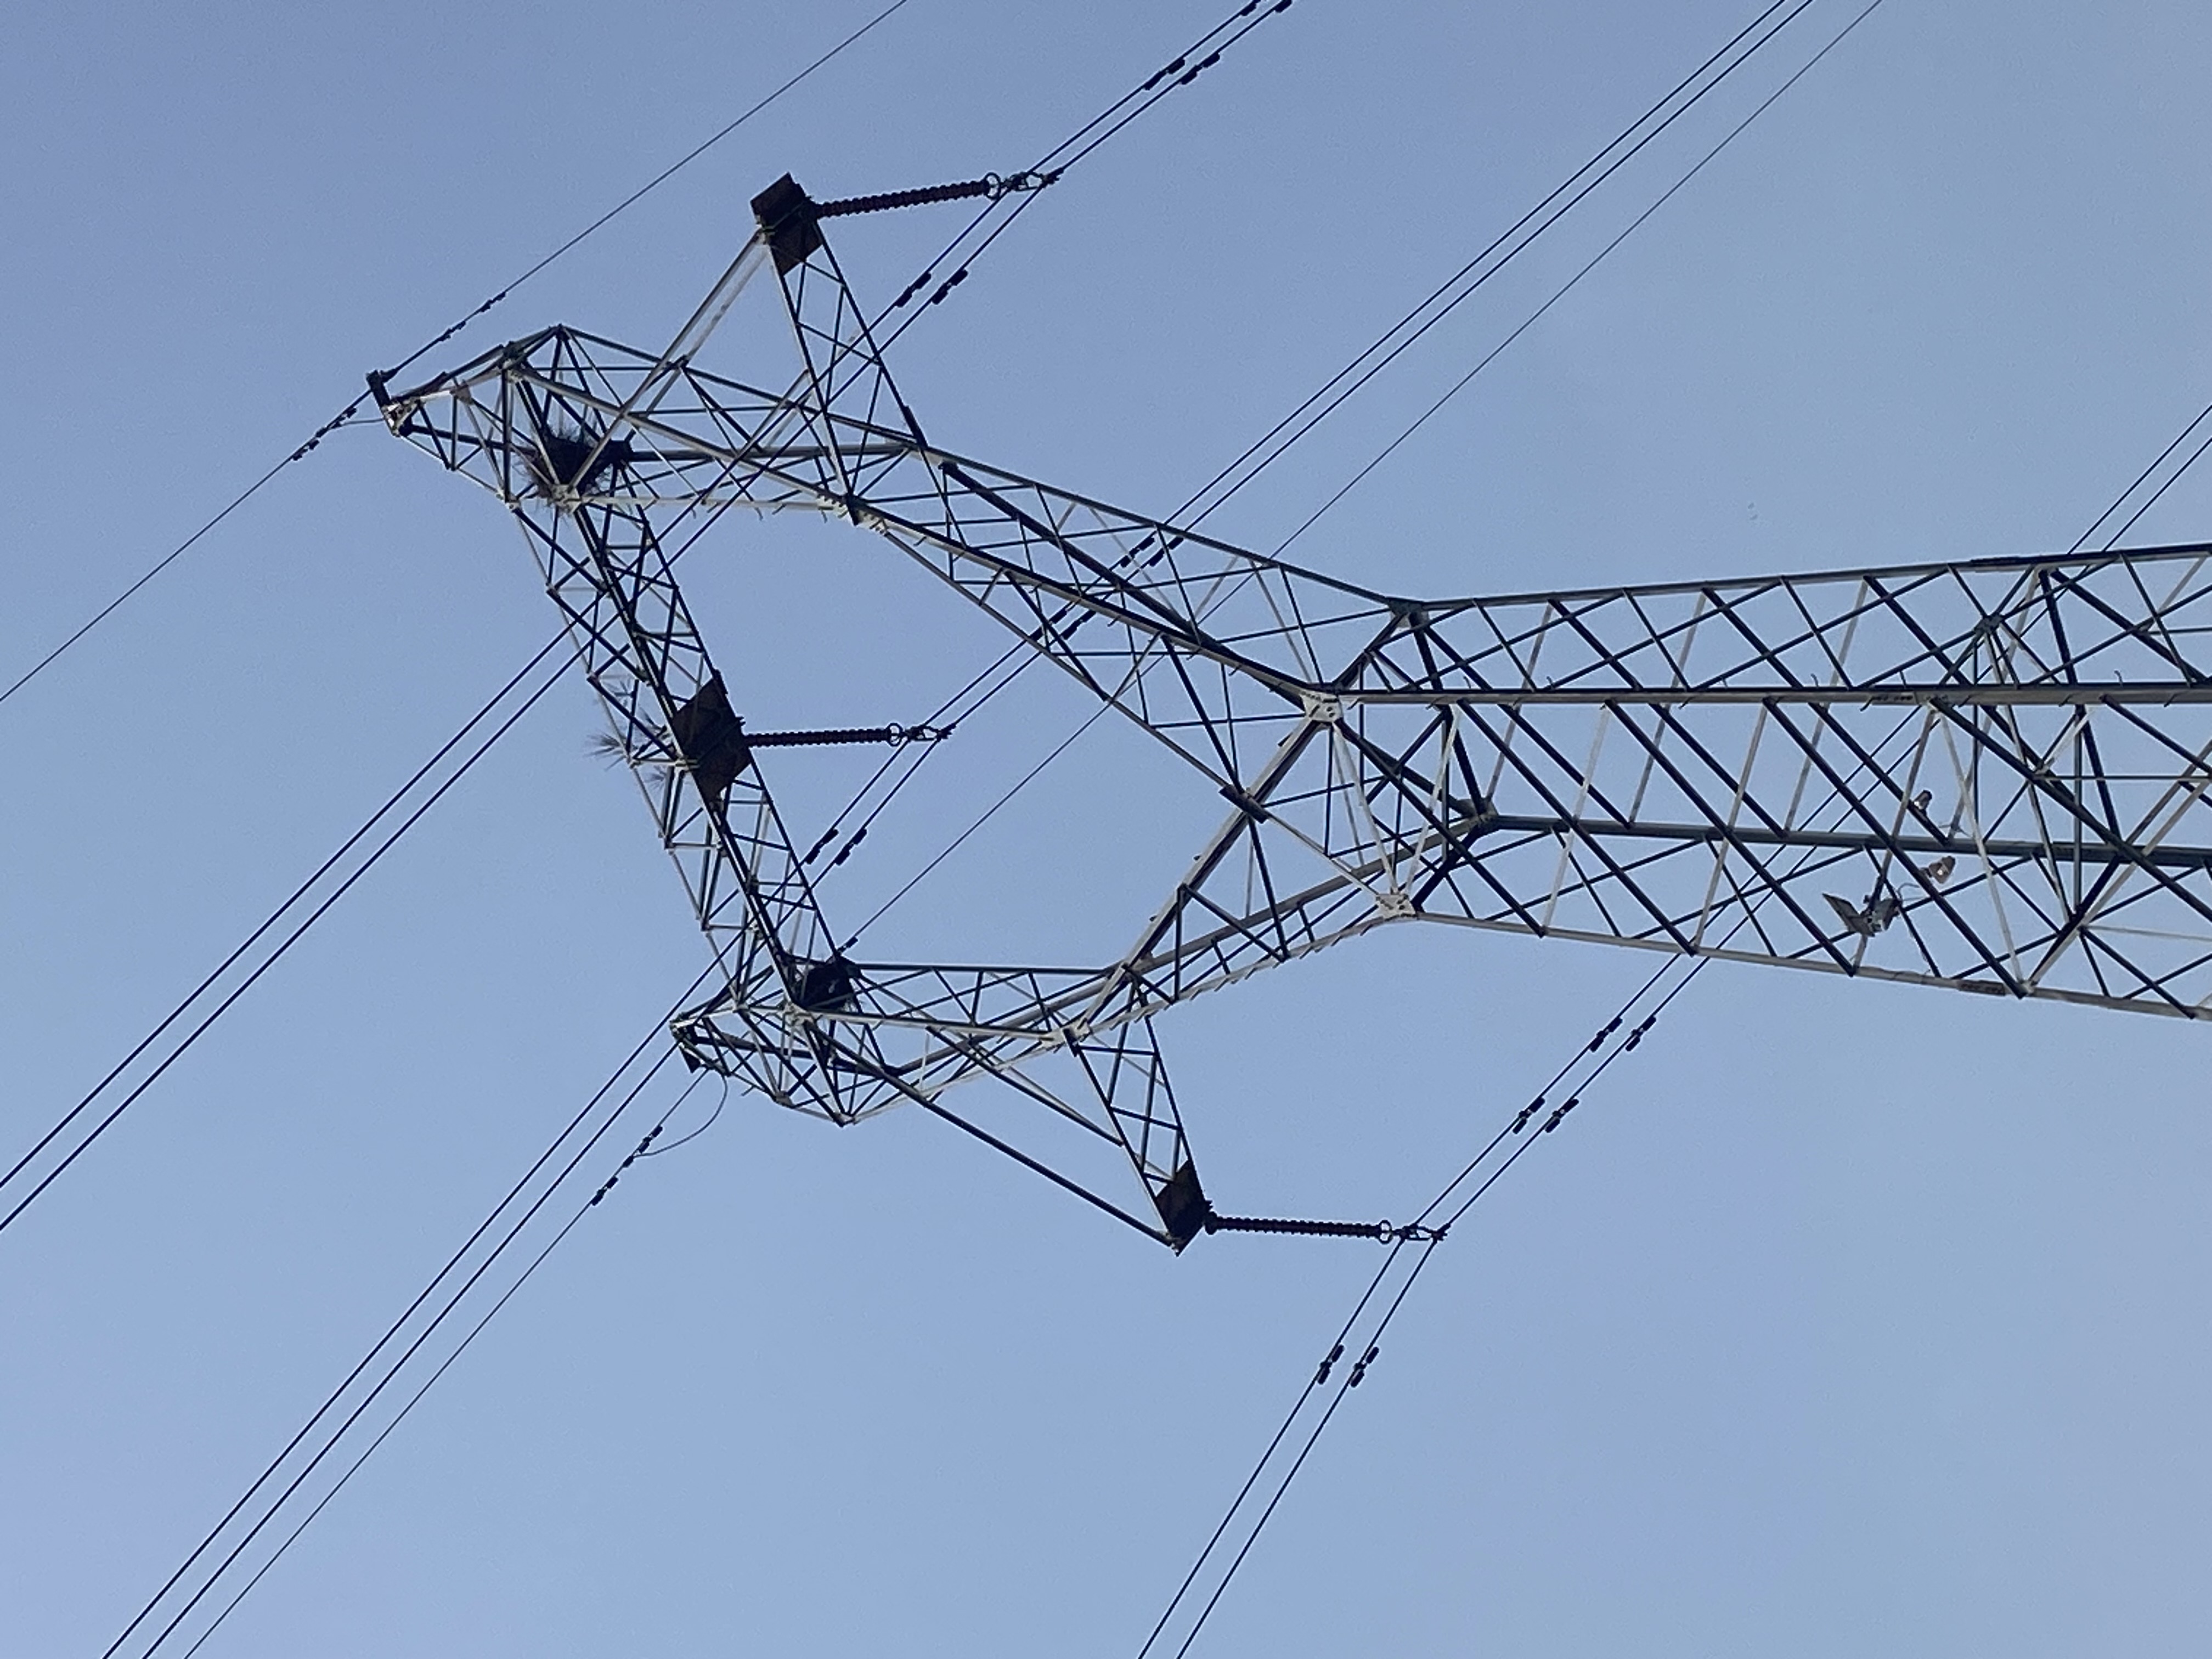
सदस्य अनुसूची ही वास्तविक अनुबंध दस्तावेज़ है
सामान्य व्यवस्था आरेख एक रेखा इंजीनियर को बताता है कि टावर कैसा दिखता है। सदस्य अनुसूची निर्माता और स्थापना दल को बताती है कि वह वास्तव में क्या है।
एक पूर्ण अनुसूची प्रत्येक सदस्य चिह्न के लिए निम्नलिखित जानकारी शामिल करती है: कोणीय अनुभाग, कट लंबाई, छिद्र पैटर्न और गेज, बोल्ट व्यास और संख्या, इस्पात ग्रेड, जस्तीकरण आवश्यकता और इकाई भार। दो विवरण एक कार्ययोग्य अनुसूची को एक परेशान करने वाली अनुसूची से अलग करते हैं।
जस्तीकरण के बाद भी स्पष्ट रूप से पठनीय रहने वाली चिह्नित प्रणाली। गरम-डुबकी जस्तीकरण से पहले छापे या पंच किए गए चिह्न केवल तभी पठनीय रहते हैं जब दबाव की गहराई और स्थान को विशिष्ट रूप से निर्दिष्ट किया गया हो। रंग से किए गए चिह्न जिंक कैटल में नष्ट हो जाते हैं।
एक अंकन पदानुक्रम जो दल द्वारा टावर को पढ़े जाने के तरीके से मेल खाता हो। पाद (लेग्स), क्षैतिज ब्रेसिंग्स, फेस विकर्ण और अतिरिक्त सदस्यों को एक ही अंकन ब्लॉक के साथ साझा नहीं करना चाहिए। एक ६०-मीटर ऊँचे टावर पर, एक फिटर ऊँचाई पर दूरबीन या स्पर्श के माध्यम से कोई चिह्न पढ़ता है। अनुसूची को एक साइट इंजीनियर की तरह पढ़ने के लिए चिह्नों को समूहित करना
कार्यक्रम में तीन स्तंभों पर आमतौर पर जितना ध्यान दिया जाता है, उससे अधिक ध्यान देने की आवश्यकता होती है।
लंबाई बनाम छिद्र-से-छिद्र आयाम। कट लंबाई में सिरों की दूरियाँ शामिल होती हैं; छिद्र-से-छिद्र आयाम यह निर्धारित करता है कि पैनल बंद होगा या नहीं। लंबे विकर्णों पर, प्रत्येक सिरे पर ३ मिमी की त्रुटि संयुक्त स्थान पर ६ मिमी के असंगति का कारण बन जाती है, जो बोल्ट को प्रवेश करने से रोकने के लिए पर्याप्त होती है।
बोल्ट का व्यास संयुक्ति के आधार पर समूहीकृत, सदस्य के आधार पर नहीं। देरी का एक सामान्य कारण यह है कि कार्यक्रम में बोल्ट के आकार को प्रत्येक सदस्य के अनुसार सूचीबद्ध किया गया हो, जिससे क्रू को हवा में संयुक्ति के अनुसार हार्डवेयर को छाँटना पड़ता है। कारखाने में संयुक्ति के अनुसार — या पैनल के अनुसार — छाँटे गए और बैग में भरे गए बोल्ट इस चरण को समाप्त कर देते हैं।
अतिरेक सदस्यों को अलग-अलग सूचीबद्ध किया गया है। द्वितीयक ब्रेसिंग कम भार वहन करती है, लेकिन इसके स्थापना समय का एक बड़ा हिस्सा लेती है। इसे कार्यक्रम और पैकिंग सूची में अलग करने से क्रू भूमि पर पैनलों के पूर्व-असेंबली कर सकता है, जिसमें सभी द्वितीयक सदस्य पहले से ही स्थापित होते हैं।
फ़ील्ड की समस्याओं को रोकने वाली निर्माण अनुशासन
कोण टावर बोल्ट से जुड़े संरचनाएँ हैं; वेल्डिंग मुख्य रूप से पैर के स्प्लाइस, फ्लैंज कनेक्शन और विशेष विवरणों तक सीमित है। इससे गुणवत्ता जोखिम चार कार्यों में केंद्रित हो जाता है।
काटना और पंच करना। सीएनसी सॉ-एंड-ड्रिल लाइनें छेद की स्थिति को लगभग ±१.५ मिमी और छेद के व्यास को +१/−० मिमी के भीतर बनाए रखती हैं। छेदों को अंतिम आकार में पंच किया या ड्रिल किया जाता है; कनेक्शन के फिट होने के लिए फ़ील्ड में रीमिंग करना एक निर्माण समस्या का लक्षण है, उसका समाधान नहीं।
गैल्वेनाइज़िंग के बाद सीधा करना। ४४५–४६० °से पर हॉट-डिप गैल्वेनाइज़िंग रोलिंग के शेष तनाव को कम करता है और लंबे, पतले सदस्यों को वक्रित कर सकता है। सीधा करने की सीमाएँ और विधि — ठंडे बनाम नियंत्रित ऊष्मा — को खरीद विनिर्देश में स्पष्ट रूप से बताना आवश्यक है, अन्यथा सदस्य ऐसे वक्रता के साथ पहुँचेंगे जो अंतिम सतह पर दृश्यमान किंक के रूप में प्रकट होती है।
कोटिंग नियंत्रण। आईएसओ 1461 के अनुसार, 6 मिमी और उससे अधिक मोटाई वाले इस्पात के लिए न्यूनतम औसत कोटिंग 85 माइक्रोमीटर होनी चाहिए, जिसकी स्थानीय न्यूनतम मात्रा 70 माइक्रोमीटर होनी चाहिए; पतले खंडों के लिए ये सीमाएँ कम होती हैं। एएसटीएम ए123 के अंतर्गत, समतुल्य मोटाई सीमाओं के लिए मान उसी क्रम के परिमाण में व्यक्त किए जाते हैं। कोटिंग की मोटाई को समाप्त भाग पर मापा जाता है, डुबोने के समय से अनुमानित नहीं किया जाता।
ड्रेन और वेंट की व्यवस्था। खोखले खंडों, ओवरलैप किए गए प्लेटों और बंद विवरणों में ड्रेन छेदों की आवश्यकता होती है, ताकि पिकलिंग द्रव और कुल्लन जल भाग से बाहर निकल सके और जस्त (जिंक) आंतरिक सतह पर कोटिंग बना सके। ड्रेन छेदों के अभाव में रिसने वाले जोड़ बनते हैं और सक्रियण के कुछ महीनों बाद ही कोटिंग की जल्दी विफलता हो जाती है।
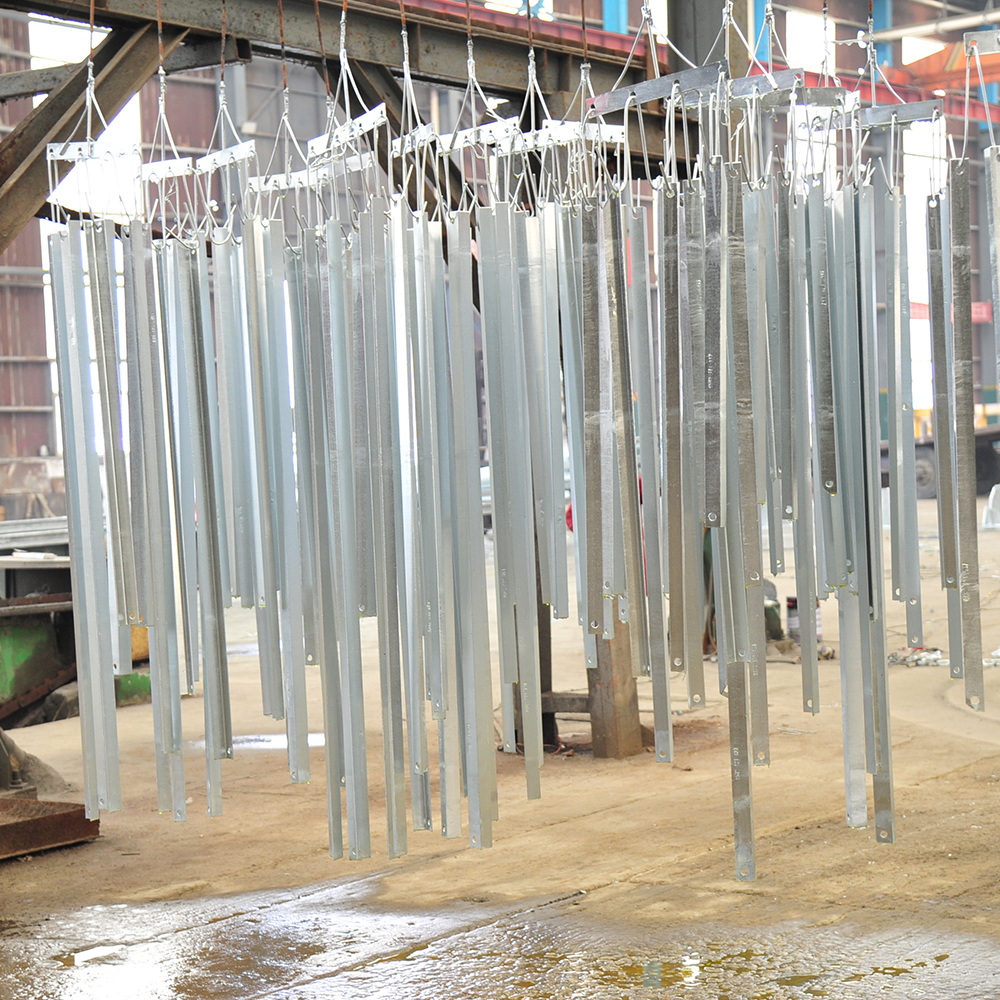
परीक्षण असेंबली: वह परीक्षण जिसकी लागत सबसे कम होती है।
शिपमेंट से पहले एक लेग सेक्शन या सबसे अधिक कनेक्टेड पैनल की परीक्षण असेंबली करने से कारखाने में ही हस्तक्षेप, छिद्र असंरेखण और अंकन त्रुटियाँ दूर की जा सकती हैं, जहाँ सुधार की लागत कुछ घंटों की होती है, न कि कुछ सप्ताह की।
परीक्षण संयोजन का आउटपुट कोई फ़ोटोग्राफ़ नहीं है। यह एक हस्ताक्षरित रिकॉर्ड है जिसमें प्रत्येक जाँच की गई कनेक्शन, प्रत्येक पाई गई विचलन, सुधारात्मक कार्रवाई और संशोधित संस्करण संख्या की सूची दी गई है। यह रिकॉर्ड शिपमेंट के साथ यात्रा करता है।
पैकिंग और मार्किंग: तीन हज़ार टुकड़ों के लॉजिस्टिक्स
पैकिंग निर्धारित करती है कि टावर कितनी तेज़ी से ऊपर जाता है। इसके अधिकांश पहलुओं को तीन नियमों द्वारा कवर किया जाता है।
सदस्य के आकार के आधार पर नहीं, बल्कि स्थापना क्रम के आधार पर पैक करें। बंडल को क्रू की आवश्यकता के क्रम में पहुँचाना चाहिए: पहले स्टब एंगल्स और पहली लेग एक्सटेंशन, अंत में कैप प्लेट और फिटिंग्स।
बोल्ट्स को उन सदस्यों के साथ पैक करें जिनके लिए वे उपयोग किए जाते हैं। बंडल से जुड़ा हुआ एक जॉइंट-स्तर का बोल्ट बैग साइट पर हार्डवेयर स्टोर को समाप्त कर देता है, और इसके साथ ही निष्क्रिय क्रेन समय का सबसे आम कारण भी समाप्त हो जाता है।
प्रत्येक बंडल के दोनों सिरों पर मार्किंग करें। केवल एक सिरे पर पहचाने गए बंडल को कम से कम एक बार लेडाउन यार्ड के गलत सिरे पर खोला जाएगा।
परिवहन के दौरान होने वाले नुकसान के खिलाफ डिज़ाइन करना महत्वपूर्ण है: लकड़ी के स्पेसर के बिना बैंडिंग कोण के पैरों को कुचल देती है, और पतले ब्रेसिंग के ऊपर भारी लेग बंडलों को ढेर करने से विकृत सदस्य बन जाते हैं, जिन्हें साइट पर उपलब्ध किसी भी चीज़ के द्वारा सीधा किया जाता है।
फाउंडेशन इंटरफ़ेस: जहाँ परियोजनाएँ सप्ताहों खो देती हैं
टावर का समय-सारणी एक ऐसी फाउंडेशन पर आधारित है जो अपनी स्वयं की सहनशीलता को पूरा करती है। व्यवहार में, दोनों दस्तावेज़ों के बीच का अंतर वह स्थान है जहाँ कार्यक्रम विफल हो जाते हैं।
पहले इस्पात को उठाने से पहले सत्यापित करें: दोनों दिशाओं में स्टब कोण की दूरी, सभी चार लेग्स पर स्टब के शीर्ष की ऊँचाई, स्टब की ऊर्ध्वाधरता, स्टब के शीर्ष से ऊपर बोल्ट का निकला हुआ भाग, बोल्ट के धागे की स्थिति, और आरेख के अनुसार एंकर बोल्ट का ग्रेड। ग्राउट पैड और शिम्स पहले से तैयार किए जाते हैं — कभी भी लेग के लटके होने के बाद कचरा प्लेट से अनौपचारिक रूप से नहीं बनाए जाते।
स्टब-से-लेग कनेक्शन एकल बोल्टेड इंटरफ़ेस है जो पूरे लेग लोड को संभालता है। आरेख में निर्धारित सहनशीलता से अधिक विस्थापित स्टब को टावर की बेस प्लेट के स्लॉटिंग द्वारा सुधारा नहीं जा सकता।
स्थापना विधि का चयन
त्रिकोणीय टावर निर्माण के लिए तीन विधियाँ अधिकांश मामलों को कवर करती हैं, और विधि का चयन पहुँच, टावर की ऊँचाई और क्रेन उपलब्धता के आधार पर किया जाता है, न कि वरीयता के आधार पर।
जिस भी विधि का उपयोग किया जाता है, क्रम अनुसूची के अनुसार होता है: लेग्स और प्लैन ब्रेसिंग स्थिर आधार बनाते हैं, फेस डायगोनल्स पैनलों को बंद करते हैं, अतिरिक्त सदस्यों को बाद में लगाया जाता है, और अर्थवायर शिखर को अपनी स्वयं की उठाने की व्यवस्था के साथ अंत में खड़ा किया जाता है।
अस्थायी गाइज़, यदि उपयोग किए जाते हैं, तो उनका डिज़ाइन किया जाता है — उपलब्ध रस्सी से अनौपचारिक रूप से नहीं बनाया जाता है। उनके एंकर बिंदुओं की जाँच लिफ्ट योजना के हिस्से के रूप में की जाती है।
बोल्टेड कनेक्शन: टॉर्क, टर्न-ऑफ-नट और गैल्वनाइज़्ड वास्तविकता
टावर बोल्ट्स आमतौर पर ASTM A394 या प्रोजेक्ट-निर्दिष्ट समकक्ष के अनुसार गैल्वनाइज़्ड, हॉट-फोर्ज्ड फास्टनर्स होते हैं। साइट पर तीन व्यावहारिक बिंदु महत्वपूर्ण होते हैं।
स्नग टाइट, फिर अंतिम तनाव। कनेक्शन को स्नग टाइट लाया जाता है, संरेखण की पुष्टि की जाती है, और अंतिम टेंशनिंग का अनुसरण किया जाता है। एक गैर-रेखीय कनेक्शन पर लगाया गया टॉर्क बोल्ट को तनाव के बजाय बंद करने के लिए लोड करता है।
रिंच को कैलिब्रेट करें, सेटिंग पर भरोसा न करें। टॉर्क के मानों को वास्तविक बोल्ट लॉट, वास्तविक कोटिंग और स्नेहन स्थिति के खिलाफ एक टेंशन-कैलिब्रेटिंग उपकरण पर कैलिब्रेशन द्वारा निर्धारित किया जाता है। प्रकाशित तालिकाएँ आदर्श घर्षण की परिकल्पना करती हैं; जस्तीकृत धागे जिन पर शुष्क या मौसम-प्रभावित स्नेहक लगा हो, उनका इनसे मिलान नहीं होता।
जहाँ टॉर्क विश्वसनीय न हो, वहाँ नट को घुमाने की विधि का उपयोग करें। बड़े व्यास और भारी कोटिंग वाले फास्टनर्स के लिए, ठीक से कसने के बाद नट को घुमाने की विधि टॉर्क रिंच की तुलना में अधिक पुनरावृत्तियोग्य होती है। निर्दिष्ट घुमाव — आमतौर पर ग्रिप लंबाई और सतह की स्थिति के आधार पर एक-तिहाई से आधा चक्कर — को घुमाने से पहले नट और बोल्ट पर चिह्नित किया जाता है, ताकि ऑडिट दृश्यमान हो सके।
दो क्षेत्रीय प्रथाओं को सीधे प्रतिबंधित करना उचित है: एक छेद को बड़ा करने के लिए ड्रिफ्ट पिन का उपयोग करना, और गलत संरेखित जोड़ को बंद करने के लिए उच्च-ग्रेड बोल्ट का उपयोग करना।
ऊर्ध्वाधरता, संरेखण और शिमिंग का प्रश्न
ऊर्ध्वाधरता को टॉवर की ऊँचाई के संदर्भ में निर्दिष्ट किया जाता है — आमतौर पर टॉवर की ऊँचाई, लाइन वर्ग और ग्राहक के मानक के आधार पर H/500 से H/1500 की सीमा में, और हमेशा परियोजना विनिर्देश के आधार पर पुष्टि की जाती है, न कि अनुमानित किया जाता है।
मापन को टाँगों के फलकों पर, दो लंबवत दिशाओं में, निर्धारित ऊँचाइयों पर किया जाता है, और पाठ्यांकों को याद रखने के बजाय दर्ज किया जाता है। चालकों को ताने जाने के बाद की तुलना में, प्रत्येक पूर्ण पैनल के दौरान निर्माण के समय मापन कहीं अधिक कम लागत वाला होता है।
आधार पर शिमिंग केवल फाउंडेशन ड्राइंग में उल्लिखित अनुमति की सीमा के भीतर, निर्दिष्ट सामग्री का उपयोग करके, और शिम पैक को दर्ज करके की जा सकती है। दो टाँगों के नीचे प्लेट को ढेर करके और अन्य दो टाँगों को ग्राउट पर भारित छोड़कर स्तरित किया गया टॉवर, एक ऐसा टॉवर है जिसका भार पथ दर्ज नहीं किया गया है।
फिटिंग स्थापना: प्रदर्शन निर्धारित करने वाला अंतिम बीस प्रतिशत
निर्माण संरचना को पूरा करता है। फिटिंग स्थापना यह तय करती है कि लाइन का प्रदर्शन कैसा होगा।
इन्सुलेटर स्ट्रिंग और हार्डवेयर। निलंबन और तनाव सेट भूमि पर असेंबल किए जाते हैं, हार्डवेयर ड्रॉइंग के अनुसार जाँच किए जाते हैं, और ऐसे स्लिंग्स के साथ उठाए जाते हैं जो शेड्स या पोर्सिलेन-टू-कैप सीमेंट जॉइंट पर भार नहीं डालते। कोरोना और ग्रेडिंग रिंग्स को ड्रॉइंग के अनुसार स्थापित किया जाता है — एक उल्टी लगाई गई रिंग छह महीने बाद रेडियो हस्तक्षेप की शिकायत का कारण बन सकती है।
चालक सुरक्षा हार्डवेयर। आर्मर रॉड्स सही ले दिशा और अंत अंतराल के साथ लगाए जाते हैं; कंपन अवरोधकों को क्लैंप से गणना की गई दूरी पर स्थित किया जाता है, आँख से अनुमान नहीं लगाया जाता, बल्कि मापा जाता है। अवरोधक की स्थिति में त्रुटियाँ चालक के थकावट के रूप में प्रकट होती हैं, स्थापना की कमी के रूप में नहीं।
स्पेसर्स और बंडल हार्डवेयर। उप-चालक की दूरी, स्पेसर्स की स्थिति और स्पेसर बोल्ट्स पर निर्दिष्ट टॉर्क का रिकॉर्ड किया जाता है। अत्यधिक कसे गए स्पेसर बोल्ट्स चालक को फैला देते हैं।
अर्थिंग। प्रत्येक टाँग को अर्थिंग प्रणाली से जोड़ा जाता है, और कनेक्शन भराव से पहले किया जाता है ताकि प्रतिरोध को मापा जा सके। भराव के बाद लिया गया प्रतिरोध पाठ्यांश और एक रिपोर्ट में संख्या के रूप में दर्ज करना कोई माप नहीं है।
सुरक्षा और चिह्नित करने वाले फिटिंग। चरण बोल्ट, सीढ़ियाँ, विश्राम प्लेटफॉर्म, चढ़ाई रोकने वाले उपकरण, फेज प्लेट, संख्या प्लेट, विमानन अवरोध प्रकाश और पक्षी-निवारक उपकरणों की जाँच फिटिंग अनुसूची के आइटम दर आइटम के आधार पर की जाती है। गायब चरण बोल्टों का पता रखरखाव क्रू द्वारा ऊँचाई पर, सबसे खराब संभव क्षण पर लगाया जाता है।
हैंडओवर वास्तव में क्या आवश्यकता रखता है
वह हैंडओवर पैकेज जो निर्माता और ठेकेदार दोनों की रक्षा करता है, इसमें शामिल हैं: सदस्य चिह्नों तक ट्रेस करने योग्य मिल प्रमाणपत्र, जस्तीकरण मोटाई रिकॉर्ड, परीक्षण असेंबली रिपोर्ट, बोल्ट कैलिब्रेशन रिकॉर्ड, स्थानों के साथ टॉर्क ऑडिट नमूना, ऊर्ध्वाधरता सर्वेक्षण, अर्थिंग प्रतिरोध माप, और किसी भी स्थान पर स्वीकृत विचलन के रूप में-बिल्ट चिह्नित करना।
जहाँ किसी सदस्य को क्षेत्र में प्रतिस्थापित, सीधा किया गया, पुनः गैल्वेनाइज़ किया गया या किसी अनुमोदित विधि से छेद की मरम्मत की गई, उस रिकॉर्ड को उसी पैकेज में रखा जाना चाहिए।
याद रखने योग्य विफलता मोड
कोण टावर कार्य में अधिकांश क्षेत्रीय विफलताएँ एक छोटी सूची में आती हैं।
- वे सदस्य जो ऊँचाई पर नहीं, बल्कि भूमि पर ठीक बैठते हैं, जिनका कारण छेद-से-छेद आयाम हैं, न कि कट लंबाइयाँ।
- परिवहन के दौरान बंडलों को लकड़ी के टुकड़ों से अलग न करने के कारण लेप का क्षतिग्रस्त होना।
- अलग बैच और लेप स्थिति के लिए एक तालिका मान के अनुसार कसे गए बोल्ट, जिनकी पुष्टि किसी रिकॉर्ड के अभाव में की गई।
- टावर की ऊर्ध्वाधरता को तार लगाने के बाद, पूर्णता के समय एक बार मापा गया।
- डैम्पर या स्पेसर की स्थिति को आँख से निर्धारित किया गया, जिसका पता तीसरे वर्ष में चालक क्षति के रूप में लगा।
- अर्थिंग प्रतिरोध कभी नहीं मापा गया, और एक आरेख के आधार पर भर दिया गया तथा स्वीकार कर लिया गया।
इनमें से प्रत्येक को किसी दस्तावेज़ द्वारा, अधिक प्रयास द्वारा नहीं, रोका जा सकता है।
अभ्यास का उद्देश्य
कोण टावर एक सरल संरचना है, जिसे समन्वय के कारण कठिन बना दिया गया है। इस्पात सीधा-सादा है; लेकिन एक सदस्य अनुसूची को खड़े टावर से जोड़ने वाले जोड़, सहनशीलताएँ और क्रम ऐसे हैं जो सरल नहीं हैं।
जो परियोजनाएँ कार्यक्रम के अनुसार पूरी होती हैं, वे वे हैं जिनमें अनुसूची, पैकिंग सूची और स्थापना क्रम को उन लोगों द्वारा तैयार किया गया है जो टावर के आधार पर खड़े होकर ऊपर की ओर देख चुके हैं।
यदि आपकी परियोजना में मानक सीमा से अधिक टावर की ऊँचाई, भू-आकृति या संबंध विवरण शामिल हैं, तो उपयोगी वार्तालाप निर्माण से पहले होती है — पहले बंडल को खोलने के बाद नहीं।
विषय-सूची
- सदस्य अनुसूची ही वास्तविक अनुबंध दस्तावेज़ है
- फ़ील्ड की समस्याओं को रोकने वाली निर्माण अनुशासन
- परीक्षण असेंबली: वह परीक्षण जिसकी लागत सबसे कम होती है।
- पैकिंग और मार्किंग: तीन हज़ार टुकड़ों के लॉजिस्टिक्स
- फाउंडेशन इंटरफ़ेस: जहाँ परियोजनाएँ सप्ताहों खो देती हैं
- स्थापना विधि का चयन
- बोल्टेड कनेक्शन: टॉर्क, टर्न-ऑफ-नट और गैल्वनाइज़्ड वास्तविकता
- ऊर्ध्वाधरता, संरेखण और शिमिंग का प्रश्न
- फिटिंग स्थापना: प्रदर्शन निर्धारित करने वाला अंतिम बीस प्रतिशत
- हैंडओवर वास्तव में क्या आवश्यकता रखता है
- याद रखने योग्य विफलता मोड
- अभ्यास का उद्देश्य