
 EN
Många kunder går in i vår verkstad, ser högarna av vinkelstål och den fullständiga uppsättningen tillverkningsritningar och ställer samma fråga: är det verkligen bara en fråga om att skära, borra, förzinka och montera delarna enligt ritningarna för att bygga ett ståltorn?
På ytan, ja. Att tillverka ett vinkelstålstorn är i princip en process där ritningar omvandlas till fysiska delar: detaljering, skärning, borrning, montering, varmförzinkning och förmonteringstestning – varje steg följer ritningen. Men det vi vill klargöra är att ett pålitligt vinkelstålstorn aldrig är en enkel kopia av en ritning. Vad som egentligen avgör om ett torn fungerar väl är om designfasen prioriterade den faktiska transmissionsledningsplatsen framför allt annat, snarare än att endast räkna ut teoretiska siffror på papper.
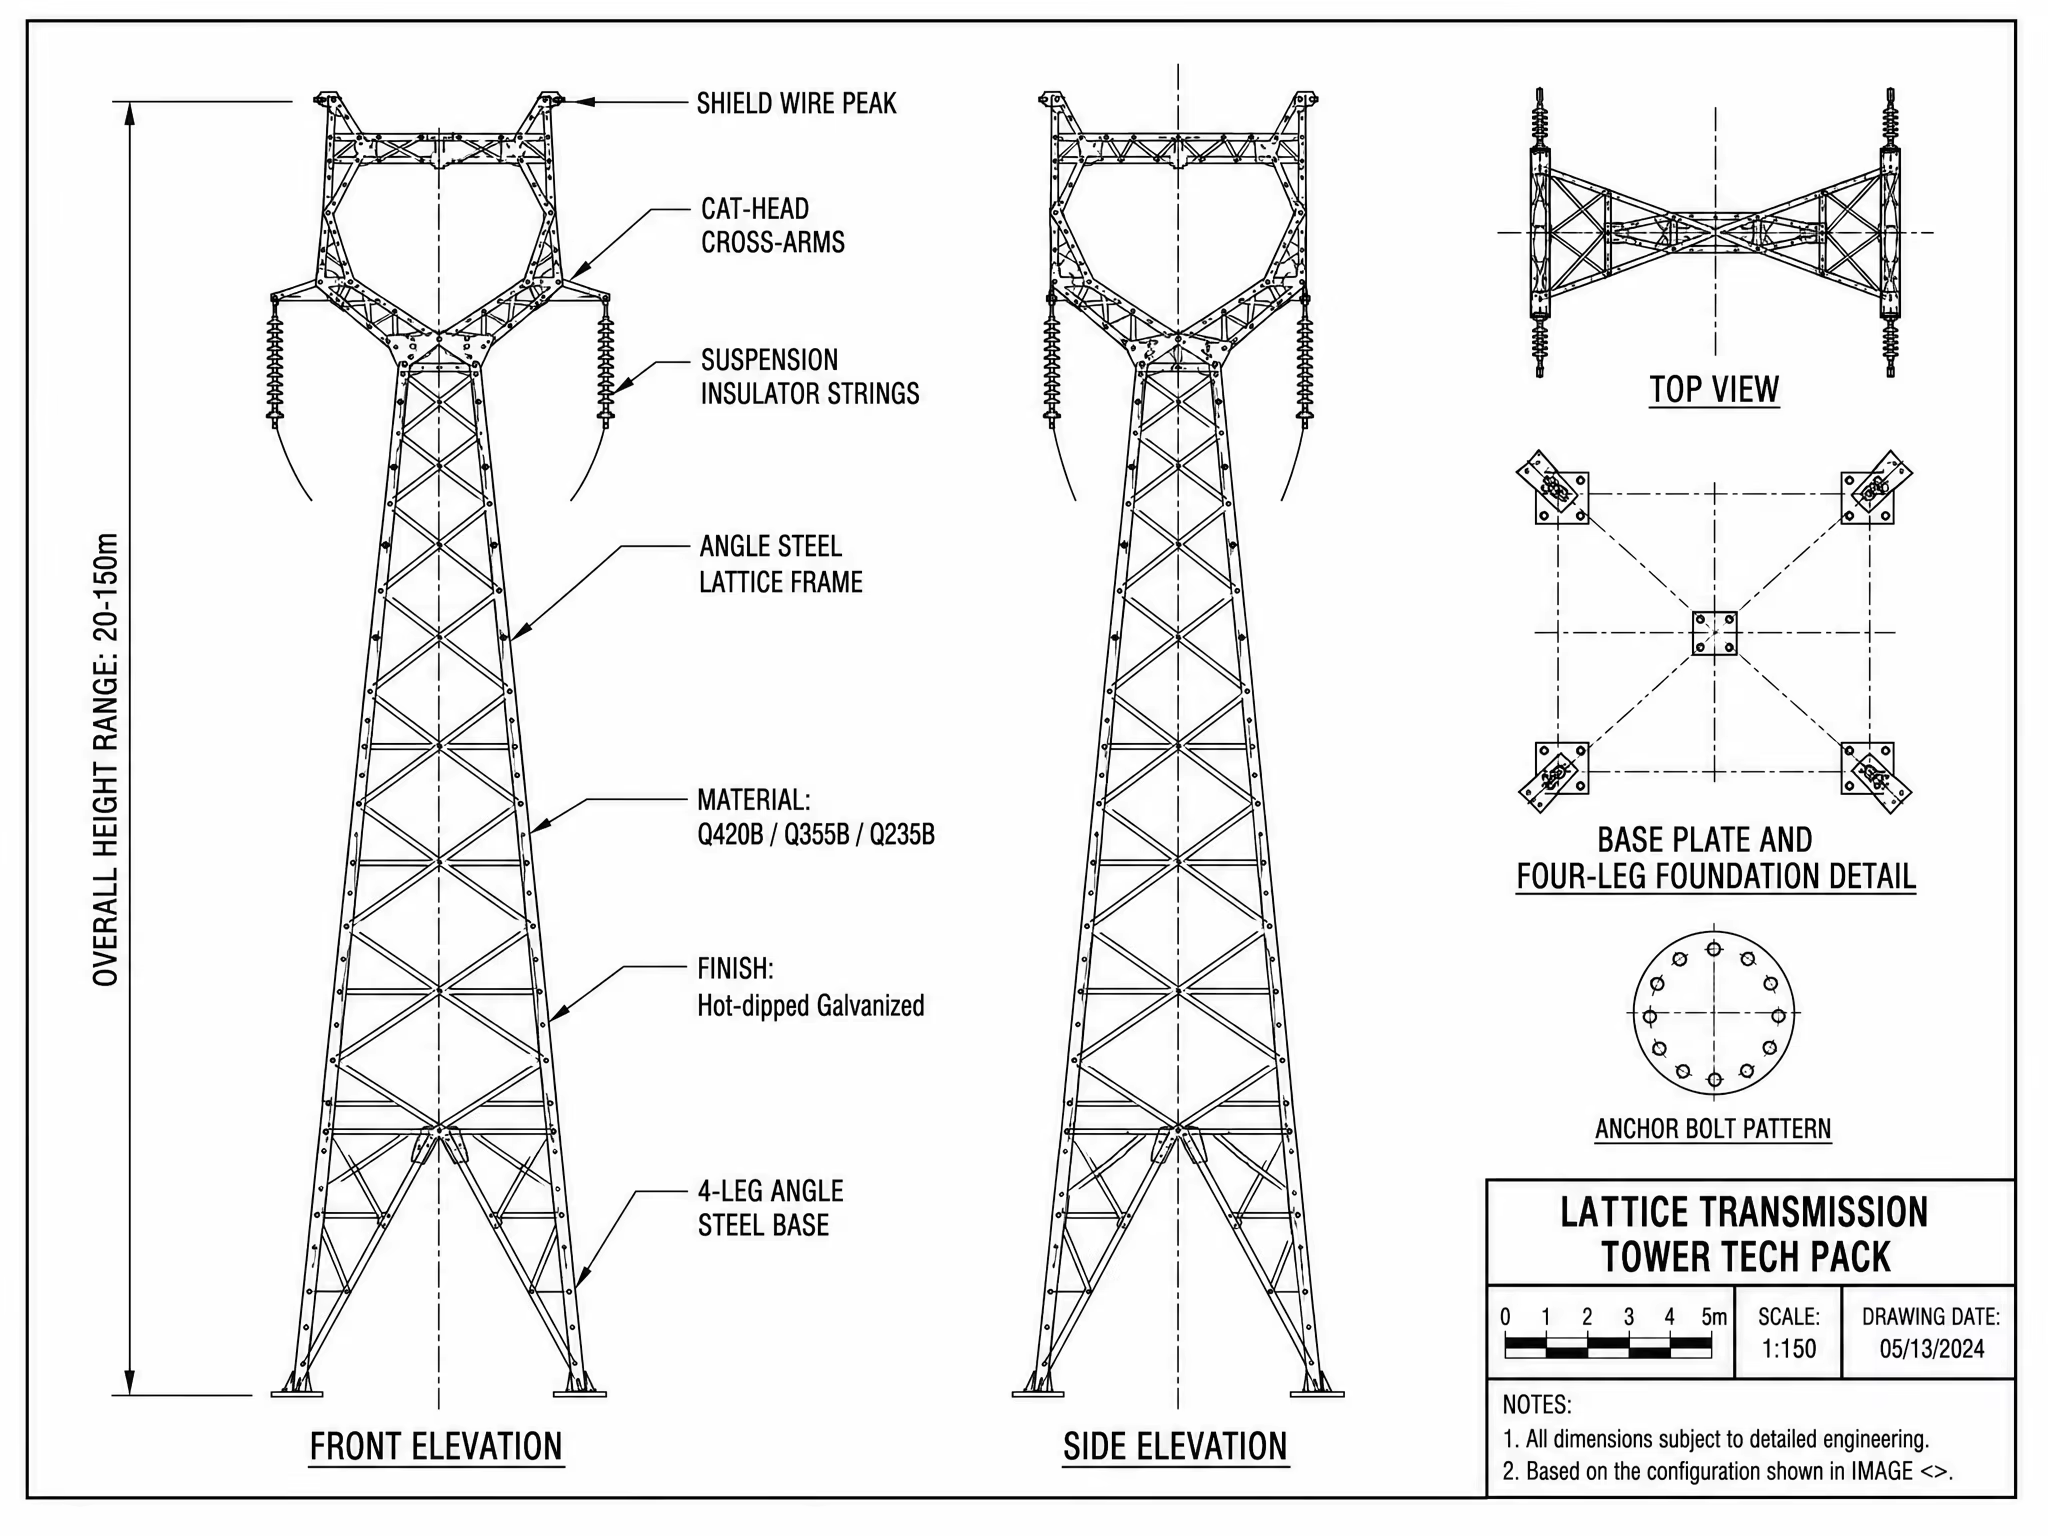
Ritningar lägger grunden, men de är inte hela historien. Inom ingenjörsvetenskapen svarar ritningar på frågan "hur komponenterna ser ut och vilka mått de har." Linjeplatsen svarar på en mer krävande fråga: "vilka laster denna mast måste bära, vilken miljö den kommer att utsättas för och hur den kan stå säkert på marken." Mellan dessa två finns det mycket ingenjörsmässig bedömning. Att endast fokusera på ritningarna kan leda till komponenter som ser perfekta ut på papperet men som misslyckas under verkliga platsförhållanden.
Låt oss börja med lastberäkning. En transmissionsvinkelstålmaster bär långt mer än ledarnas vikt och sin egen konstruktion. Vindlast är den mest kritiska faktorn, och den varierar med vindriktning, vindhastighet och terräng. Kustområden utsätts för tyfoner och salt-spray; höglandsbergstrakter för starka vin-der och isbildning; slättområden måste hantera spänningsförändringar i ledarna som orsakas av temperaturvariationer. Om samma ritningar används för olika ledningar kan kraftfördelningen på varje del av masten skilja sig åt kraftigt. Om dessa driftförhållanden inte beräknas individuellt och istället generiska parametrar används, kan till och med tjockare ståldelar placeras felaktigt – alltså inte där styrkan faktiskt behövs.
Sedan finns det linjeföring och vinkelpunkter. En transmissionsledning löper sällan i en rak linje. Det finns vinkelpunkter, korsningar och förändringar i spännvidden. Vinkeltorn måste klara den obalanserade spänningen i ledarna, sluttorn tar emot den laterala dragkraften från hela linjeavsnittet och tangenttorn hanterar höjdskillnader längs terrängen. Medlemslayouten, huvudmedlemmarnas dimensioner, stagriktningarna och anslutningsplåtarnas positioner måste alla motsvara dessa specifika förhållanden. Konstruktionslogiken för ett vinkelstålstorn är att kombinera olika dimensioner av vinkelstål så att varje huvudmedlem, stagmedlem och anslutningsplåt utför sitt arbete och säkert överför laster till sockeln och grunden.
Grundläggning och anpassning till terrängen är också viktiga. Tornpositioner ligger ofta på komplex mark: vissa på sluttningar där de fyra tornbenen befinner sig på olika höjder, vissa på mjuk eller vattenrik jord, och vissa på berg. Under utformningen måste dessa platsförhållanden beaktas för att bestämma lutningen av tornbenen, förlängningsmetoden och den lämpliga grundtypen. En design som verkligen är skapad för ledningen har redan tagit hänsyn till dessa fältfaktorer innan någon ritning utfärdas, snarare än att lämna dem att lösas grovt på plats.
Ritningar fastställer designavsetet; tillverkning förvandlar det till verklighet. I vår verkstad följer tillverkningen av torn av vinkelstål en strikt process. Först kommer detaljeringen: vi delar upp de strukturella ritningarna i enskilda delar med angivna mått, hållägenheter, materialklasser och kvantiteter, vilket bildar en delschema. Exaktheten i detaljeringen avgör direkt kvaliteten på efterföljande bearbetning och om hela tornet kan monteras smidigt.
För skärning och borrning använder vi CNC-utrustning, och hållplatsers positioner och mått kontrolleras strikt enligt ritningarna för att säkerställa att varje del passar ihop med sina grannar. Vinkelstålstorn kännetecknas av ett stort antal delar och komplexa förbindningar. Om avståndet mellan hålen på delarna avviker, kommer problemet att uppenbara sig under provmonteringen på plats, och omarbetskostnaderna kan bli höga. Därför flyttar vi noggrannhetskontrollen framåt till tillverkningssteget och löser problem inom verkstaden så långt det är möjligt.

Nästa steg är varmförzinkning. Det är nyckeln till en lång livslängd utomhus. En ståltorn måste klara tiotals år av vind, regn, solljus och salt i fältet. Rent stål har inte tillräcklig korrosionsbeständighet, så varmförzinkning applicerar en tät zinkbeläggning på ytan för att ge skydd. Innan förzinkning rengör vi, syrlar och flödar elementen för att säkerställa att zinklagret fäster sig ordentligt och täcker jämnt. Beläggnings tjocklek styr vi enligt projektets krav, vilket förlänger livslängden i komplexa utomhusmiljöer och minskar underhåll och touch-up-arbete senare.
Förmontering är den sista kontrollen innan leverans. Vi monterar hela tornet enligt ritningarna för att kontrollera hålens sammanpassning, måttsättningens passform och övergripande stabilitet, och monterar sedan isär, förpackar och skickar ut det när allt är godkänt. Syftet är att upptäcka och lösa monteringsproblem i fabriken så mycket som möjligt, så att elementen kan resas smidigt på plats.
I kärnan av allt detta ligger en enkel punkt: ritning är en grundläggande förmåga, men att verkligen integrera linjens krav i konstruktionen är det som ger tornen deras pålitlighet. Vi kopplar samman konstruktion, tillverkning, galvanisering och inspektion till en komplett kedja, där varje steg drivs av linjens faktiska behov – inte bara av siffror på ritningar.
Om du har krav på ett transmissionslinjetornprojekt – oavsett om det gäller val av vinkelstålstorn, ritningsdesign eller tillverkning av delar – är du välkommen att kontakta oss. Utifrån dina specifika linjeförhållanden, spänningsklass och platsförutsättningar kan vi tillsammans utveckla en lösning så att varje torn verkligen tjänar den linje det byggs för.
——Ett fältanteckning från Xinyuan Tower-fabriken