
 EN
Medlemsplanen är det verkliga avtalsdokumentet
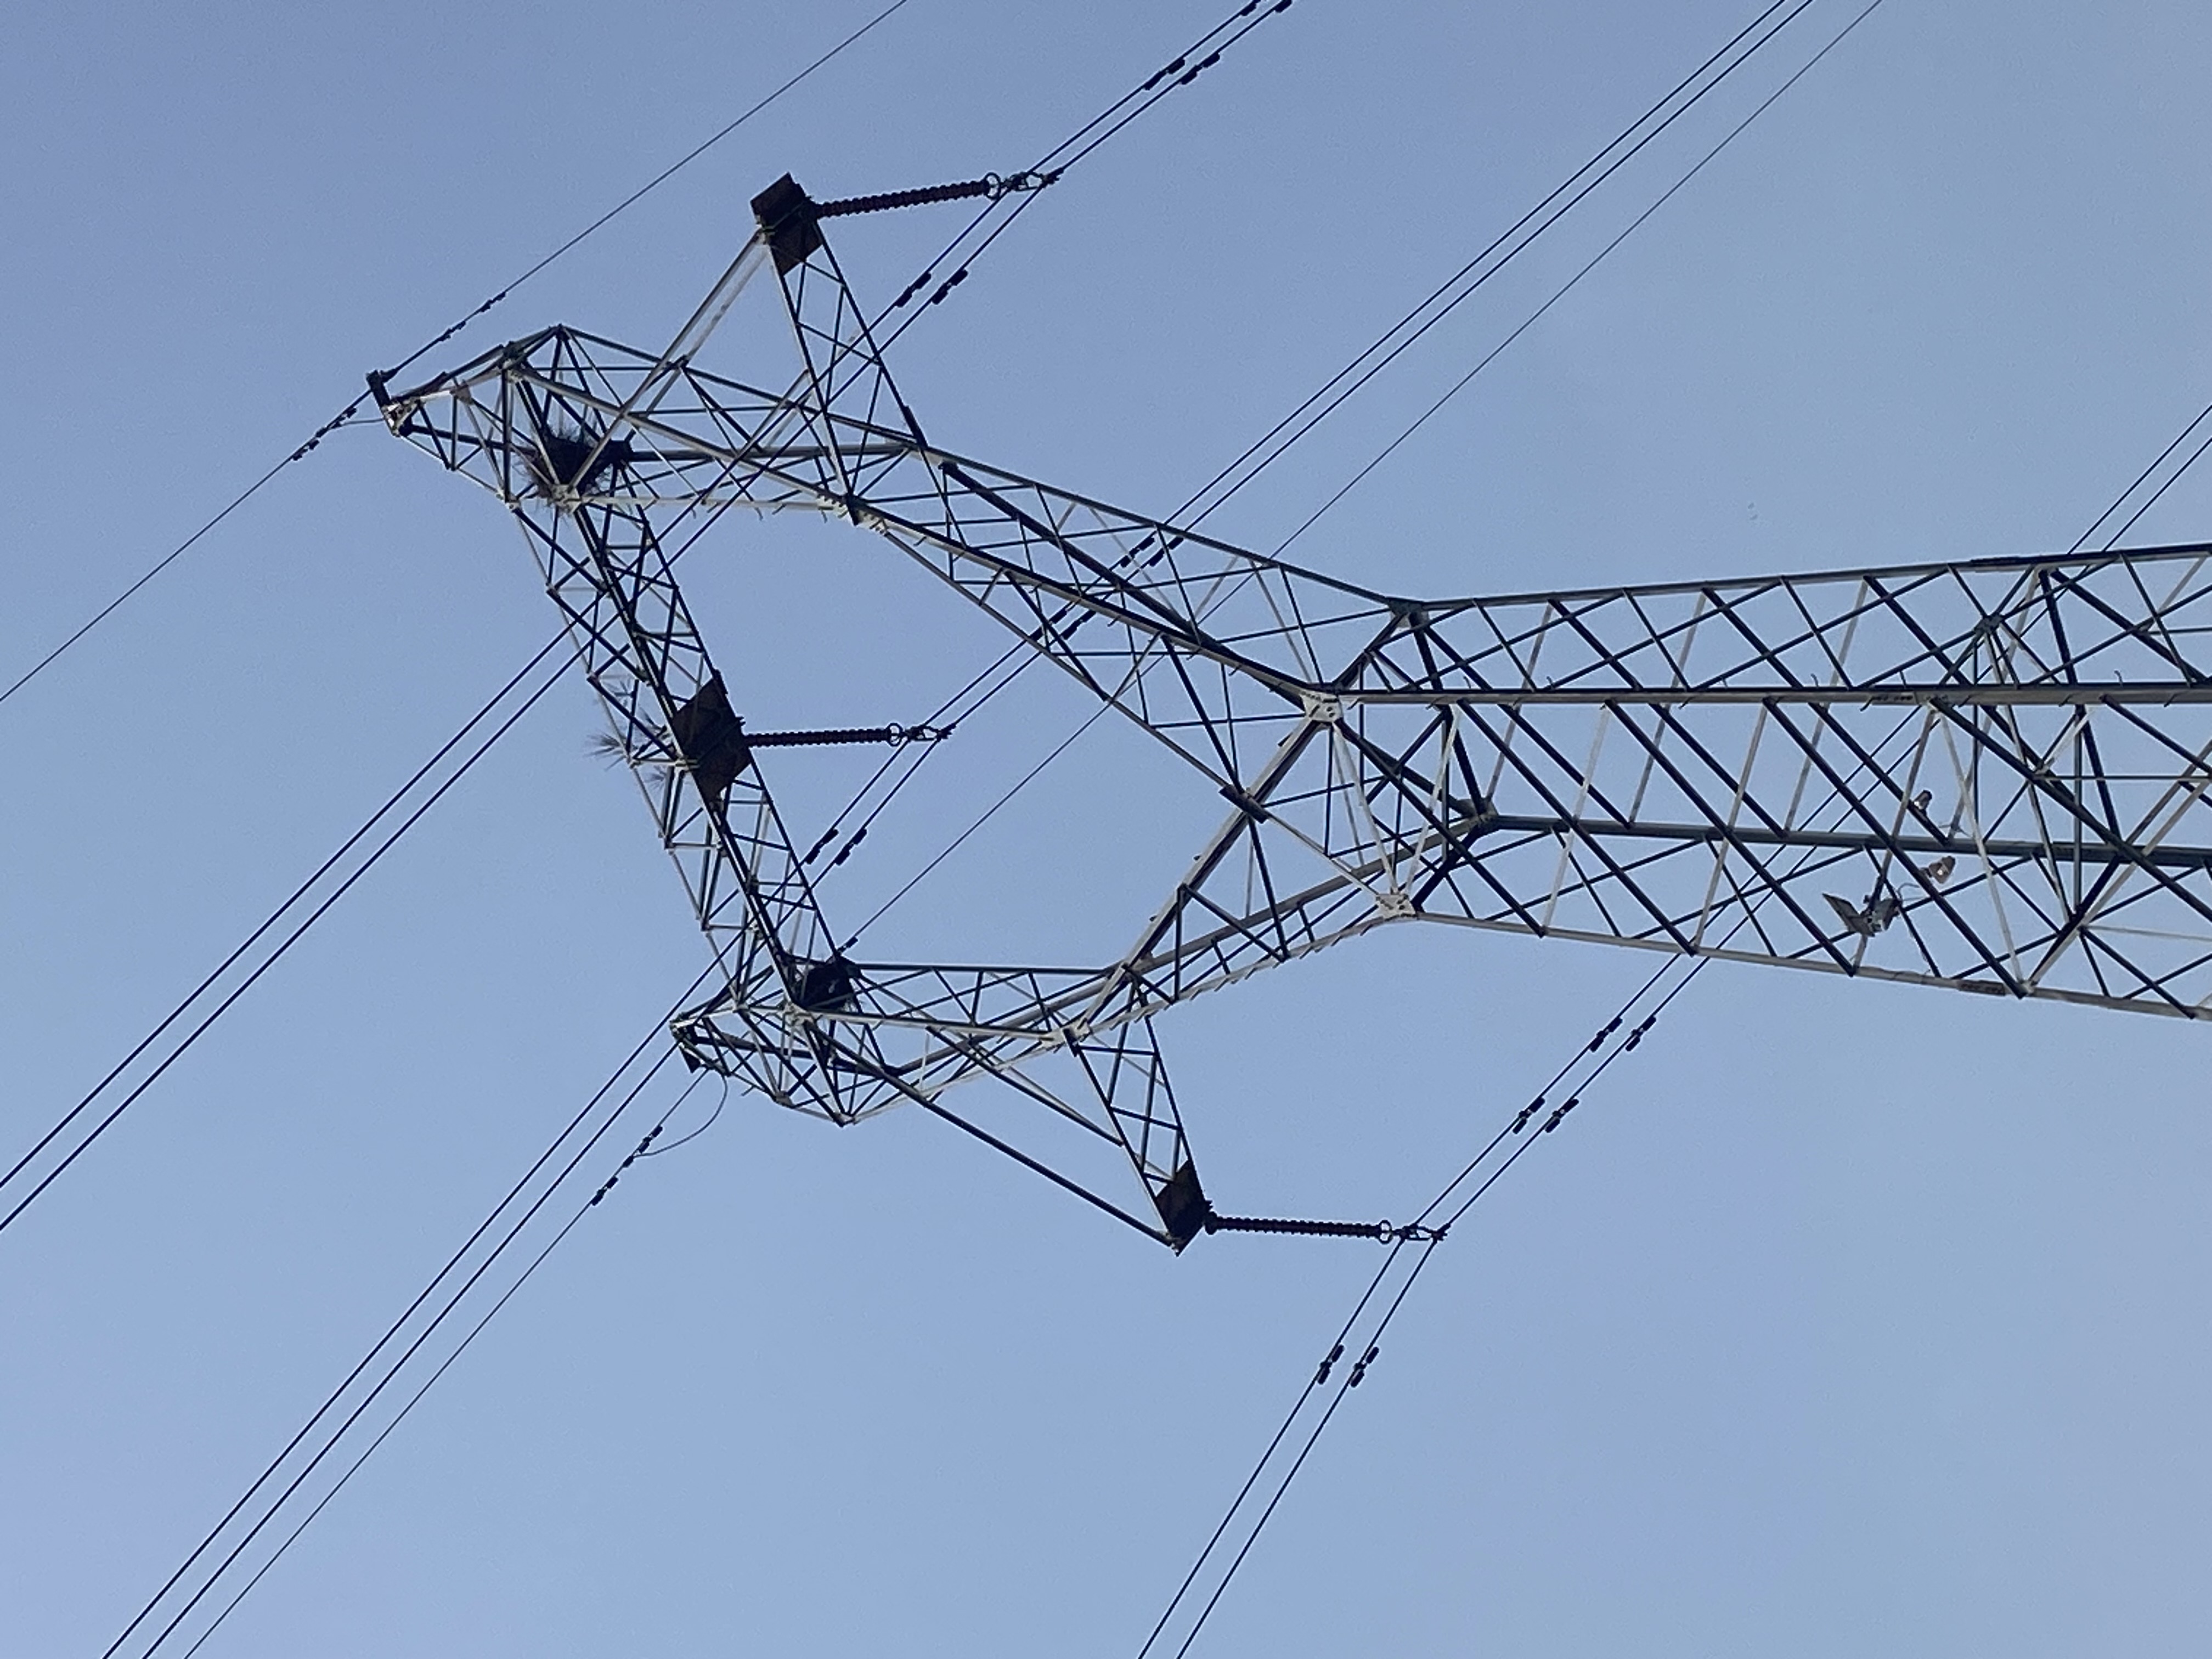
Den allmänna anordningsritningen visar en linjeingenjör hur tornet ser ut. Medlemsplanen visar tillverkaren och monteringslaget vad det faktiskt är.
En komplett plan innehåller för varje medlemsbeteckning: vinkelprofil, skärningslängd, hålmönster och mått mellan hål, boltens diameter och antal, stålsort, galvaniseringskrav samt enhetsvikt. Två detaljer skiljer en fungerande plan från en problematisk.
Ett märkningssystem som överlever galvanisering. Märken som stansas eller punkteras före hett-doppgalvanisering förblir läsbara efter beläggningen endast om indenteringsdjup och position specificeras. Målade märken överlever inte zinkbadet.
En numreringshierarki som motsvarar hur monteringslaget läser tornet. Ben, horisontella stag, fasdiagonaler och redundanta delar bör inte dela samma numreringblock. På ett 60-meterstorn läser en monterare ett märke genom ett teleskop eller genom känsel i höjd. Gruppera märken genom att läsa planen på samma sätt som en byggingenjör gör
Tre kolumner i schemat förtjänar mer uppmärksamhet än de vanligtvis får.
Längd jämfört med hål-till-hål-mått. Den skurna längden inkluderar avstånden till ändarna; hål-till-hål-måttet avgör om panelen stängs. Vid långa diagonaler blir ett fel på 3 mm vid varje ände ett missmatch på 6 mm vid foggen, vilket räcker för att hindra en bolt från att sättas in.
Boltdiameter grupperad per fog, inte per del. En vanlig orsak till försening är ett schema som visar boltsstorlekar per del, vilket tvingar arbetslaget att sortera fästdelar per fog i luften. Boltsortering och påsepackning per fog – eller per panel – i fabriken eliminerar detta steg.
Överflödiga delar listade separat. Sekundär stagning bär liten last men tar upp en stor andel av monteringstiden. Att separera den i schemat och i paketlistan gör det möjligt för ett arbetslag att förmontera paneler på marken med alla sekundärdelar redan på plats.
Tillverkningsdisciplin som förhindrar problem på byggarbetsplatsen
Vinkeltorn är skruvade konstruktioner; svetsning begränsas till största delen till benfogar, flänsanslutningar och särskilda detaljer. Detta koncentrerar kvalitetsrisken till fyra arbetsoperationer.
Skärning och borrning. CNC-såg- och borrningslinjer håller hålläget inom ungefär ±1,5 mm och håldiametern inom +1/−0 mm. Hål borras eller punkteras till slutlig storlek; efterbearbetning på byggarbetsplatsen för att få en anslutning att passa är ett tecken på ett tillverkningsproblem, inte en lösning på det.
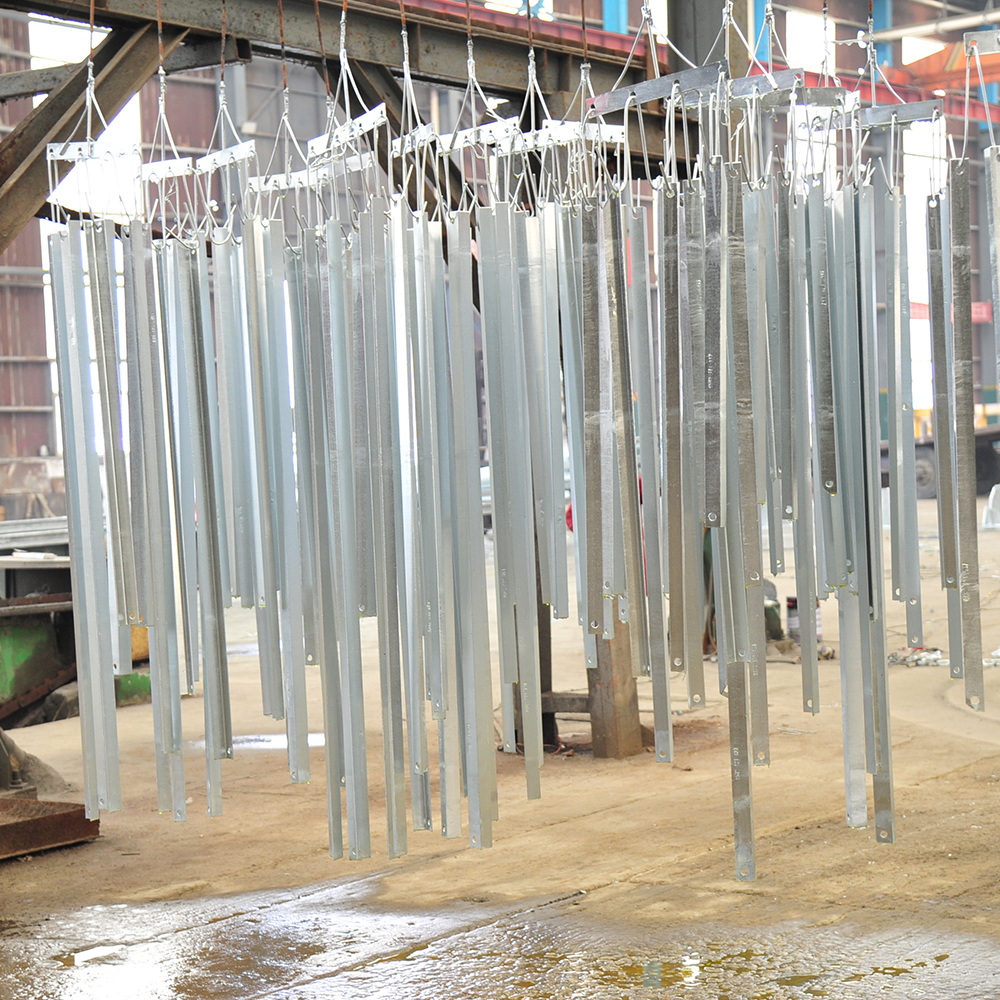
Rakning efter galvanisering. Hett-doppgalvanisering vid 445–460 °C avlägsnar återstående rullspännningar från valsning och kan orsaka böjning av långa, smala profiler. Gränser för rakning och metoden – kall rakning jämfört med kontrollerad värmerakning – måste anges i inköpsbeskrivningen; annars levereras profilerna med krökning som syns som en uppenbar knick i den färdiga fasaden.
Beläggningskontroll. Enligt ISO 1461 kräver stål med tjocklek på 6 mm och mer en genomsnittlig minsttjocklek på 85 µm för zinkbeläggningen, med ett lokalt minimum på 70 µm; tunnare profiler har lägre tröskelvärden. Enligt ASTM A123 uttrycks värdena i samma storleksordning för motsvarande tjockleksintervall. Beläggningstjockleken mäts på den färdiga delen, inte baserat på nedsänkningstid.
Avlopp och ventileringsanordning. Håliga profiler, överlappade plåtar och slutna detaljer kräver avloppshål så att syrlösning och sköljvatten kan lämna delen och zink kan belägga insidan. Saknade avloppshål ger läckande fogar och tidig beläggningsfel månader efter inkoppling.
Provmontering: Den test som kostar minst
En provmontering av en benprofil eller av den mest komplexa panelen innan leverans löser interferensproblem, hålpositionsfel och märkningsfel på fabriken, där korrigering kostar timmar istället för veckor.
Resultatet av provmonteringen är inte en fotografi. Det är en undertecknad protokoll som anger varje kontrollerad anslutning, varje upptäckt avvikelse, de korrigerande åtgärderna och det reviderade revisionsnumret. Detta protokoll följer med försländningen.
Förpackning och märkning: Logistiken för tre tusen delar
Förpackning avgör hur snabbt tornet byggs upp. Tre regler täcker de flesta aspekterna.
Förpacka i monteringsordning, inte efter delarnas storlek. Buntarna ska anlända i den ordning som arbetslaget behöver dem: först stubbinklarna och de första benförlängningarna, sist kapplåten och fästdelarna.
Förpacka skruvar tillsammans med de delar som använder dem. En skruv på kopplingsnivå i en påbyggd påse som är fäst vid den bunt den tillhör eliminerar behovet av en platsbaserad hårdvarulager och därmed den vanligaste orsaken till oanvänt kranid.
Märk båda ändarna på varje bunt. En bunt som endast är identifierad vid ena änden kommer att öppnas vid fel ände av lagerområdet minst en gång.
Skador vid transport är värt att designa mot: bandning utan träavståndshållare krossar vinkelns fot, och stapling av tunga benpaket ovanpå smala stag resulterar i böjda profiler som rätas ut på plats med vad som än finns tillgängligt.
Grundplattans gränsyta: Där projekt förlorar veckor
Tornets tidsplan förutsätter en grund som uppfyller sina egna toleranser. I praktiken är det mellanrummet mellan de två dokumenten där tidsplanerna glider.
Innan den första stålprofilen lyfts, verifiera: avståndet mellan stubbvinklarna i båda riktningarna, höjden på stubbens övre yta över alla fyra benen, stubbens lodrättighet, bultarnas utskjutande längd ovanför stubbens övre yta, skruvdelens skick samt bultgraden jämfört med ritningen. Gjutmassaplatser och justeringsbrickor förbereds i förväg — aldrig improviseras från skrotplåt efter att benet redan hänger.
Anslutningen mellan stubb och ben är ett enda skruvade gränssnitt som bärs hela belastningen från benet. En stubb som ligger utanför ritningens tillåtna avvikelse kan inte korrigeras genom att slita ut hålen i tornets basplatta.
Välja monteringsmetod
Tre metoder täcker de flesta gallerstommsbyggnader, och valet drivs av tillgänglighet, tornhöjd och kranens tillgänglighet snarare än preferens.
Oavsett vilken metod som används följer sekvensen tidsplanen: ben och plana stag bildar den stabila basen, ansiktsdiagonalerna sluter panelerna, redundanta delar monteras därefter och jordtrådens topp monteras sist med egen lyftanordning.
Tillfälliga stag, om sådana används, är utformade – inte improviserade från tillgänglig rep. Deras förankringspunkter kontrolleras som en del av lyftplanen.
Skrufförbindelser: Moment, vridning av mutter och galvaniserad verklighet
Tornskruvar är vanligtvis galvaniserade, varmforgjorda fästdon enligt ASTM A394 eller projektets specificerade motsvarighet. Tre praktiska punkter är viktiga på plats.
Snärtåt, sedan slutlig spänning. Förbindelsen dras åt till snärtåt, justeringen verifieras och den slutliga spännningen utförs därefter. Moment applicerat på en feljusterad förbindelse belastar skruven i böjning snarare än i drag.
Kalibrera momentnyckeln, lita inte på inställningen. Vridmomentvärden fastställs genom kalibrering mot den faktiska skruvpartien, med den faktiska beläggningen och smörjningsförhållandet, på en spännkalibreringsanordning. Publicerade tabeller förutsätter idealisk friktion; galvaniserade gängor med torr eller väderpåverkad smörjmedel stämmer inte överens med dem.
Skruvning med nötkontroll där vridmomentet är otillförlitligt. För större diametrar och kraftigt belagda fästdon är metoden med skruvning efter att skruven blivit åtdragen mer reproducerbar än användning av en vridmomentsnyckel. Den angivna rotationen – vanligtvis en tredjedel till en halv varv beroende på greppets längd och ytytan – markeras på muttern och skruven innan rotationen så att granskningen kan ske visuellt.
Två fältvanor bör förbjudas direkt: att använda en driftspets för att förlänga ett hål, och att ersätta en skruv med en högre klass för att tvinga ihop en feljusterad fog.
Lodrätt, justering och frågan om skivor
Vertikalitet anges i förhållande till tornets höjd — vanligtvis inom intervallet H/500 till H/1500 beroende på tornhöjd, ledningsklass och kundens standard, och måste alltid verifieras mot projektets specifikationer snarare än antas.
Mätning utförs på benens ytor, i två ortogonala riktningar, vid definierade höjder, med avlästa värden som registreras snarare än minns. Mätning under upprättning, vid varje färdigställt panel, är långt billigare än mätning efter att ledarna är uppspända.
Justering vid foten tillåts endast inom toleransen angiven på grundplansritningen, med det specificerade materialet, och justeringspaketen måste registreras. Ett torn som nivellerats genom att stapla plåt under två ben och låta de andra två belasta gipsmassan är ett torn med en icke-registrerad lastväg.
Montering av fästdelar: Den sista tjugo procenten som avgör prestandan
Upprättning slutför konstruktionen. Montering av fästdelar avgör om ledningen fungerar som avsett.
Isolatorsträngar och fästdelar. Upphängnings- och spänningsuppsättningar monteras på marken, kontrolleras mot hårdvaruritningen och lyfts med remmar som inte belastar tak eller cementfogen mellan porcelän och lock. Korona- och gradringar placeras enligt ritningen – en ring som monterats upp och ner orsakar radiostörningar sex månader senare.
Ledarsskyddshårdvara. Skyddsrör appliceras med rätt liggriktning och ändavstånd; vibrationsdämpare placeras på den beräknade avståndet från klämmen, mätt, inte uppskattat med ögat. Felaktig dämparplacering visar sig som ledarfatigue, inte som en installationsbrist.
Avståndshållare och buntutrustning. Delledaravstånd, avståndshållarpositioner och angiven moment på avståndshållarskruvar registreras. För högt åtdragna avståndshållarskruvar spricker ledaren.
Jordning. Varje ben är förbundet med jordningssystemet, och anslutningen utförs innan påfyllning så att resistansen kan mätas. En resistansmätning som utförs efter påfyllning och registreras som ett tal i en rapport är inte en verklig mätning.
Säkerhets- och märkningsfittings. Stegbolts, stege, vila-plattformar, klatringshindrande anordningar, fasplåtar, nummerplåtar, luftfartsobstruktionslampor och fågelskrämdon kontrolleras punkt för punkt mot fittingschemat. Saknade stegbolts upptäcks av underhållsgruppen, på höjd, vid den sämsta möjliga tidpunkten.
Vad överlämnande faktiskt kräver
Överlämningspaketet som skyddar både tillverkaren och entreprenören innehåller: märkningskopplade mätningscertifikat från valsen, galvaniserings tjockleksregister, provmonteringsrapport, skruvkalibreringsregister, ett momentgranskningsexempel med platser, vertikalitetsmätning, jordningsresistansmätningar samt as-built-anteckningar om godkända avvikelser på plats.
Där ett medlemselement ersatts, rättats, återgalvaniserats på plats eller ett hål reparerats med en godkänd metod, ska den aktuella registreringen finnas i samma paket.
Felmodeller som är värt att lära sig utantill
De flesta felfallen på plats vid vinkeltorn ingår i en kort lista.
- Medlemselement som passar på marken men inte i höjd, orsakat av hål-till-hål-mått snarare än skurna längder.
- Beläggning skadad under transport eftersom packen inte separerades med trä.
- Bultar åtdragna enligt ett tabellvärde för en annan part och beläggningsförhållande, verifierat genom brist på registrering.
- Torns lodrätthet mätt en gång, vid färdigställande, efter ledningsdragning.
- Dämpares eller avståndshållares positioner inställda efter ögonmått, upptäckta som skador på ledaren år tre.
- Jordningsmotstånd aldrig mätt, jord förfyllt och godkänt enbart på grundval av en ritning.
Var och en av dessa kan förhindras med ett dokument, inte med mer arbetsinsats.
Syftet med övningen
En vinkeltorn är en enkel konstruktion som blir svår på grund av samordning. Stålet är enkelt; fogarna, toleranserna och sekvenserna som kopplar en medlemsplan till ett stående torn är det inte.
Projekten som slutförs i tid är de där tidsplanen, förpackningslistan och monteringssekvensen skrivs av personer som stått vid tornets bas och tittat upp.
Om ditt projekt omfattar tornhöjder, terräng eller anslutningsdetaljer utanför standardområdet sker den användbara diskussionen innan tillverkning – inte efter att den första pakethöljan öppnats.
Innehållsförteckning
- Medlemsplanen är det verkliga avtalsdokumentet
- Tillverkningsdisciplin som förhindrar problem på byggarbetsplatsen
- Provmontering: Den test som kostar minst
- Förpackning och märkning: Logistiken för tre tusen delar
- Grundplattans gränsyta: Där projekt förlorar veckor
- Välja monteringsmetod
- Skrufförbindelser: Moment, vridning av mutter och galvaniserad verklighet
- Lodrätt, justering och frågan om skivor
- Montering av fästdelar: Den sista tjugo procenten som avgör prestandan
- Vad överlämnande faktiskt kräver
- Felmodeller som är värt att lära sig utantill
- Syftet med övningen