
 EN
Ang Schedule ng Mga Miembro ang Tunay na Dokumento ng Kontrata
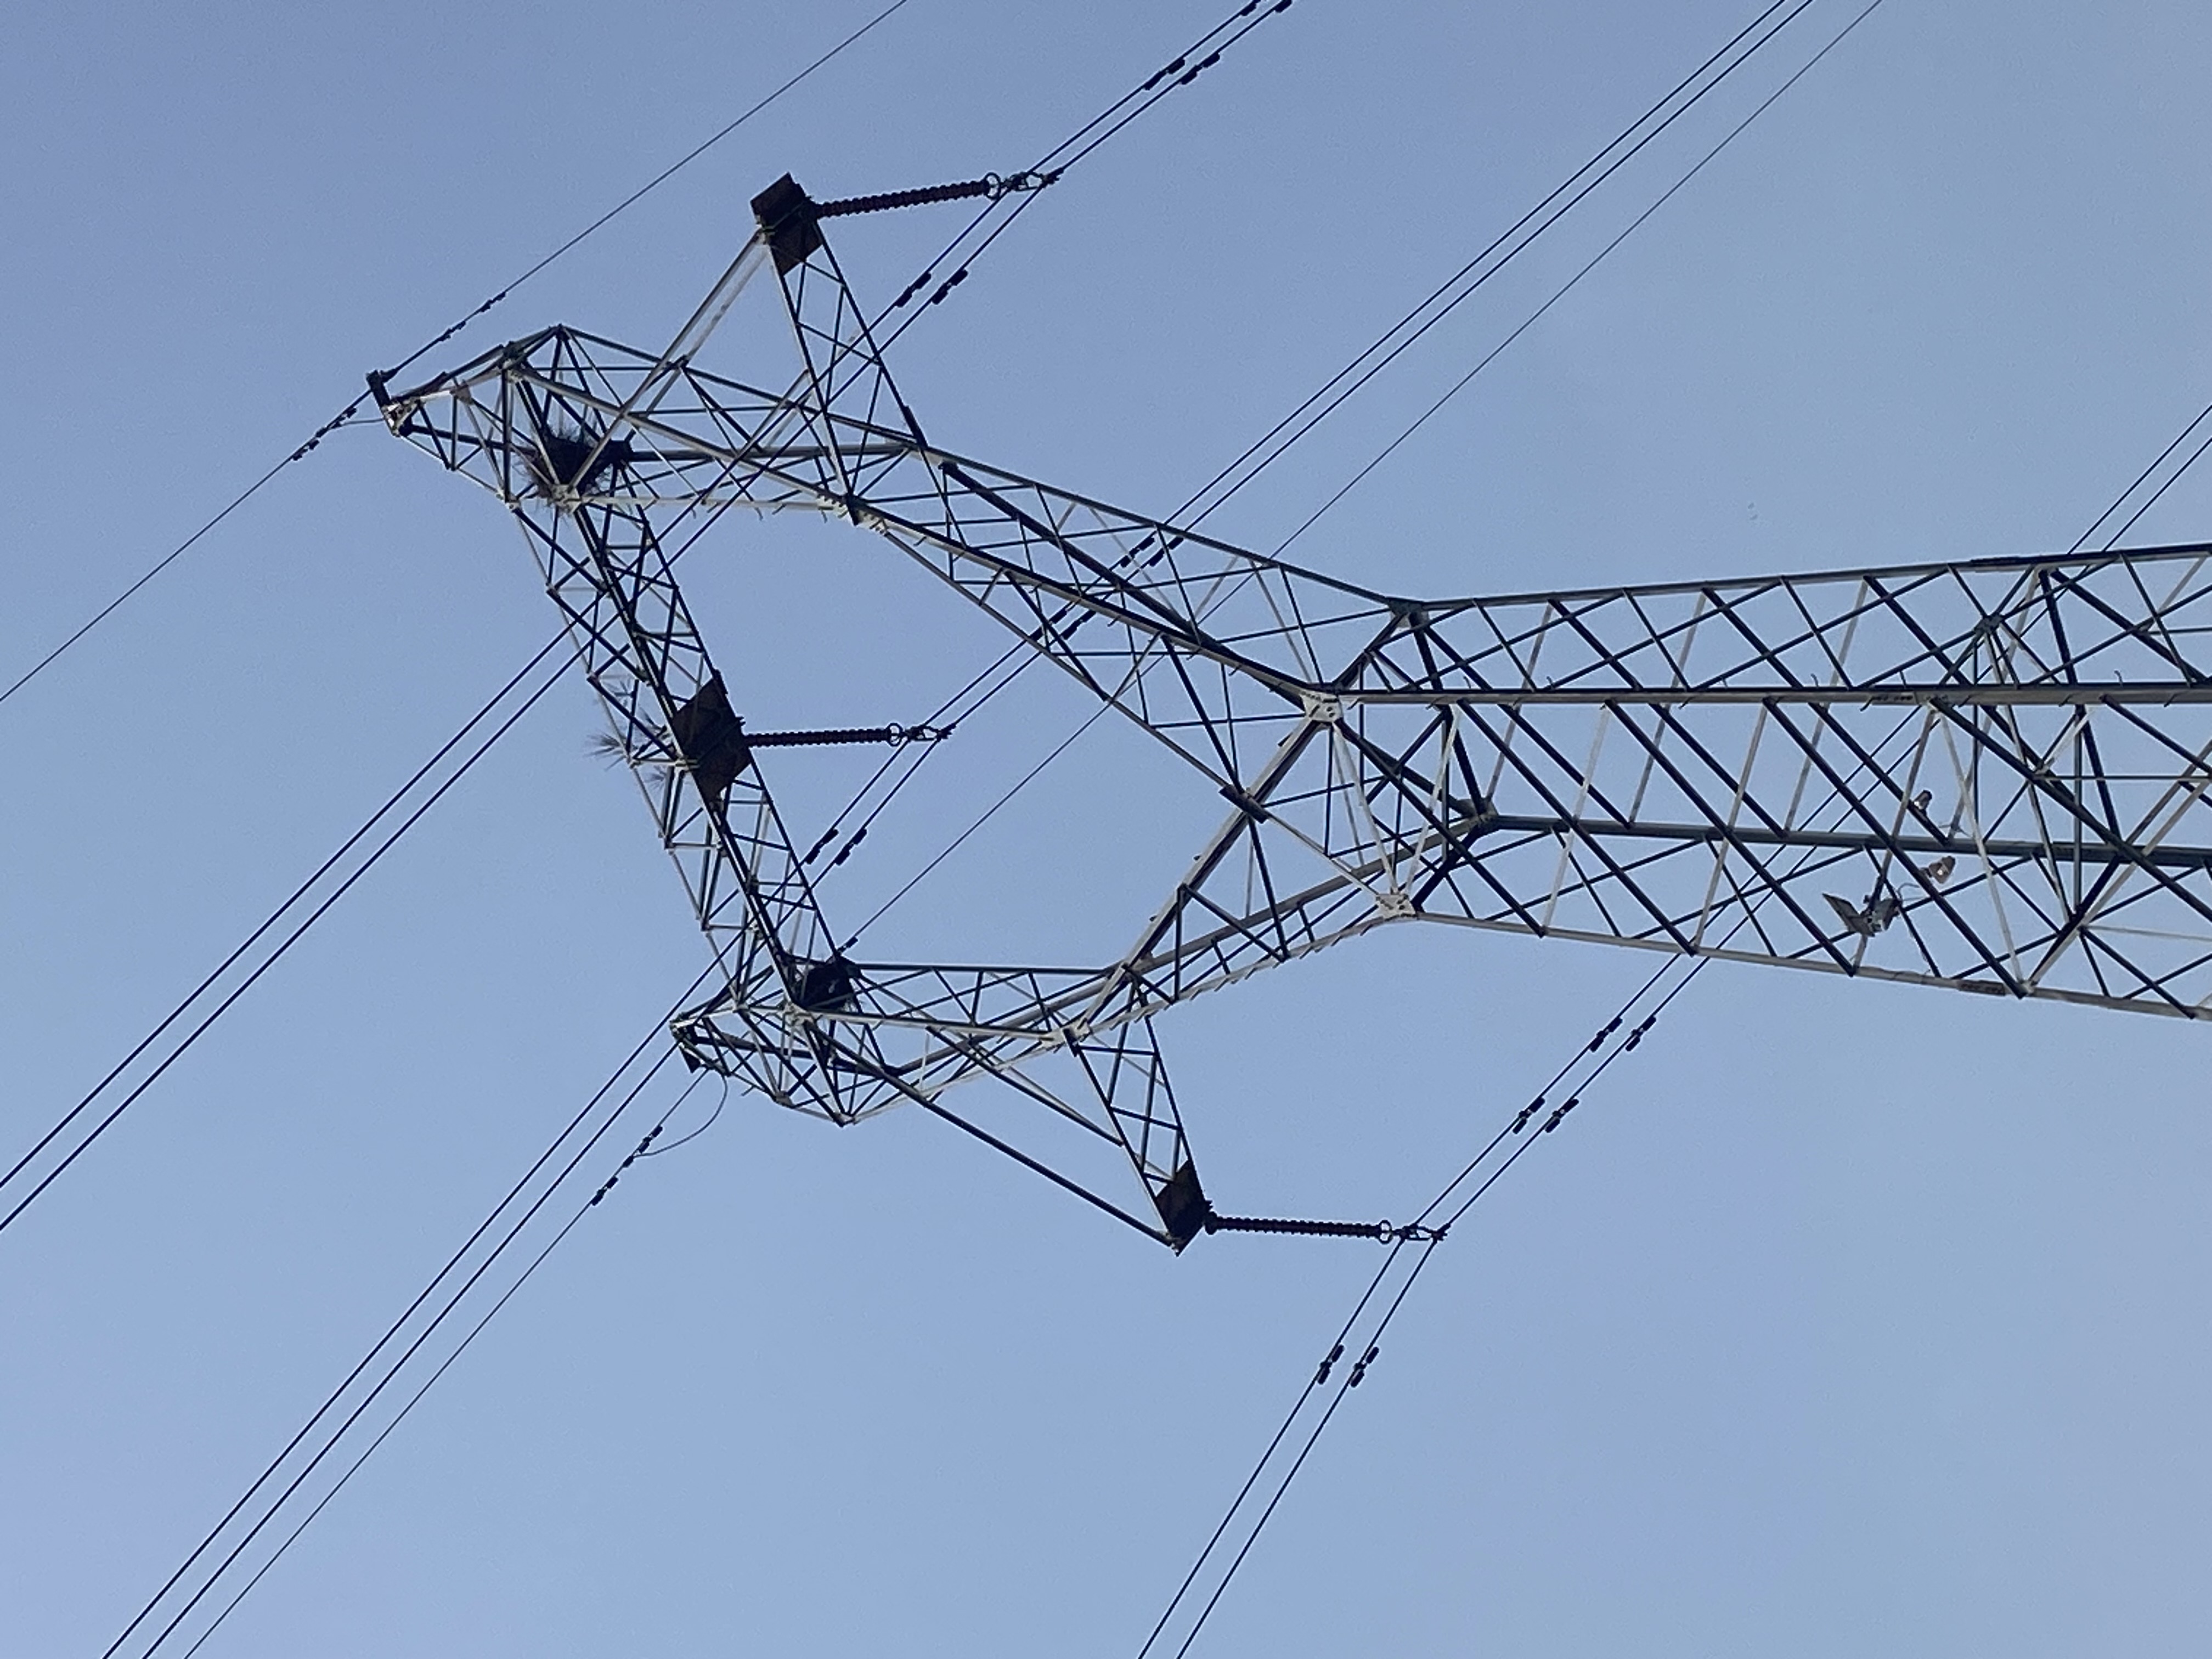
Ang pangkalahatang layout drawing ay nagpapakita sa isang line engineer kung paano ang anyo ng tower. Ang schedule ng mga miembro naman ang nagpapakita sa fabricator at sa grupo ng erection kung ano talaga ito.
Isang kumpletong schedule na naglalaman, para sa bawat marka ng miyembro: ang angle section, haba ng cut, pattern at gauge ng butas, diameter at bilang ng bolt, grado ng bakal, kinakailangan sa galvanizing, at unit weight. Dalawang detalye ang naghihiwalay sa isang gumagana nang maayos na schedule mula sa isang problema.
Isang sistema ng pagmamarka na nabubuhay kahit pagkatapos ng galvanizing. Ang mga marka na in-stamp o in-punch bago ang hot-dip galvanizing ay nananatiling nababasa pagkatapos ng coating lamang kung ang lalim at lokasyon ng indentation ay tumpak na tinukoy. Hindi nabubuhay ang mga marka na may pintura sa loob ng zinc kettle.
Isang hierarkiya ng pag-numero na sumasabay sa paraan kung paano binabasa ng mga grupo ang tower. Ang mga legs, plan bracings, face diagonals, at redundant members ay hindi dapat magbahagi ng iisang bloke ng numero. Sa isang 60-metro na tower, ang isang fitter ay binabasa ang isang marka gamit ang telescope o sa pamamagitan ng paghawak habang nasa taas. Ang pag-group ng mga marka ay batay sa paraan ng pagbabasa ng schedule ng isang site engineer
Ang tatlong hanay sa iskedyul ay nangangailangan ng higit na pansin kaysa sa karaniwang natatanggap nila.
Haba laban sa sukat mula butas hanggang butas. Ang haba ng pinutol ay kasama ang distansya sa bawat dulo; ang sukat mula butas hanggang butas ang nagpapasya kung ang panel ay magsasara. Sa mahabang diagonal, ang 3 mm na kamalian sa bawat dulo ay magiging 6 mm na hindi pagkakasunod-sunod sa sambitan, na sapat upang pigilan ang pasok ng bolt.
Diametro ng bolt na pinangkat ayon sa sambitan, hindi ayon sa miyembro. Isang karaniwang sanhi ng pagkaantala ay ang iskedyul na nakalista ang laki ng bolt ayon sa miyembro, na pumipilit sa mga tauhan na i-sort ang hardware ayon sa sambitan habang nasa himpapawid. Ang mga bolt na na-sort at naka-bag ayon sa sambitan — o ayon sa panel — sa pabrika ay tinatanggal ang hakbang na ito.
Mga redundante na miyembro na nakalista nang hiwalay. Ang pangalawang panlabas na suporta ay dala lamang ng kaunti na beban ngunit kumukuha ng malaking bahagi ng oras sa pagtayo. Ang paghihiwalay nito sa iskedyul at sa listahan ng pakete ay nagbibigay-daan sa isang grupo na i-pre-assemble ang mga panel sa lupa na may lahat ng pangalawang miyembro na nasa tamang posisyon na.
Disiplina sa Pagmamanupaktura na Nagpapigil sa mga Suliraning Panglarangan
Ang mga toreng pahalang ay mga istrukturang nakakabit gamit ang mga bolt; ang pag-welding ay karamihan ay nakatuon sa mga sambutan ng mga paa, mga koneksyon ng flange, at mga espesyal na detalye. Ito ay nagpapasentro sa panganib sa kalidad sa apat na operasyon.
Paggupit at pagpapakalbo. Ang mga linya ng CNC saw-and-drill ay napananatili ang posisyon ng butas sa loob ng humigit-kumulang ±1.5 mm at ang diameter ng butas sa +1/−0 mm. Ang mga butas ay pinapakalbo o dinrill sa huling sukat; ang field reaming upang gawing umangkop ang isang koneksyon ay isang sintomas ng problema sa paggawa, hindi isang solusyon dito.
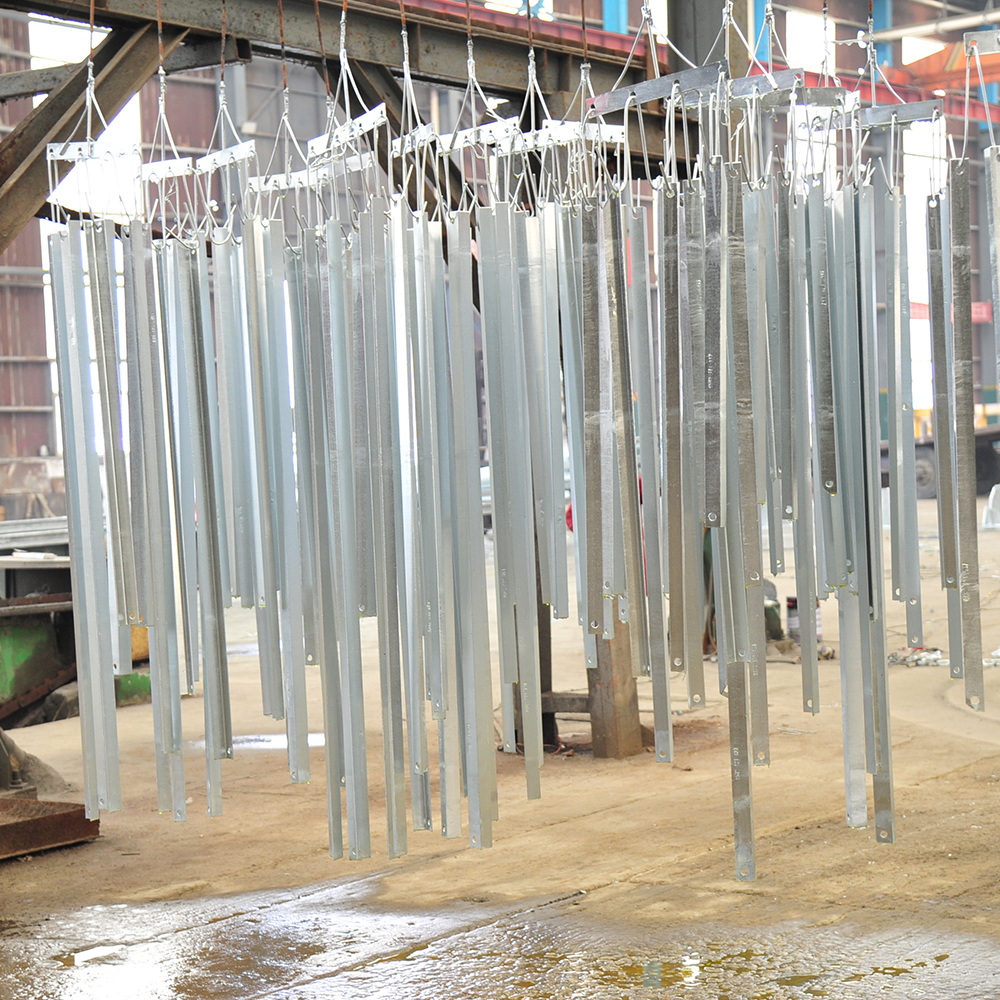
Pagpapabango matapos ang pagpapagalan. Ang hot-dip galvanizing sa 445–460 °C ay nagpapawala ng residual stress mula sa pag-rol at maaaring magpalabas ng kurba sa mahabang, payat na mga miyembro. Ang mga limitasyon sa pagpapabango at ang paraan — malamig laban sa kontroladong init — ay dapat na ipahayag sa purchase specification, kung hindi man, ang mga miyembro ay darating na may sweep na lumilitaw bilang isang nakikitang kink sa natapos na harap.
Pagsusuri ng coating. Ayon sa ISO 1461, ang bakal na may kapal na 6 mm at higit pa ay nangangailangan ng minimum na average na coating na 85 µm kasama ang lokal na minimum na 70 µm; ang mas manipis na bahagi ay may mas mababang threshold. Sa ilalim ng ASTM A123, ang mga halaga ay ipinapahayag sa parehong order of magnitude para sa katumbas na saklaw ng kapal. Ang kapal ng coating ay sinusukat sa natapos na bahagi, hindi hinuhulaan mula sa oras ng paglalagay sa solusyon.
Mga provision para sa pagbubuhos at venting. Ang mga hollow section, overlapped plates, at saradong detalye ay nangangailangan ng mga butas para sa pagbubuhos upang ang pickling liquid at rinse water ay umalis sa bahagi at ang zinc ay makapag-coat sa loob. Ang kakulangan ng mga butas para sa pagbubuhos ay nagdudulot ng mga weeping joints at maagang pagkabigo ng coating sa loob ng ilang buwan matapos ang energization.
Trial Assembly: Ang Pagsusulit na Nagkakahalaga ng Pinakamababa
Ang trial assembly ng isang leg section, o ng pinakamabigat na konektadong panel, bago ang pagpapadala ay nakakaresolba ng mga problema sa interference, hole mismatch, at mga error sa marking sa pabrika, kung saan ang gastos sa pagkorekta ay tumatagal lamang ng ilang oras imbes na ilang linggo.
Ang output ng trial assembly ay hindi isang litrato. Ito ay isang pirmaang rekord na nagtatala ng bawat koneksyon na sinuri, bawat pagkakaiba na natuklasan, ang corrective action, at ang bagong numero ng revision. Ang rekord na iyon ay kasama sa shipment.
Packing at Marking: Ang Logistics ng Tatlong Libong Piraso
Ang packing ang nagsasabi kung gaano kabilis ang pagtaas ng tower. Tatlong patakaran ang sumasakop sa karamihan nito.
I-pack ayon sa pagkakasunod-sunod ng erection, hindi ayon sa sukat ng member. Dapat dumating ang mga bundle sa parehong pagkakasunod-sunod kung paano kailangan ng crew: una ang stub angles at unang leg extensions, huli ang cap plate at fittings.
I-pack ang mga bolts kasama ang mga member na ginagamit ang mga ito. Ang joint-level bolt bag na nakakabit sa bundle kung saan ito kabilang ay nag-aalis ng site hardware store, at kasama nito ang pinakakaraniwang sanhi ng walang gawin na crane time.
Markahan ang parehong dulo ng bawat bundle. Ang bundle na may marka sa isang dulo lamang ay bukas sa maling dulo ng laydown yard kahit isang beses.
Ang pinsala sa pagpapadala ay karapat-dapat isipin nang maaga: ang pagkakabandang walang mga spacer na kahoy ay pumipigil sa mga sulok, at ang pag-stack ng mabibigat na bundle ng mga paa sa itaas ng manipis na bracing ay nagdudulot ng mga bahagi na nabent, na inaayos sa lugar gamit ang anumang makukuha.
Ang Interface ng Foundation: Kung Saan Nawawala ang Mga Linggo ng Proyekto
Ang iskedyul ng tower ay umaasa sa isang foundation na sumusunod sa sariling toleransya nito. Sa praktika, ang agwat sa pagitan ng dalawang dokumento ang siyang dahilan kung bakit nahuhuli ang mga programa.
Bago pa man ilift ang unang bakal, kumparahin: ang distansya ng stub angle sa parehong direksyon, ang taas ng tuktok ng stub sa lahat ng apat na paa, ang tuwid na posisyon ng stub, ang haba ng bolt na nakalabas sa tuktok ng stub, ang kalidad ng thread ng bolt, at ang klase ng anchor bolt laban sa drawing. Ang grout pads at shims ay inihanda nang maaga — hindi kailanman ginagawa nang pabigla mula sa scrap plate matapos nang ikabit ang paa.
Ang koneksyon ng stub-to-leg ay isang solong bolted interface na dinala ang buong load ng paa. Ang isang stub na nasa labas ng posisyon nang higit sa pinapahintulutang sukat sa drawing ay hindi maaaring i-correct sa pamamagitan ng paggawa ng slot sa base plate ng tower.
Pagpili ng Paraan ng Pagkakatayo
Ang tatlong paraan ay saklaw ang karamihan sa paggawa ng lattice tower, at ang pagpili ay nakabase sa daanan, taas ng tower, at availability ng crane imbes na sa kagustuhan.
Anumang paraan ang gamitin, sumusunod ang pagkakasunud-sunod sa iskedyul: ang mga paa at planong bracing ang bumubuo sa matatag na base, ang mga diagonal na mukha ang nagtatapos sa mga panel, ang mga redundant na miyembro ang sumusunod, at ang tuktok ng earthwire ang itinatayo nang huli kasama ang sariling sistema ng pagtaas.
Ang pansamantalang guy wires, kung ginagamit, ay idinisenyo — hindi binubuo nang pabu-buhat mula sa magagamit na lubid. Ang kanilang mga punto ng anchorage ay sinusuri bilang bahagi ng plano sa pagtaas.
Mga Bolted na Koneksyon: Torque, Turn-of-Nut, at ang Katotohanan ng Galvanized na Materyales
Ang mga bolt ng tower ay karaniwang galvanized, hot-forged na fasteners na sumusunod sa ASTM A394 o sa katumbas na istandarte na tinukoy sa proyekto. Tatlong praktikal na punto ang mahalaga sa lugar ng trabaho.
Snug tight, pagkatapos ay final tension. Ang koneksyon ay inaayos muna sa snug tight, sinusuri ang alignment, at sinusundan ng final tensioning. Ang torque na inilalagay sa isang koneksyon na hindi nasa linya ay nagpapabigat sa bolt sa pamamagitan ng bending, hindi sa tension.
I-calibrate ang wrench, huwag tiwalaan ang setting. Ang mga halaga ng torque ay itinatag sa pamamagitan ng kalibrasyon laban sa aktwal na batch ng bolt, kasama ang aktwal na coating at kondisyon ng lubrication, sa isang tension-calibrating device. Ang mga nailathalang talahanayan ay sumusupot sa ideal na friction; ang mga galvanized na threads na may dry o napanahong lubricant ay hindi tugma dito.
Turn-of-nut kapag hindi maaasahan ang torque. Para sa mas malalaking diameter at lubhang coated na fasteners, ang turn-of-nut method matapos ang snug tight ay mas paulit-ulit kaysa sa torque wrench. Ang tinukoy na pag-ikot — karaniwang isang ikatlo hanggang kalahating ikot depende sa grip length at kondisyon ng surface — ay binabakuran sa nut at bolt bago pa iikot upang ang audit ay nakikita lamang.
May dalawang ugali sa field na dapat ipagbawal nang buo: ang paggamit ng drift pin para palakihin ang butas, at ang pagsasapalit ng mas mataas na antas na bolt upang pilitin ang saradong misaligned na joint.
Plumb, Alignment, at ang Tanong Tungkol sa Shimming
Ang verticalidad ay tinutukoy batay sa taas ng tore—karaniwang nasa saklaw na H/500 hanggang H/1500, depende sa taas ng tore, klase ng linya, at pamantayan ng kliyente, at laging kinokonpirma batay sa teknikal na talaan ng proyekto imbes na ipinapalagay.
Ang pagsukat ay isinasagawa sa mga mukha ng mga paa ng tore, sa dalawang orthogonal na direksyon, sa mga itinakdang taas, kung saan ang mga resulta ay nakarekord imbes na binibigkas lamang. Ang pagsukat habang isinasagawa ang pagtatayo, sa bawat natapos na panel, ay mas murang gawin kaysa sa pagsukat matapos mai-install ang mga conductor.
Ang paggamit ng shim sa base ay pinapayagan lamang sa loob ng pahintulot na nakasaad sa drawing ng pundasyon, gamit ang tinukoy na materyales, at ang buong shim pack ay dapat nakarekord. Ang tore na pinapantay sa pamamagitan ng pag-stack ng plato sa ilalim ng dalawang paa at iniwan ang iba pang dalawang paa na nakasandig sa grout ay isang tore na may di-nakarekord na load path.
Instalasyon ng mga fitting: Ang huling dalawampung porsyento na nagdedesisyon ng performance.
Ang pagtatayo ang nagtatapos sa istruktura. Ang instalasyon ng mga fitting ang nagdedesisyon kung ang linya ay gagana.
Mga string ng insulator at hardware. Ang mga set ng suspension at tension ay inaayos sa lupa, sinusuri laban sa drawing ng hardware, at itinataas gamit ang mga sling na hindi nagsisilbing suporta sa mga shed o sa semento na nag-uugnay sa porcelain at cap. Ang mga corona at grading ring ay inilalagay ayon sa drawing — ang isang ring na naka-install nang pabaligtad ay magiging sanhi ng reklamo tungkol sa radio interference anim na buwan mamaya.
Hardware para sa proteksyon ng conductor. Ang mga armour rod ay inilalagay kasama ang tamang direksyon ng lay at ang tamang agwat sa dulo; ang mga vibration damper ay inilalagay sa kinukwentang distansya mula sa clamp, na sinusukat, hindi hinahatulan ng mata lamang. Ang mga pagkakamali sa posisyon ng damper ay lumilitaw bilang fatigue ng conductor, hindi bilang depekto sa pag-installa.
Mga spacer at bundle hardware. Tinatala ang distansya ng sub-conductor, ang posisyon ng mga spacer, at ang tinukoy na torque sa mga bolt ng spacer. Ang sobrang pagpapahigpit sa mga bolt ng spacer ay nagdudulot ng punit sa conductor.
Pagkonekta sa lupa. Ang bawat paa ay nakakabit sa sistema ng pagkonekta sa lupa, at ang koneksyon ay ginagawa bago ang pagpuno ng lupa upang masukat ang resistensya. Ang pagbabasa ng resistensya na kinuha matapos ang pagpuno ng lupa at nirekord bilang isang numero sa ulat ay hindi isang tunay na pagsukat.
Mga fitting para sa kaligtasan at pagmamarka. Ang mga step bolt, hagdan, rest platform, anti-climbing device, phase plate, number plate, aviation obstruction light, at bird-deterrent device ay sinusuri nang pa-item batay sa fitting schedule. Ang mga nawawalang step bolt ay natutuklasan ng maintenance crew habang nasa taas, sa pinakamasamang oras.
Ano Talaga ang Kailangan sa Handover
Ang handover package na nagpoprotekta sa parehong fabricator at contractor ay naglalaman ng: mill certificates na maaaring i-trace sa mga marka ng miyembro, mga rekord ng kapal ng galvanizing, ang ulat ng trial assembly, mga rekord ng bolt calibration, isang sample ng torque audit kasama ang mga lokasyon, ang verticality survey, mga pagsukat ng earthing resistance, at ang mga as-built mark-up ng anumang deviasiyan na aprubado sa site.
Kung ang isang miyembro ay pinalitan, inayos, muli na nangangalagaan ng zinc sa lugar, o kung ang isang butas ay naayos gamit ang isang pinagpapahintulutang paraan, ang rekord na iyon ay dapat nasa parehong pakete.
Mga Paraan ng Pagkabigo na Dapat Tandaan
Ang karamihan sa mga pagkabigo sa lugar sa gawaing tower na may anggulo ay nabibilang sa maikling listahan.
- Mga miyembro na umaangkop sa lupa ngunit hindi sa taas, na sanhi ng sukat mula butas hanggang butas imbes na sa haba ng pagputol.
- Ang patong ay nasira habang inililipat dahil ang mga bundle ay hindi hinati gamit ang kahoy.
- Ang mga bolt ay hinigpit batay sa isang talahanayan ng halaga para sa ibang batch at kondisyon ng patong, na walang dokumentong nagpapatunay nito.
- Ang pagkakatuwid ng tower ay sinusukat lamang isang beses, sa wakas ng paggawa, matapos ilagay ang conductor.
- Ang posisyon ng damper o spacer ay itinakda nang paningin lamang, at natuklasan bilang pinsala sa conductor noong ikatlong taon.
- Ang resistensya sa pagkonekta sa lupa ay hindi kailanman sinukat, at ang lugar ay binuksan ulit at tinanggap batay lamang sa isang disenyo.
Bawat isa sa mga ito ay maiiwasan gamit ang isang dokumento, hindi sa pamamagitan ng karagdagang pagsisikap.
Ang Layunin ng Pagsasanay
Ang angle tower ay isang simpleng istruktura na naging mahirap dahil sa koordinasyon. Ang bakal ay simple; ang mga sambungan, toleransya, at pagkakasunod-sunod na nag-uugnay sa isang listahan ng mga miyembro sa isang nakatayo nang tower ay hindi.
Ang mga proyekto na natatapos nang on programme ay yaong mga proyekto kung saan ang schedule, ang listahan ng mga kailangan, at ang pagkakasunod-sunod ng pagtatayo ay isinulat ng mga taong nakatayo na sa base ng tower at tumitingin pataas.
Kung ang iyong proyekto ay may kinalaman sa taas ng tower, lupa, o detalye ng koneksyon na nasa labas ng karaniwang saklaw, ang kapaki-pakinabang na usapan ay nangyayari bago ang paggawa — hindi pagkatapos buksan ang unang bundle.
Talaan ng mga Nilalaman
- Ang Schedule ng Mga Miembro ang Tunay na Dokumento ng Kontrata
- Disiplina sa Pagmamanupaktura na Nagpapigil sa mga Suliraning Panglarangan
- Trial Assembly: Ang Pagsusulit na Nagkakahalaga ng Pinakamababa
- Packing at Marking: Ang Logistics ng Tatlong Libong Piraso
- Ang Interface ng Foundation: Kung Saan Nawawala ang Mga Linggo ng Proyekto
- Pagpili ng Paraan ng Pagkakatayo
- Mga Bolted na Koneksyon: Torque, Turn-of-Nut, at ang Katotohanan ng Galvanized na Materyales
- Plumb, Alignment, at ang Tanong Tungkol sa Shimming
- Instalasyon ng mga fitting: Ang huling dalawampung porsyento na nagdedesisyon ng performance.
- Ano Talaga ang Kailangan sa Handover
- Mga Paraan ng Pagkabigo na Dapat Tandaan
- Ang Layunin ng Pagsasanay