
 EN
يدخل العديد من العملاء ورشة عملنا، فيرون أكوام العناصر الفولاذية الزاوية والمجموعة الكاملة من الرسومات التصنيعية، ويطرحون السؤال نفسه: أليست عملية بناء برج فولاذي لا تتجاوز قص هذه العناصر، وثقبها، وتغليفها بالزنك، وتجميعها وفق الرسومات؟
ظاهريًّا، نعم. إن تصنيع برج من الصلب الزاوي هو في جوهره عملية تحويل الرسومات إلى عناصر مادية: التفاصيل الدقيقة، والقصّ، والثقب، والتجميع، والغمر الساخن بالزنك، واختبار التجميع المبدئي، حيث تتبع كل خطوة الرسومات الفنية. لكن ما نود توضيحه هو أن البرج الموثوق من الصلب الزاوي ليس أبدًا نسخةً بسيطةً عن الرسمة. فما يُحدِّد حقًّا مدى كفاءة أداء البرج هو ما إذا كانت مرحلة التصميم قد أولت موقع خط النقل الفعلي الأولوية القصوى، بدلًا من الاكتفاء باستخلاص الأرقام النظرية على الورق.
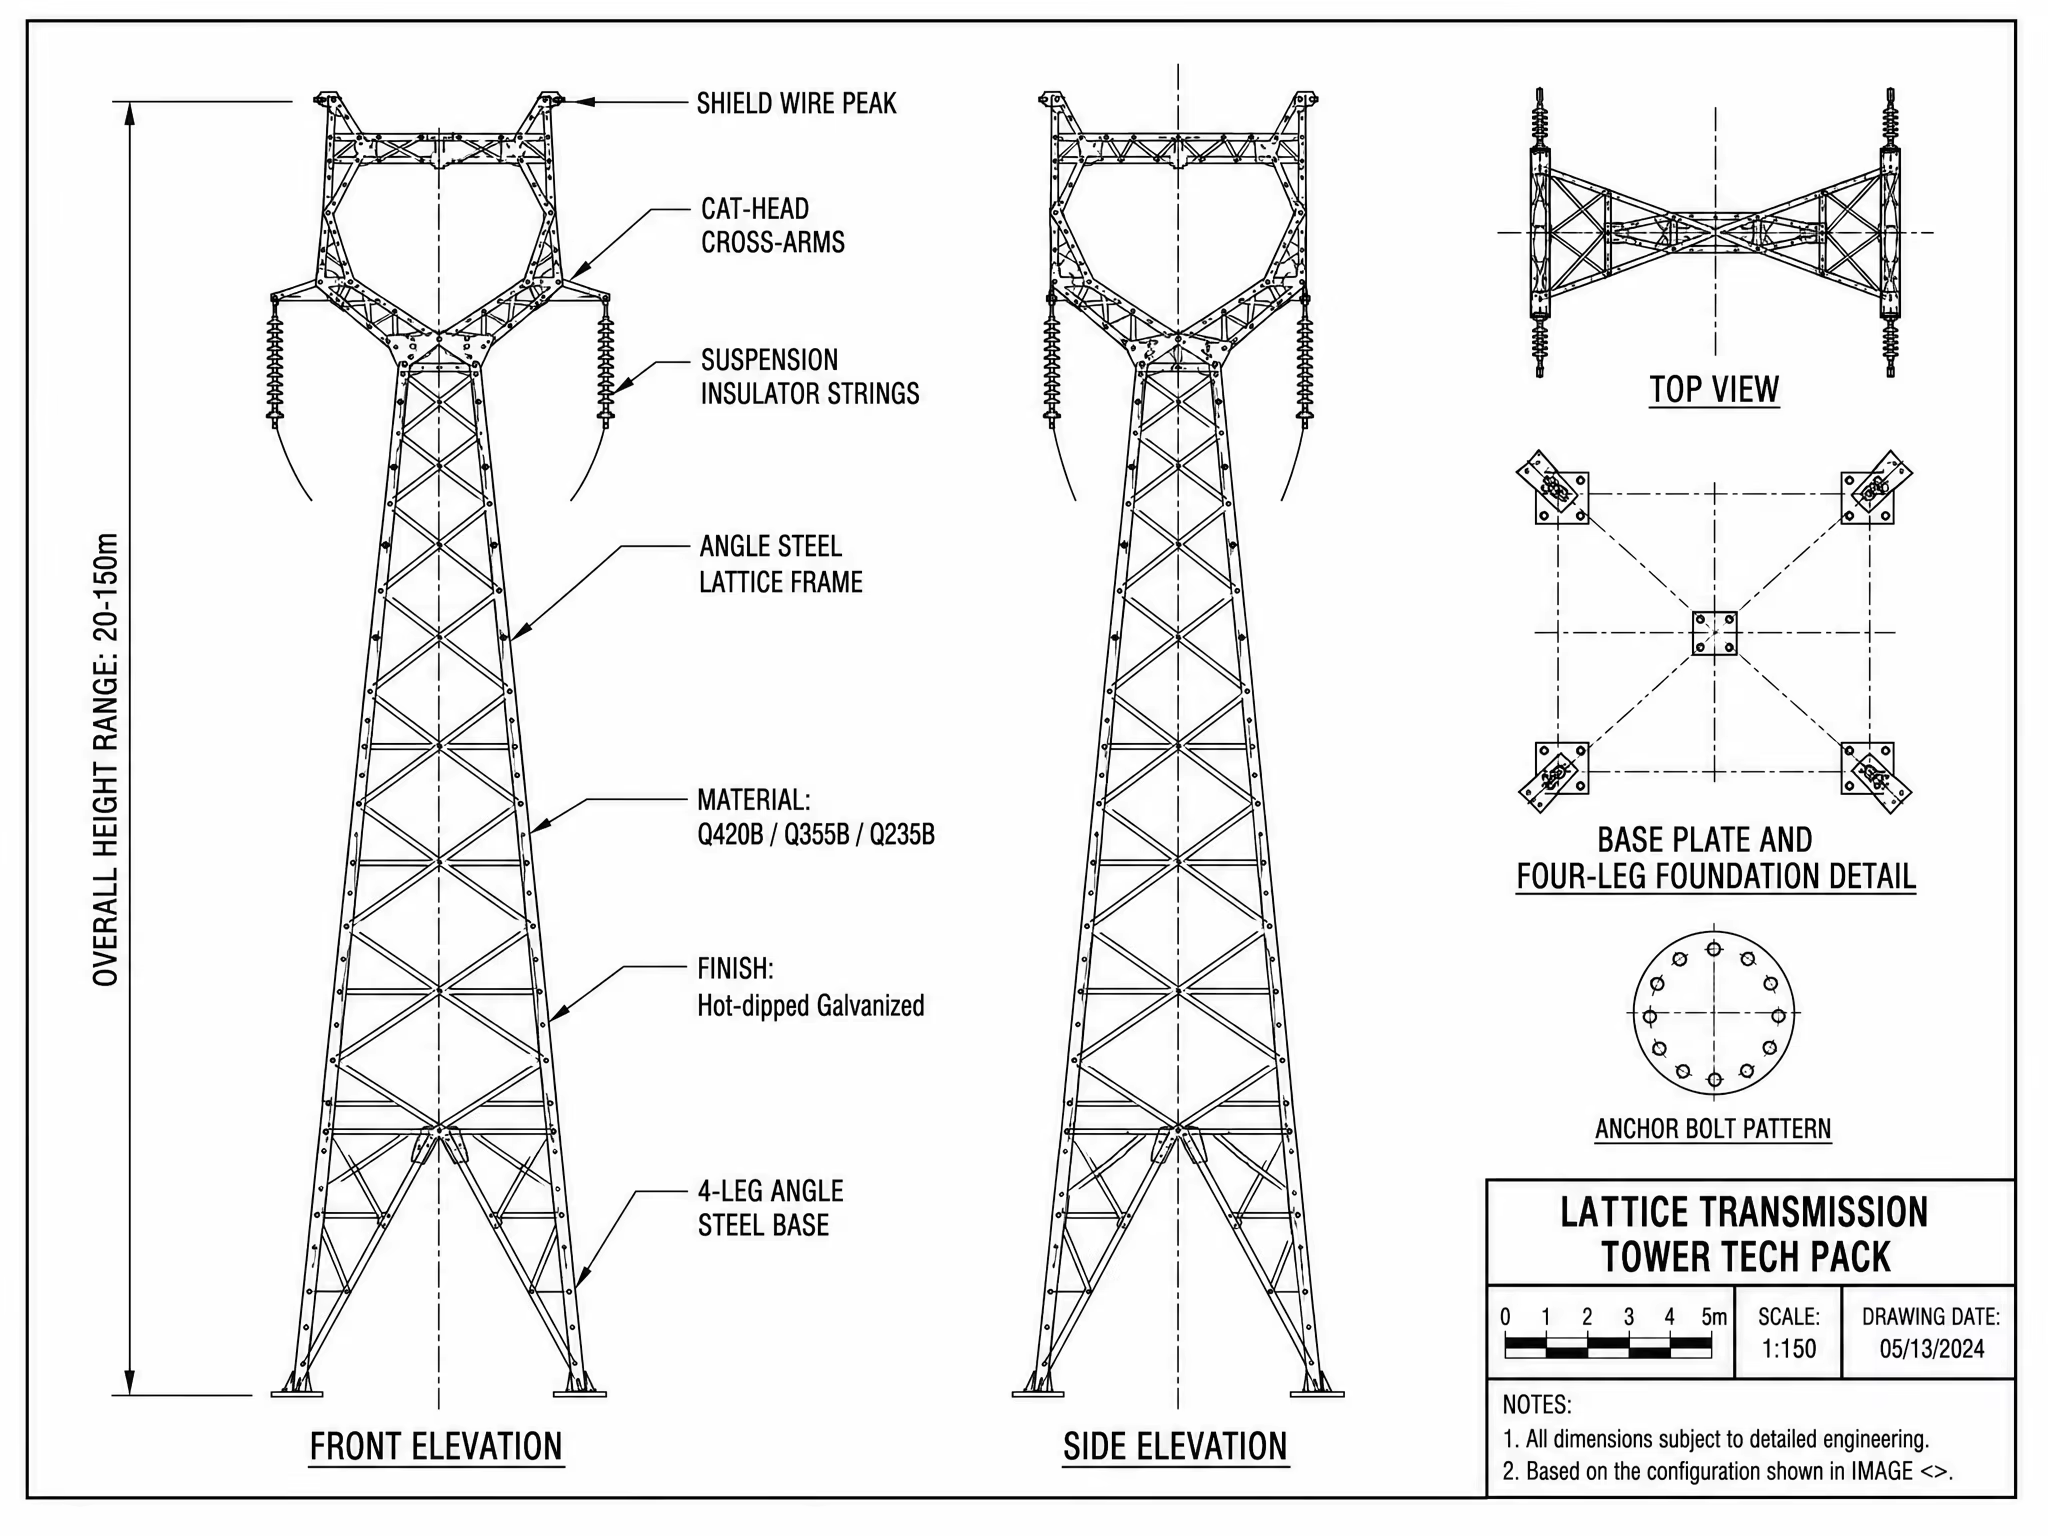
تُشكِّل الرسومات الأساس، لكنها ليست القصة بأكملها. ففي مجال الهندسة، تُجيب الرسومات عن السؤال: «كيف تبدو العناصر وما أبعادها؟». أما موقع الخط فيُجيب عن سؤالٍ أكثر تعقيدًا: «ما الأحمال التي يجب أن يتحمّلها هذا البرج؟ وما الظروف البيئية التي سيواجهها؟ وكيف يمكنه الوقوف بأمان على سطح الأرض؟». وبين هذين الأمرين تكمن كمية كبيرة من الحُكم الهندسي. فالتركيز فقط على الرسومات قد يُنتج عناصر تبدو مثالية على الورق، لكنها تفشل في الظروف الفعلية لموقع العمل.
دعونا نبدأ بالتحميل. إن برج الصلب الزاوي للنظام الناقل يحمل أثقالاً أكبر بكثير من وزن الموصلات وهيكله الذاتي. ويعتبر حمل الرياح العامل الأهم، وهو يتغير تبعاً لاتجاه الرياح وسرعتها والتضاريس. ففي المناطق الساحلية، تواجه البرج الأعاصير المدارية ورذاذ الملح؛ وفي المناطق الجبلية المرتفعة، تواجهه رياح قوية وتراكم الجليد؛ أما في السهول، فيجب أن يتكيف مع التغيرات في شد الموصلات الناجمة عن تقلبات درجة الحرارة. فإذا طُبِّقت نفس المخططات على خطوط مختلفة، فقد تختلف توزيعات القوى على أجزاء البرج اختلافاً كبيراً. ولذلك، فإن عدم حساب هذه الظروف التشغيلية واحدة تلو الأخرى، والاعتماد بدلاً منها على معايير عامة، قد يؤدي إلى أن تُركَّب عناصر فولاذية أثخن دون أن تكون في الأماكن التي تحتاج فعلاً إلى متانة أعلى.
ثم تأتي مرحلة تخطيط مسار الخط وتحديد النقاط الزاوية. فنادرًا ما يمتد خط النقل في خطٍّ مستقيمٍ واحد. بل توجد نقاط زاوية، وعبورات، وتغيرات في طول الفتحة. ويجب أن تتحمل أبراج الزوايا الشد غير المتوازن للأسلاك الموصلة، بينما تحمِل أبراج الطرف السحب الجانبي لقسم الخط بأكمله، وتتعامل أبراج المماس مع التغيرات في الارتفاع على امتداد التضاريس. كما يجب أن تتوافق ترتيب العناصر الإنشائية، وأبعاد العناصر الرئيسية، واتجاهات العناصر الداعمة، ومواقع ألواح الربط مع هذه الظروف الخاصة. أما منطق تصميم برج الفولاذ الزاوي فهو دمج مواصفات مختلفة من حديد الزاوية بحيث يؤدي كل عنصر رئيسي وعنصر داعم ولوحة ربط وظيفته بدقة وينقل الأحمال بأمان إلى القاعدة والأساس.
وتلعب أساسات البرج وتكيفه مع التضاريس أيضًا دورًا مهمًّا. فغالبًا ما تُركَّب أعمدة البرج على أرضٍ معقَّدة: فبعضها على المنحدرات حيث تكون أرجل البرج الأربعة عند ارتفاعات مختلفة، وبعضها على تربة رخوة أو ذات منسوب ماء جوفي مرتفع، وبعضها الآخر على الصخور. وخلال مرحلة التصميم، يجب أخذ هذه الظروف الميدانية في الاعتبار لتحديد ميل أرجل البرج وطريقة إطالتها والنوع المناسب للأساسات. فالتصميم الذي يُعدُّ فعليًّا خصيصًا للخط الكهربائي يكون قد أخذ هذه العوامل الميدانية في الحسبان مسبقًا قبل إصدار أي رسمٍ هندسي، بدلًا من تركها لتُحلَّ تقريبيًّا في الموقع.
والرسومات الهندسية تُثبِّت نية التصميم، بينما تحوِّل التصنيع هذه النية إلى واقعٍ ملموس. وفي ورشة عملنا، يتبع تصنيع أبراج الصلب الزاوي عمليةً صارمةً جدًّا. وتبدأ هذه العملية بالتفصيل: فنقوم بتقسيم الرسومات الإنشائية إلى عناصر فردية، مع تحديد الأبعاد ومواقع الثقوب ودرجات المواد والكميات المطلوبة، لتكوين جدول العناصر. وتنعكس دقة التفصيل مباشرةً في جودة العمليات اللاحقة، وفي إمكانية تركيب البرج كاملاً بسلاسة.
لقصّ المواد وحفرها، نستخدم معدات التحكم العددي بالحاسوب (CNC)، وتتم مراقبة مواضع الثقوب وأبعادها بدقةٍ وفقًا للمخططات لضمان تطابق كل عضو مع الجيران له. وتتميّز أبراج الزاوية الفولاذية بعددٍ كبيرٍ من الأعضاء وصلاتٍ معقّدة. فإذا انحرفت المسافات بين الثقوب على الأعضاء، ستظهر المشكلة أثناء التجميع التجريبي في الموقع، وقد ترتفع تكاليف إعادة العمل بشكلٍ كبير. ولذلك ننقل تحكُّم الدقة إلى مرحلة التصنيع، ونحلّ المشكلات داخل الورشة كلما أمكن ذلك.

يأتي التغليف بالغمر الساخن بعد ذلك. وهو المفتاح لتحقيق عمر افتراضي طويل في البيئات الخارجية. فلابد أن يتحمل برج الفولاذ عقودًا من الرياح والأمطار وأشعة الشمس والملح في الموقع. ولا يمتلك الفولاذ العاري مقاومة كافية للتآكل، ولذلك يُطبَّق عليه طبقة كثيفة من الزنك عبر عملية التغليف بالغمر الساخن لضمان الحماية. وقبل التغليف، نقوم بإزالة الشحوم وتنقية الأجزاء وتطبيق مادة التفليكس لضمان التصاق طبقة الزنك بشكل محكم وتوزيعها بالتساوي على السطح. ويتم التحكم في سماكة الطبقة وفقًا لمتطلبات المشروع، مما يطيل العمر الافتراضي في البيئات الخارجية المعقدة ويقلل من أعمال الصيانة والإصلاح اللاحقة.
التركيب التجريبي هو الفحص النهائي قبل الشحن. فنقوم بتجميع البرج بأكمله تجريبيًّا وفق الرسومات الهندسية للتحقق من تطابق الثقوب وانسجام الأبعاد والاستقرار العام، ثم نفكّه ونعبئه ونرسله بعد التأكيد. والهدف من هذه الخطوة هو اكتشاف أية مشكلات تركيبية وحلّها داخل المصنع قدر الإمكان، لضمان تركيب الأجزاء بسلاسة في الموقع.
في صميم كل هذا تكمن نقطة بسيطة: رسم التصاميم هو قدرة أساسية، لكن البناء الفعلي لموقع البرج ضمن التصميم هو ما يضمن موثوقية البرج. ونربط بين التصميم والتصنيع والغمر بالزنك والتفتيش في سلسلة واحدة متكاملة، حيث يُدار كل خطوة استنادًا إلى احتياجات الخط الفعلية، وليس فقط استنادًا إلى الأرقام والبيانات المذكورة في الرسومات.
إذا كانت لديكم متطلبات مشروع أبراج النقل، سواءً كان ذلك اختيار برج من الصلب الزاوي، أو تصميم الرسومات، أو تصنيع العناصر، فنحن نرحب بتواصلكم معنا. وباستنادٍ إلى ظروف خطكم المحددة، ومستوى الجهد الكهربائي، والوضع الميداني للموقع، يمكننا العمل معًا على إيجاد حلٍّ يجعل كل برجٍ يؤدي وظيفته بدقة للخط الذي بُني من أجله.
— تسجيل ميداني من مصنع أبراج شينيوان