
 EN
جدول الأعضاء هو وثيقة العقد الفعلية
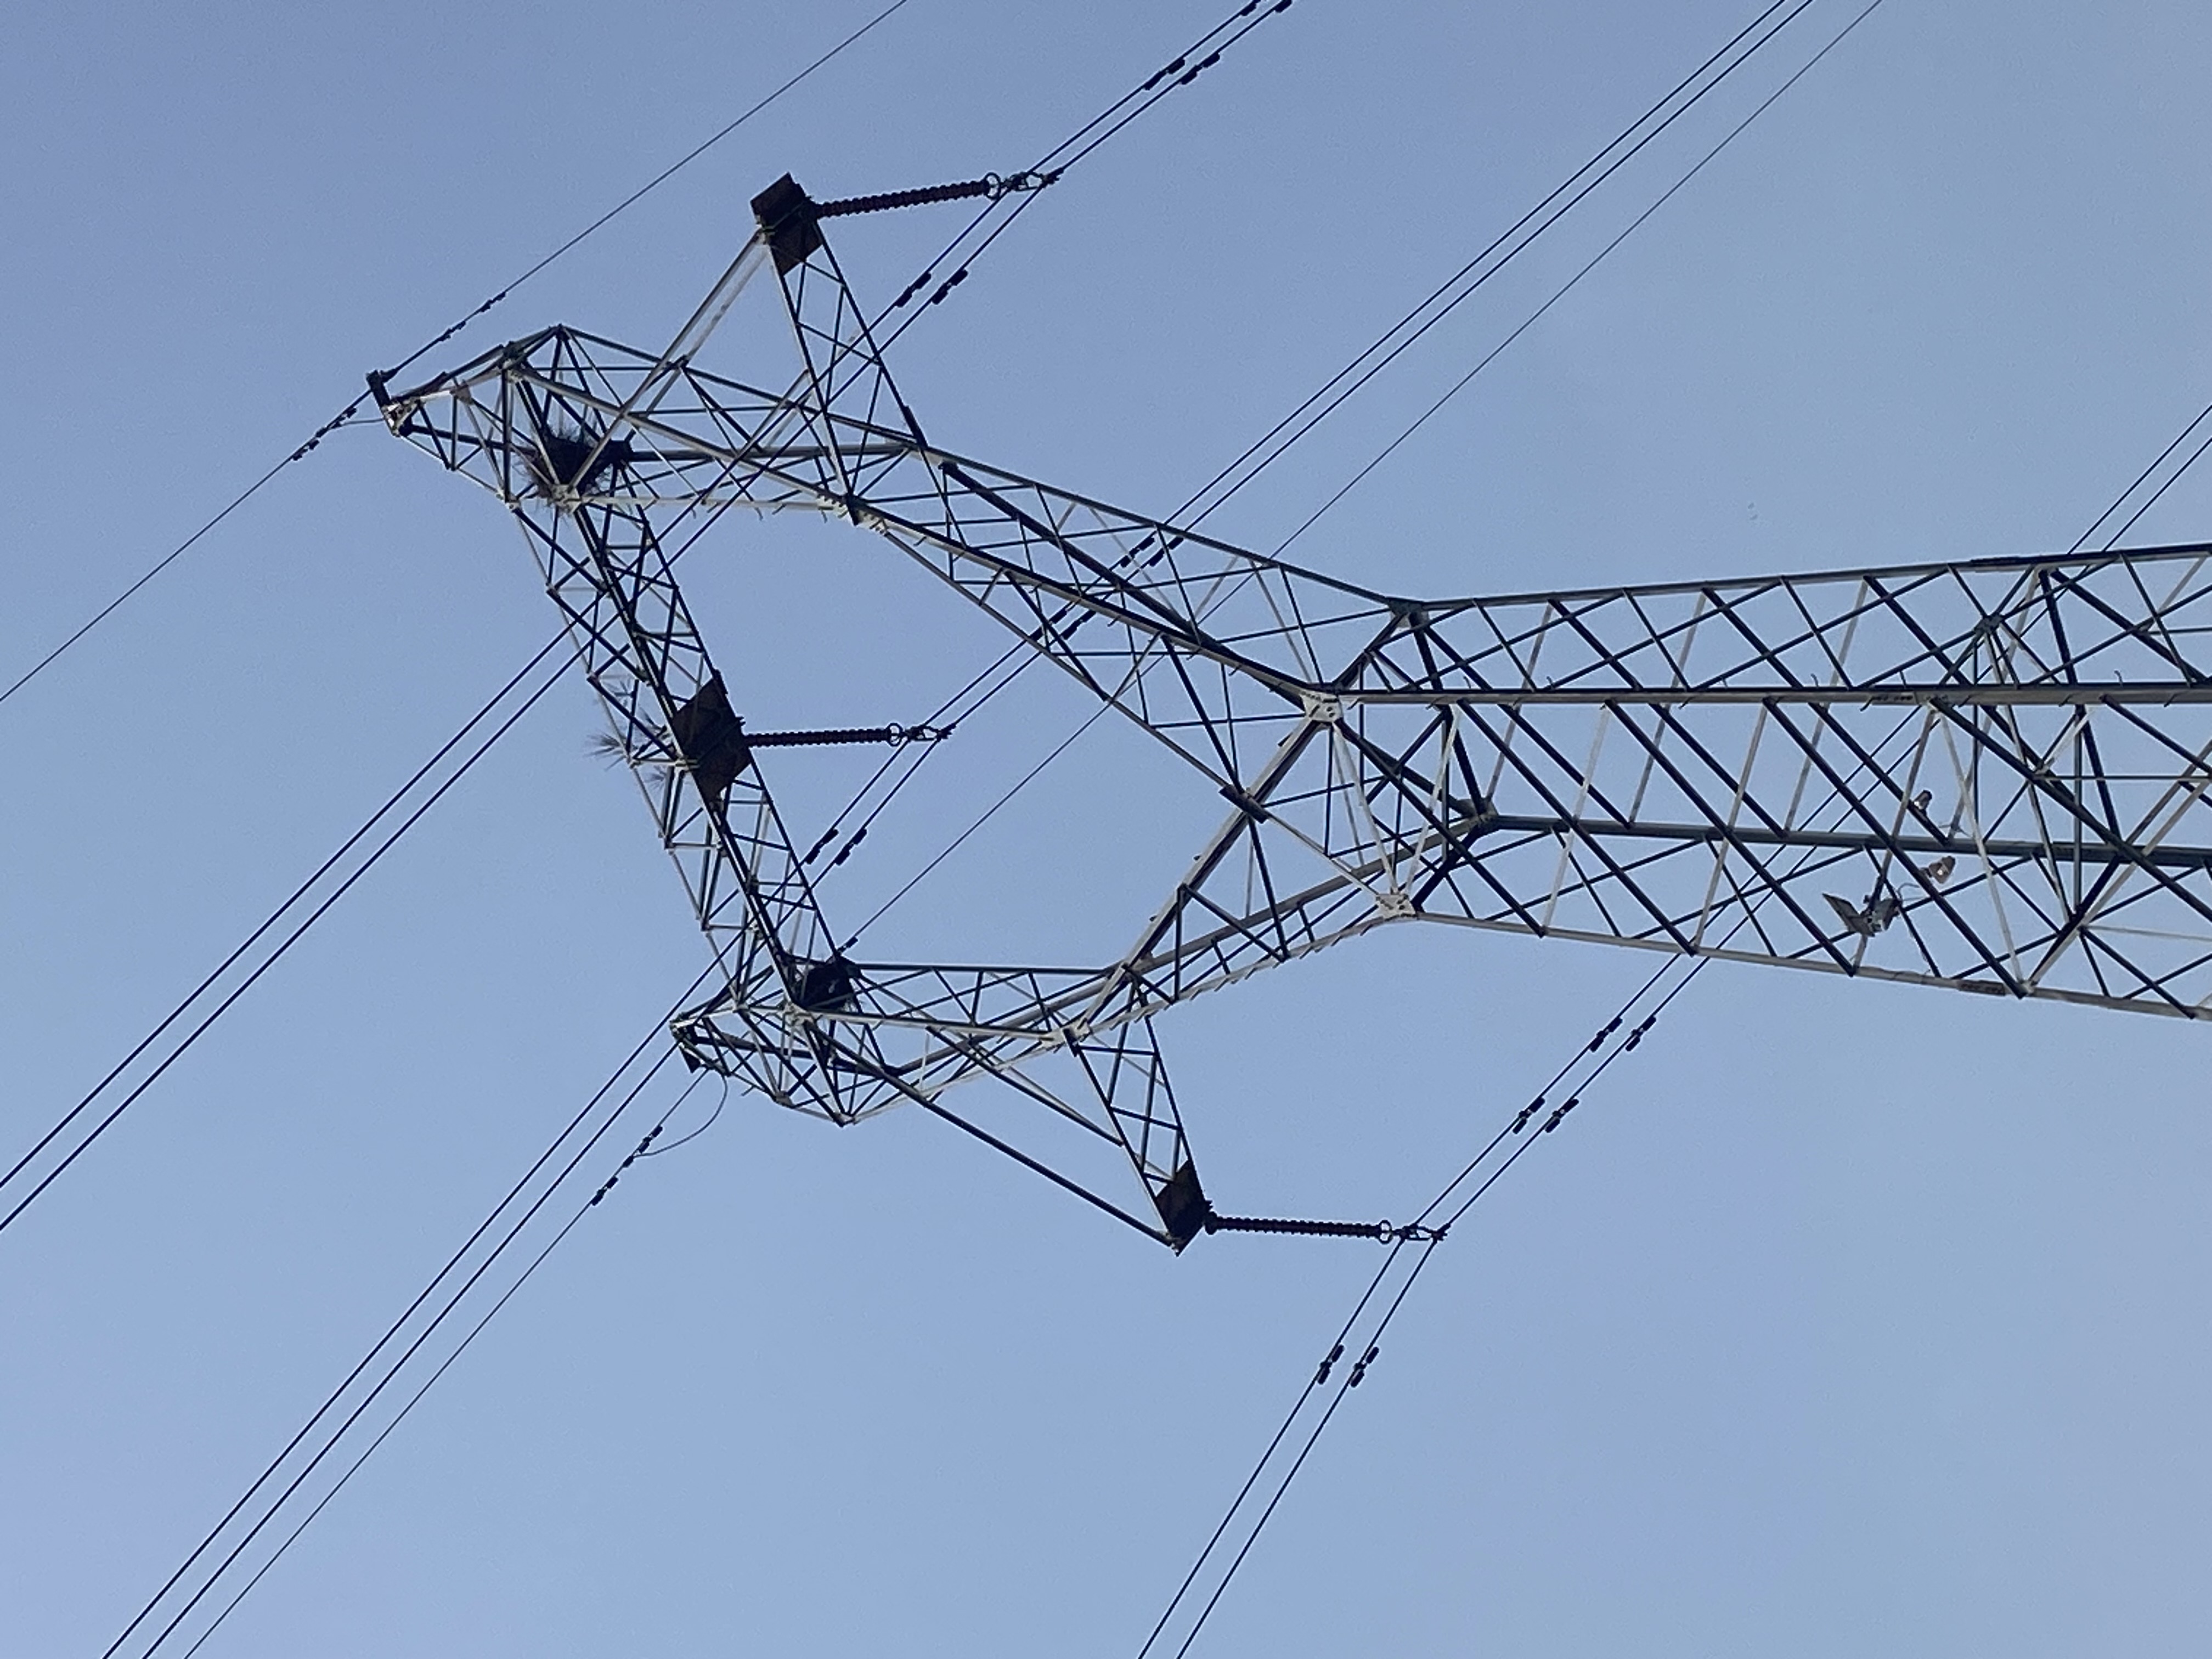
رسم الترتيب العام يُبيّن للمهندس المختص بالخطوط مظهر البرج. أما جدول الأعضاء فيُبيّن لمُصنِّع البرج وفريق التركيب ما هو عليه فعليًّا.
يحتوي الجدول الكامل، بالنسبة لكل علامة عضو: نوع قسم الزاوية، الطول المقطوع، نمط الثقوب والمقاييس، قطر البرغي وعدده، درجة الفولاذ، متطلبات الجلفنة، والوزن الوحدوي. ويتوقف تميُّز جدول قابل للتنفيذ عن جدولٍ مشكلٍ على تفصيلين اثنين.
نظام ترقيم يصمد أمام عملية الجلفنة العلامات المطبوعة أو المثقوبة قبل الجلفنة بالغمر الساخن تبقى مقروءة بعد الطلاء فقط إذا حُدِّدت عمق الاست indentation وموقعها بدقة. أما العلامات المطبقة بالطلاء فلا تصمد أمام حوض الزنك.
تسلسل أرقامي يتوافق مع طريقة قراءة الفريق العامل للبرج يجب ألا تشترك الأرجل ودعائم القاعدة والقُطْرِيَّات الأمامية والأعضاء الزائدة في كتلة ترقيم واحدة. فعلى برجٍ ارتفاعه ٦٠ مترًا، يقرأ المُركِّب علامةً ما إما عبر تلسكوب أو باللمس عند الارتفاع المطلوب. وتتم تجميع العلامات وفق طريقة قراءة الجدول الزمني كما يفعل المهندس الميداني.
ثمة ثلاثة أعمدة في الجدول الزمني تستحق اهتمامًا أكبر مما تحظى به عادةً.
الطول المطلوب مقابل البُعد بين محوري الثقوب. يشمل الطول المقطوع المسافات الطرفية؛ أما البُعد بين محوري الثقوب فهو الذي يحدّد ما إذا كان اللوح يُغلَق بشكلٍ صحيحٍ أم لا. وفي القُطْرِيَّات الطويلة، يؤدي خطأٌ قدره ٣ مم عند كل طرف إلى عدم تطابق قدره ٦ مم عند المفصل، وهو ما يكفي لمنع دخول البرغي.
يتم تجميع أقطار البراغي حسب المفصل، وليس حسب العضو. من الأسباب الشائعة للتأخير أن يدرج الجدول الزمني أحجام البراغي لكل عضو على حدة، مما يجبر الفرق على فرز القطع المعدنية حسب المفصل أثناء العمل في الهواء. أما ترتيب البراغي وتعبئتها في أكياس منفصلة حسب المفصل — أو حسب اللوح — في المصنع، فيلغي هذه الخطوة تمامًا.
يتم سرد الأعضاء الزائدة بشكلٍ منفصل. الدعائم الثانوية تحمل حملاً ضئيلاً، لكنها تستغرق جزءاً كبيراً من وقت التثبيت. وفصلها في الجدول الزمني وفي قائمة التعبئة يسمح للفريق بتجميع الألواح مسبقاً على سطح الأرض مع وجود جميع الأعضاء الثانوية في أماكنها بالفعل.
انضباط التصنيع الذي يمنع حدوث مشكلات في الموقع
أبراج الزوايا عبارة عن هياكل مثبتة بالمسامير؛ أما اللحام فهو مقصورٌ في الغالب على وصلات الأرجل ووصلات الألواح والتفاصيل الخاصة. وهذا يركّز مخاطر الجودة في أربع عمليات.
القطع والثقب. خطوط المنشار والآلة المُبرمجة رقمياً (CNC) تحافظ على موضع الثقوب ضمن مدى ±١٫٥ مم تقريباً، وعلى قطر الثقوب ضمن مدى +١/−٠ مم. وتُثقب أو تُحفَر الثقوب بحجمها النهائي؛ أما توسيع الثقوب في الموقع لجعل الاتصال مناسباً فهو مؤشرٌ على وجود مشكلة في التصنيع، وليس حلاً لها.
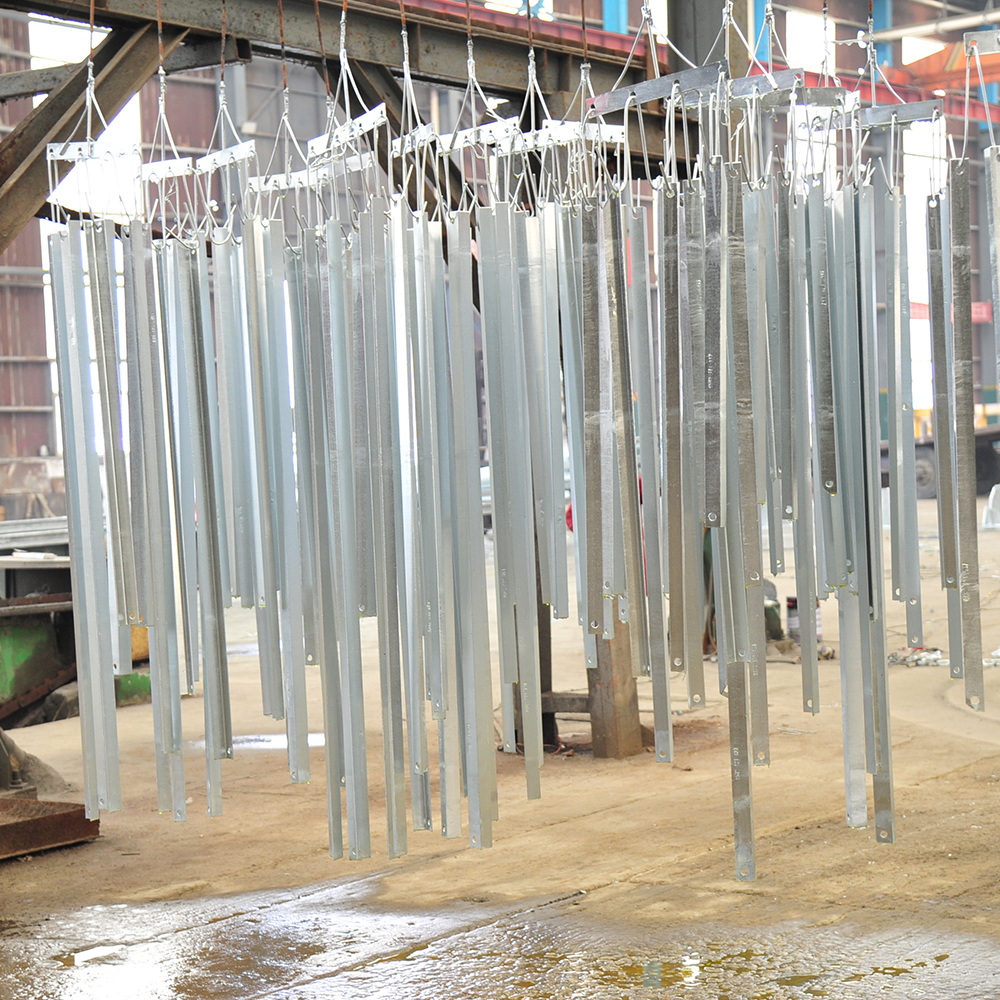
التصويب بعد الجلفنة. الغمر الساخن بالزنك عند درجة حرارة تتراوح بين ٤٤٥ و٤٦٠ مئوية يُخفف الإجهاد المتبقي الناتج عن عملية الدرفلة، وقد يؤدي إلى انحناء الأجزاء الطويلة والرفيعة. ويجب تحديد حدود التسوية وطريقة تنفيذها — سواء كانت باردة أم باستخدام حرارة مضبوطة — في مواصفات الشراء، وإلا وصلت الأجزاء مشوَّهةً بحيث تظهر كانحناء مرئي في الوجه النهائي.
مراقبة الطلاء. وفقاً للمعيار الآيزو ١٤٦١، يجب أن يبلغ متوسط سمك طبقة الزنك على الفولاذ الذي يساوي سماكته أو تزيد عن ٦ مم ما لا يقل عن ٨٥ ميكرومتر، مع أدنى قيمة محلية تبلغ ٧٠ ميكرومتر؛ أما الأجزاء الأرفع فتخضع لقيم أقل. أما وفقاً للمعيار الأمريكي آستم إيه ١٢٣، فإن القيم المُطبَّقة لهذه المدى السماكات المكافئة تكون بنفس الرتبة العددية. ويُقاس سمك الطلاء على العنصر المُنتَج النهائي، وليس بافتراضه من زمن الغمر.
توفير فتحات للتصريف والتهوية. تحتاج المقاطع المجوفة والألواح المتداخلة والتفاصيل المغلقة إلى فتحات تصريف تسمح بخروج سائل التنظيف وسائل الشطف من القطعة، مما يتيح لцинك تغطية السطح الداخلي. وغياب فتحات التصريف يؤدي إلى تسرب المفاصل وفشل الطلاء قبل أوانه بعد أشهر من التشغيل.
التجميع التجريبي: الاختبار الأقل تكلفة
إن إجراء تجميع تجريبي لقسم واحد من الساق، أو للوحة ذات التوصيلات الأكثر كثافةً، قبل الشحن يُحلّ مشكلات التداخل وسوء مطابقة الثقوب وأخطاء الترميز في المصنع، حيث تبلغ تكلفة الإصلاح بضع ساعات بدلًا من أسابيع.
إن ناتج التجميع التجريبي ليس صورةً فوتوغرافيةً. بل هو سجلٌ موقَّعٌ يسرد كل توصيلة تم فحصها، وكل انحرافٍ تم اكتشافه، والإجراء التصحيحي المتخذ، ورقم المراجعة المنقّح. ويُرفق هذا السجل بالشحنة أثناء النقل.
التغليف والترميز: لوجستيات ثلاثة آلاف قطعة
يحدد التغليف سرعة تركيب البرج. ويكفي اتباع ثلاث قواعد لتغطية معظم الحالات.
يجب تغليف القطع حسب تسلسل التركيب، وليس حسب أبعاد العضو. ويجب أن تصل الحزم بالترتيب الذي يحتاجه الفريق: فتُرسل زوايا القواعد والامتدادات الأولى للساق أولًا، وتُرسل ألواح الغطاء والتجهيزات أخيرًا.
يجب تغليف البراغي مع الأعضاء التي تُستخدم فيها. فربط كيس البراغي الخاص بكل مفصلٍ بالحزمة التي ينتمي إليها يلغي الحاجة إلى متجر المعدات في الموقع، وبالتالي يزيل السبب الأكثر شيوعًا لوقت الرافعة غير المستغل.
وَسِّم كلا طرفي كل حزمة. فحزمةٌ مُعرَّفة من طرف واحد فقط ستُفتَح من الطرف الخطأ في منطقة التخزين على الأقل مرة واحدة.
الأضرار الناتجة عن الشحن تستحق أن تُراعى في مرحلة التصميم: فالربط بالشرائط دون استخدام قوالب خشبية بين العناصر يؤدي إلى تشويه أطراف الزوايا، وتراكم الحزم الثقيلة للأرجل فوق عناصر التثبيت الرفيعة يُنتج عناصر منحنية تُستقيم في الموقع بأي وسيلة متوفرة.
واجهة الأساس: حيث تفقد المشاريع أسابيع.
جدول البرج يفترض أن يكون الأساس متوافقًا مع تحملاته الذاتية. أما في الواقع، فإن الفجوة بين هذين المستندين هي المكان الذي تنزلق فيه الجداول الزمنية.
قبل رفع أول عنصر فولاذي، تأكَّد من: المسافات بين زوايا التثبيت في كلا الاتجاهين، وارتفاع سطح زوايا التثبيت على جميع الأرجل الأربعة، واستقامة زوايا التثبيت، وطول البراغي البارزة فوق سطح الزوايا، وحالة الخيوط على البراغي، ودرجة براغي التثبيت مقارنةً بالرسم البياني. وتُحضَّر وسادات الحقن والشريحة المعدنية مسبقًا — ولا يُسمح أبدًا باستحداثها من صفائح مُستعملة بعد تعليق الرجل بالفعل.
اتصال الجذع بالساق هو واجهة مثبتة ببرغي واحد وتتحمل كامل حمل الساق. ولا يمكن تصحيح جذعٍ غير مُوضع بدقة ضمن الحدود المسموح بها في الرسم البياني عن طريق توسيع فتحات لوحة قاعدة البرج.
اختيار طريقة التشييد
تغطي ثلاث طرق معظم عمليات تشييد أبراج الشبكة، ويتحدد الاختيار بناءً على إمكانية الوصول وارتفاع البرج وتوافر الرافعة، وليس وفق التفضيل الشخصي.
وبغضّ النظر عن الأسلوب المستخدم، فإن التسلسل يتبع الجدول الزمني: تُركَّب الأرجل والدعائم الأفقية أولاً لتشكيل القاعدة المستقرة، ثم تُثبَّت الأقطار الوجهية لإغلاق الألواح، وتليها العناصر الزائدة، وأخيراً يُنصب قمة سلك التأريض مع ترتيب رفع خاص به
إذا استُخدمت الحبال المؤقتة، فتتم هندستها بدقة — لا تُعدّ بشكل عشوائي من الحبال المتاحة. وتُفتش نقاط تثبيتها كجزء من خطة الرفع
الوصلات المسمارية: العزم، وعدد دورات الصامولة، والواقع المغلفن
تكون البراغي المستخدمة في الأبراج عادةً من النوع المغلفن والمُشكَّل بالحرارة وفق المواصفة ASTM A394 أو ما يعادلها المحدَّد في المشروع. وهناك ثلاث نقاط عملية ذات أهمية على الموقع
الشد الأولي، ثم الشد النهائي يتم شد الوصلة أولًا حتى تصل إلى حالة الشد الأولي، ثم تُحقَّق المحاذاة، وبعد ذلك يُطبَّق الشد النهائي. إن تطبيق العزم على وصلة غير محاذاة يؤدي إلى تحميل البرغي بالانحناء بدلًا من الشد المحوري
يجب معايرة المفتاح، ولا يجوز الاعتماد على الإعداد المبدئي تُحدَّد قيم العزم من خلال المعايرة مقابل دفعة البراغي الفعلية، مع الحالة الفعلية للطلاء والتشحيم، على جهاز معايرة الشد. وتفترض الجداول المنشورة احتكاكًا مثاليًّا؛ أما الخيوط المجلفنة مع التشحيم الجاف أو المتآكل فليست متوافقة مع هذه الجداول.
طريقة تدوير الصامولة عند عدم موثوقية العزم. لأقطار البراغي الأكبر وللبراغي ذات الطلاء السميك جدًّا، تكون طريقة تدوير الصامولة بعد التثبيت الأولي (snug tight) أكثر اتساقًا من استخدام مفتاح العزم. ويتم وضع علامة على الصامولة والبرغي قبل التدوير تشير إلى مقدار الدوران المحدد — والذي يتراوح عادةً بين ثلث دورة ونصف دورة حسب طول الجزء المشدود وحالة السطح — لتسهيل التحقق البصري أثناء المراجعة.
يجب حظر عادتين ميدانيتين بشكل صريح: استخدام دبوس توجيه (drift pin) لتضخيم قطر الثقب، واستبدال برغي من درجة أقل بآخر من درجة أعلى لإجبار المفصل غير المحاذى على الإغلاق.
الاستقامة، المحاذاة، ومسألة استخدام الوسادات التصحيحية (shimming)
يُحدَّد الانحراف الرأسي بالنسبة إلى ارتفاع البرج — وعادةً ما يكون المدى بين H/٥٠٠ وH/١٥٠٠ تبعًا لارتفاع البرج وفئة الخط والمعيار الخاص بالعميل، ويجب دائمًا التحقق منه وفقًا لمواصفات المشروع بدلًا من افتراضه.
تُجرى القياسات على أوجه الأرجل، وفي اتجاهين متعامدين، وعلى ارتفاعات مُعرَّفة، مع تسجيل القراءات بدلًا من حفظها ذهنيًّا. والقياس أثناء التركيب، عند إكمال كل لوحة، أقل تكلفة بكثير من القياس بعد شد الموصلات.
يسمح باستخدام الوسادات التصحيحية عند القاعدة فقط ضمن الهامش المذكور في رسم الأساس، وباستخدام المادة المحددة، مع تسجيل تجميع الوسادات. أما البرج الذي يُستوى بتراكم صفائح تحت رجلين مع ترك الرجلين الأخريين تحملان على الملاط، فهو برجٌ تمر عبره حمولةٌ غير موثَّقة.
تركيب التجهيزات: العشرون بالمئة الأخيرة التي تقرِّر الأداء.
يُكمل التركيب هيكل البرج. أما تركيب التجهيزات فيقرِّر ما إذا كانت الخطوط ستعمل كما هو مطلوب أم لا.
سلسلة العوازل والمعدات المساعدة. تُركَّب مجموعات التعليق والشد على سطح الأرض، وتُفَحَص وفق الرسم الهندسي للأجزاء المعدنية، ثم تُرفَع باستخدام أحزمة رفع لا تلامس الأكواخ ولا مفصل الإسمنت بين السيراميك والغطاء. وتوضع حلقات التوهج والتدرج وفق الرسم — فتركيب حلقة بشكل معكوس يؤدي بعد ستة أشهر إلى شكوى تتعلق بالتشويش الإذاعي.
الأجزاء المعدنية لحماية الموصل. تُثبَّت قضبان الحماية باتجاه الالتفاف الصحيح والفجوة الطرفية المناسبة؛ وتوضع مثبِّتات الاهتزاز على البُعد المحسوب بدقة من المشبك، ويُقاس هذا البُعد فعليًّا ولا يُقدَّر بالعين. وأخطاء وضع المثبِّتات تظهر على شكل إجهاد تعب في الموصل، وليس كعيب في التركيب.
أجهزة الفصل والتجهيزات الخاصة بتجميع الموصلات. تسجَّل المسافات بين الموصلات الفرعية ومواقع أجهزة الفصل والعزم المحدَّد لبراغي أجهزة الفصل. وتشقُّ البراغي المشدودة أكثر من اللازم الموصل.
التوصيل بالأرض. يتم ربط كل ساقٍ بنظام التأريض، ويُنفَّذ هذا الاتصال قبل عملية الردم حتى يمكن قياس المقاومة. أما قراءة المقاومة التي تُؤخذ بعد الردم وتُسجَّل كرقم في التقرير فهي ليست قياسًا فعليًّا.
تجهيزات السلامة والتمييز. يتم فحص مسامير الدرج، والسلالم، ومنصات الراحة، وأجهزة منع التسلق، ولوحات الطور، ولوحات الأرقام، وأضواء عوائق الطيران، وأجهزة طرد الطيور وفق الجدول المفصَّل للتجهيزات بندًا بندًا. وغالبًا ما يكتشف طاقم الصيانة غياب مسامير الدرج أثناء العمل على الارتفاعات، وفي أسوأ لحظة ممكنة.
ما يتطلبه التسليم فعليًّا
تحتوي حزمة التسليم التي تحمي كلًّا من المصمم والمتعهد على: شهادات المصنع المرتبطة بأرقام العناصر، وسجلات سماكة الغلفنة، وتقرير التجميع التجريبي، وسجلات معايرة البراغي، وعينة تدقيق العزوم مع تحديد مواقعها، ونتائج مسح الاستقامة، وقياسات مقاومة التأريض، وتعديلات الرسومات التنفيذية لأي انحرافات تم اعتمادها في الموقع.
عندما يُستبدل عضو ما أو يُستقيم أو يُعاد غمره بالزنك في الموقع، أو يُصلح ثقبٌ ما بطريقة معتمدة، فإن سجل ذلك ينتمي إلى نفس الحزمة.
أنماط الفشل التي تستحق الحفظ عن ظهر قلب
معظم حالات الفشل الميدانية في أعمال أبراج الزوايا تقع ضمن قائمة قصيرة.
- الأعضاء التي تتناسب على الأرض ولا تتناسب على الارتفاع، ويعود سببها إلى أبعاد الثقوب بين بعضها بدلًا من أطوال القطع المقطوعة.
- تلف الطلاء أثناء النقل بسبب عدم فصل الحزم بالأخشاب.
- تشديد البراغي وفق قيمة جدولية خاصة بدفعة وحالة طلاء مختلفتين، دون وجود سجل يؤكد ذلك.
- قياس عمودية البرج مرة واحدة فقط عند الانتهاء منه، وبعد شد الموصلات.
- تحديد مواضع المثبِّتات أو الفواصل بالعين المجردة، واكتشاف الضرر الناتج عنها في الموصلات بعد ثلاث سنوات.
- عدم قياس مقاومة التأريض إطلاقًا، ثم ردم التربة وقبول العمل استنادًا إلى الرسم الهندسي فقط.
يُمنع كلٌّ من هذه الحالات بواسطة وثيقة محددة، وليس عبر بذل جهد إضافي.
الغرض من التمرين
برج الزاوية هو هيكلٌ بسيطٌ تُعقِّده عملية التنسيق. فالحديد الصلب أمرٌ مباشرٌ؛ أما الوصلات والتسامحات والتسلسلات التي تربط جدول العناصر ببرجٍ قائمٍ فهي ليست كذلك.
المشاريع التي تنتهي وفق الجدول الزمني هي تلك التي يكتب جدولها الزمني وقائمة التعبئة وتسلسل الإنشاء أشخاصٌ وقفوا عند قاعدة البرج ونظروا إلى الأعلى.
إذا تضمَّن مشروعك ارتفاعات أبراج أو تضاريس أو تفاصيل وصلات خارج النطاق القياسي، فإن المحادثة المفيدة تحدث قبل التصنيع — وليس بعد فتح الحزمة الأولى.
جدول المحتويات
- جدول الأعضاء هو وثيقة العقد الفعلية
- انضباط التصنيع الذي يمنع حدوث مشكلات في الموقع
- التجميع التجريبي: الاختبار الأقل تكلفة
- التغليف والترميز: لوجستيات ثلاثة آلاف قطعة
- واجهة الأساس: حيث تفقد المشاريع أسابيع.
- اختيار طريقة التشييد
- الوصلات المسمارية: العزم، وعدد دورات الصامولة، والواقع المغلفن
- الاستقامة، المحاذاة، ومسألة استخدام الوسادات التصحيحية (shimming)
- تركيب التجهيزات: العشرون بالمئة الأخيرة التي تقرِّر الأداء.
- ما يتطلبه التسليم فعليًّا
- أنماط الفشل التي تستحق الحفظ عن ظهر قلب
- الغرض من التمرين