
 EN
Veel klanten lopen onze werkplaats binnen, zien de stapels hoekstaalprofielen en de volledige set fabricage-tekeningen, en stellen dezelfde vraag: is het bouwen van een staaltoren niet gewoon een kwestie van snijden, boren, galvaniseren en monteren van de onderdelen volgens de tekeningen?
Oppervlakkig gezien, ja. Het vervaardigen van een hoekstaaltoren is in wezen een proces waarbij tekeningen worden omgezet in fysieke onderdelen: detailtekenen, snijden, boren, monteren, thermisch verzinken en testen van de voorassemblage; elke stap volgt de tekening. Maar wat we duidelijk willen maken, is dat een betrouwbare hoekstaaltoren nooit een eenvoudige kopie van een tekening is. Wat echt bepaalt of een toren goed presteert, is of de ontwerpfase de werkelijke locatie van de transmissielijn als eerste prioriteit behandelde, in plaats van zich uitsluitend te richten op theoretische berekeningen op papier.
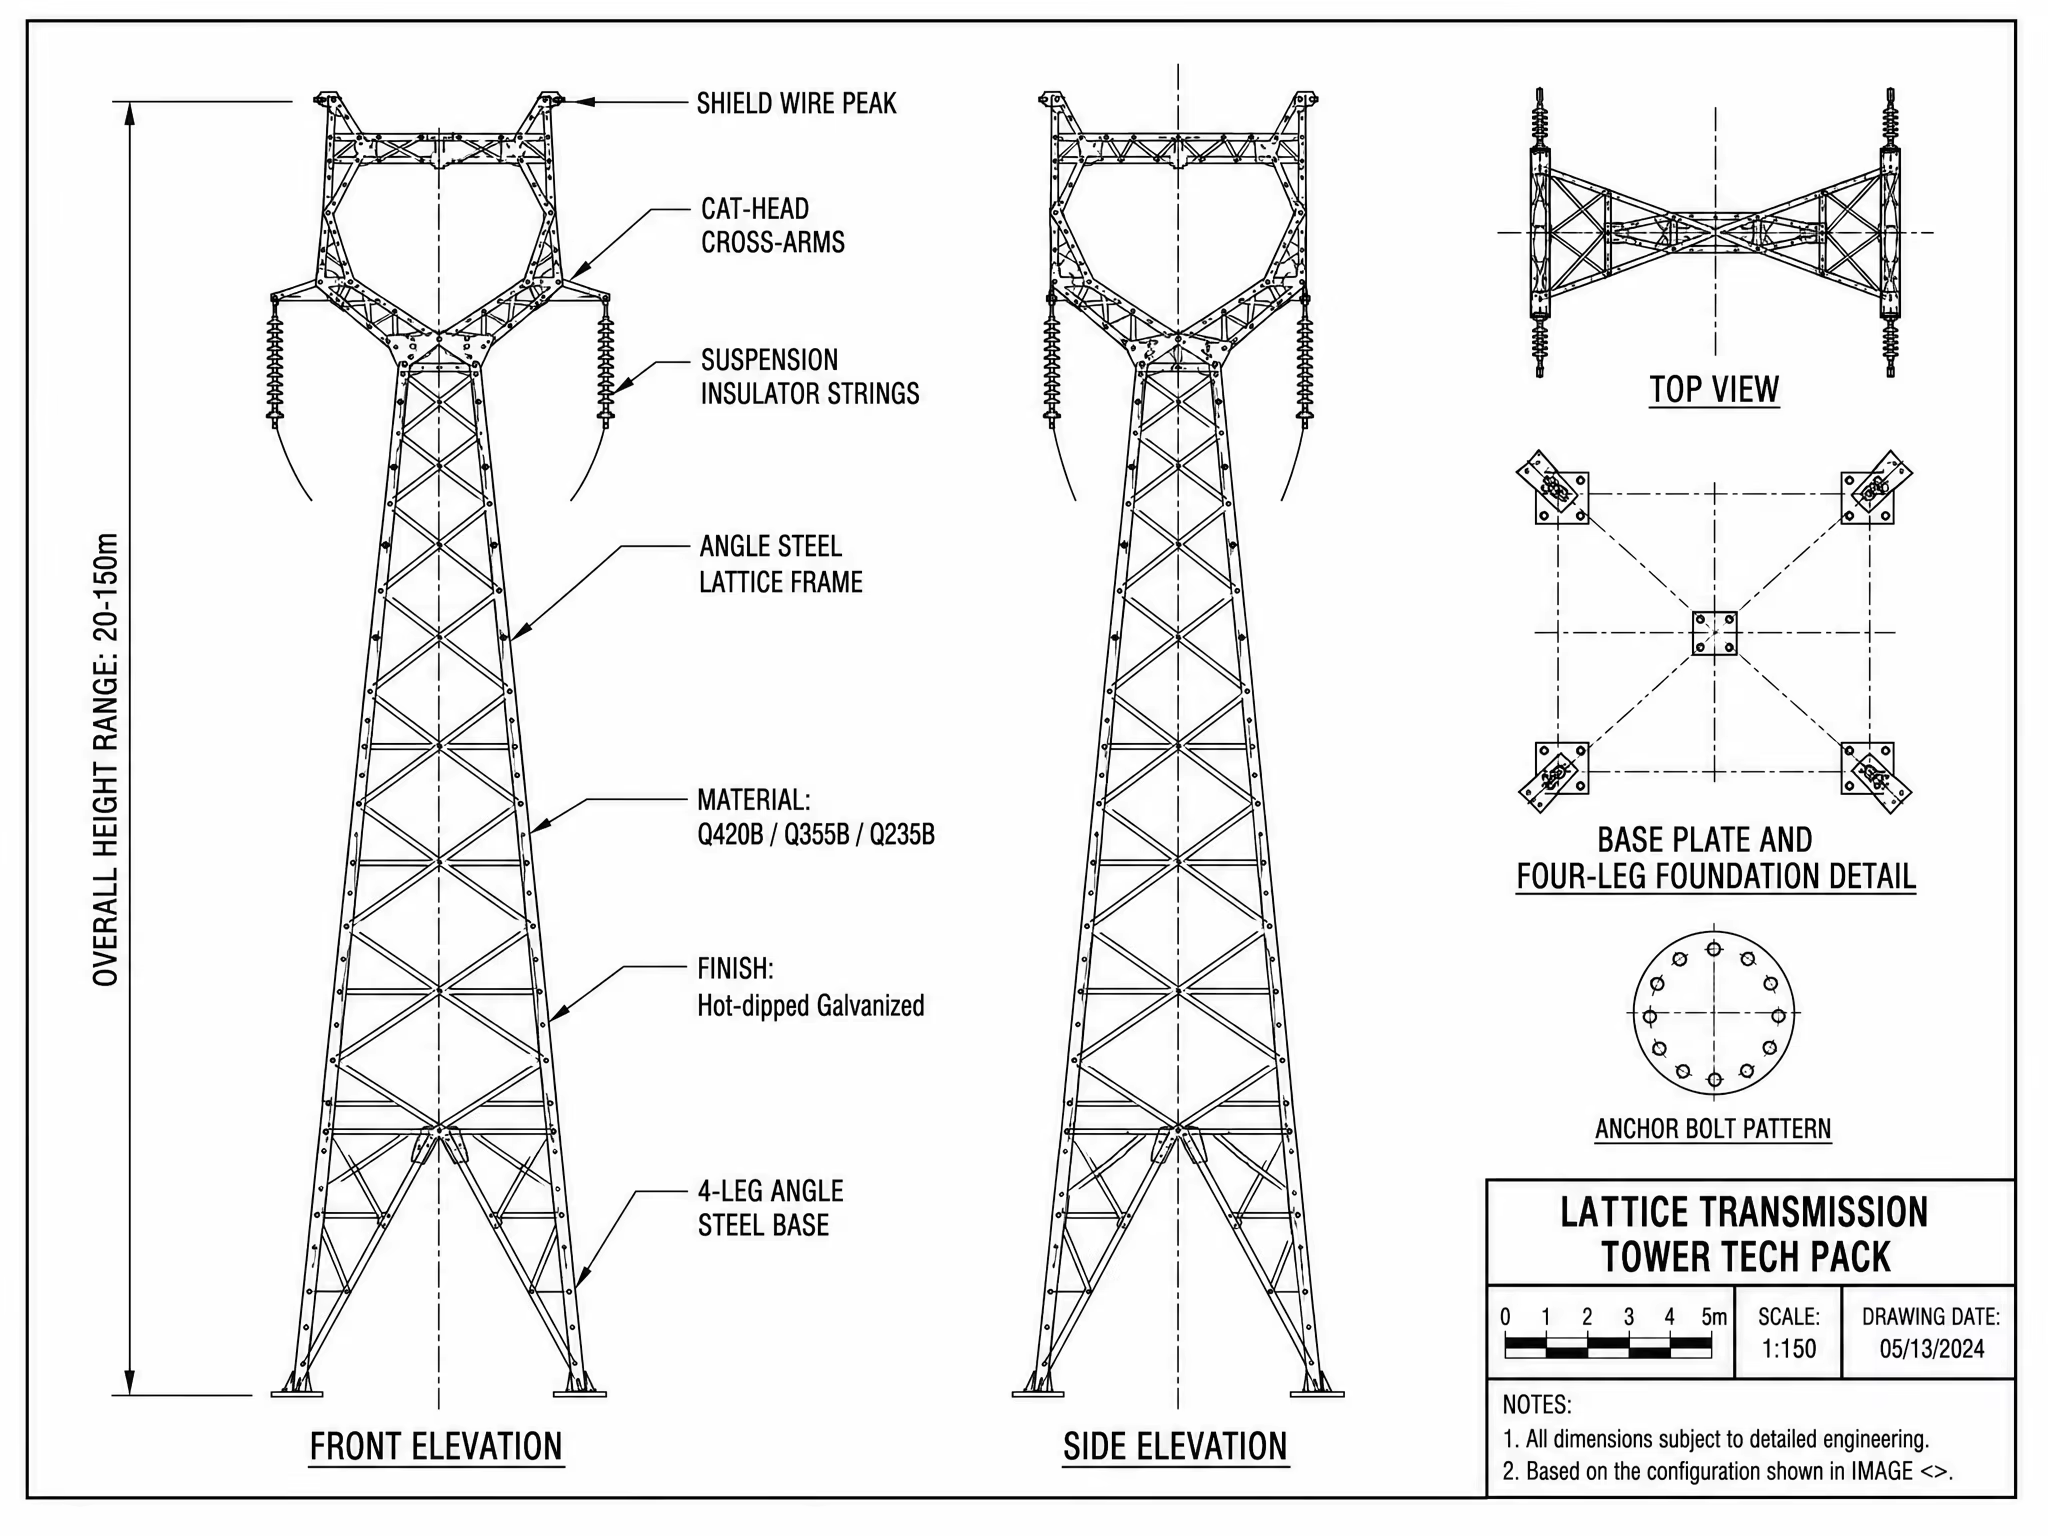
Tekeningen leggen de basis, maar vormen niet het gehele verhaal. In de techniek beantwoorden tekeningen de vraag: „Hoe zien de onderdelen eruit en welke afmetingen hebben ze?“ De lijnlocatie beantwoordt een strengere vraag: „Welke belastingen moet deze mast dragen, in welke omgeving komt hij te staan en hoe kan hij veilig op de grond staan?“ Tussen beide zit een groot stuk technisch oordeel. Alleen op de tekeningen focussen kan leiden tot onderdelen die op papier perfect lijken, maar in werkelijke locatieomstandigheden bezwijken.
Laten we beginnen met de belasting. Een transmissiehoekstaaltoren draagt veel meer dan alleen het gewicht van de geleiders en zijn eigen constructie. Windbelasting is de meest kritieke factor en varieert met windrichting, windsnelheid en terrein. Kustgebieden worden geconfronteerd met tyfoons en zoutnevel; hooggebergtegebieden met sterke wind en ijsafzetting; vlakten moeten rekening houden met veranderingen in geleiderspanning door temperatuurschommelingen. Als dezelfde tekeningen op verschillende lijnen worden toegepast, kan de krachtsverdeling over elk onderdeel van de toren sterk verschillen. Indien deze werkomstandigheden niet afzonderlijk worden berekend en in plaats daarvan algemene parameters worden gebruikt, kan zelfs dikker staalprofiel op plaatsen worden geplaatst waar de sterkte daadwerkelijk niet nodig is.
Dan zijn er ook de leidingroute en de hoekpunten. Een transmissielijn loopt zelden in één rechte lijn. Er zijn hoekpunten, kruisingen en wijzigingen in de overspanningslengte. Hoektorens moeten de ongebalanceerde trekkracht van de geleiders weerstaan, eindtorens nemen de zijwaartse trekkracht van het gehele lijnsegment op, en raaklijntorens compenseren hoogteverschillen langs het terrein. De onderdelenindeling, de afmetingen van de hoofdonderdelen, de richting van de verstevigingsonderdelen en de positie van de verbindingsplaten moeten allemaal overeenkomen met deze specifieke omstandigheden. De ontwerplogica van een hoekstaaletoren is om verschillende specificaties hoekstaal te combineren, zodat elk hoofdonderdeel, verstevigingsonderdeel en verbindingsplaat zijn functie vervult en belastingen veilig naar de basis en fundering doorgeeft.
Ook de fundering en aanpassing aan het terrein zijn van belang. De posities van de masten liggen vaak op complexe ondergronden: sommige op hellingen waarbij de vier mastpoten zich op verschillende hoogten bevinden, andere op zachte grond of grond met een hoog grondwaterpeil, en weer andere op rotsachtige ondergrond. Tijdens het ontwerp moeten deze locatievoorwaarden worden meegenomen om de helling van de mastpoten, de uitbreidingsmethode en het bijbehorende funderingstype te bepalen. Een ontwerp dat echt is afgestemd op de lijn, heeft deze veldfactoren al in overweging genomen voordat er ook maar één tekening wordt uitgegeven, in plaats van ze pas ruw ter plaatse uit te werken.
Tekeningen vastleggen de ontwerpintentie; productie maakt deze werkelijkheid. In onze werkplaats volgt de fabricage van hoekstaalmasten een strikt proces. Allereerst komt de detailering: we breken de constructietekeningen op in afzonderlijke onderdelen met aangegeven afmetingen, gatposities, materiaalkwaliteiten en hoeveelheden, waardoor een onderdeellijst ontstaat. De nauwkeurigheid van de detailering bepaalt direct de kwaliteit van de volgende verwerkingsstappen en of de gehele mast soepel kan worden gemonteerd.
Voor het snijden en boren gebruiken we CNC-apparatuur, en de positie en afmetingen van de gaten worden strikt gecontroleerd volgens de tekeningen om ervoor te zorgen dat elk profiel perfect aansluit op zijn buren. Hoekstaaltorens kenmerken zich door een groot aantal profielen en complexe verbindingen. Als de afstand tussen de gaten op de profielen afwijkt, wordt het probleem pas duidelijk tijdens de proefmontage op locatie, wat hoge herstelkosten kan veroorzaken. Daarom verplaatsen we de nauwkeurigheidscontrole naar de fabricagefase en lossen we problemen indien mogelijk al in de werkplaats op.

Daarna volgt thermisch verzinken. Dit is de sleutel tot een lange levensduur buitenshuis. Een stalen toren moet tientallen jaren lang wind, regen, zonlicht en zout in het veld weerstaan. Zuiver staal alleen biedt onvoldoende corrosiebestendigheid, dus bij thermisch verzinken wordt een dichte zinklaag op het oppervlak aangebracht om bescherming te bieden. Voor het verzinken ontvetten, beitsen en fluxen we de onderdelen om te garanderen dat de zinklaag stevig hecht en gelijkmatig bedekt. De laagdikte wordt afgestemd op de projectvereisten, waardoor de levensduur in complexe buitenshuisomgevingen wordt verlengd en onderhoud en touch-upwerkzaamheden later worden verminderd.
Voorassemblage is de laatste controle vóór verzending. We monteren de gehele toren volgens de tekeningen als proef, controleren de overeenkomst van de gaten, de afmetingspassing en de algehele stabiliteit, en demonteren, verpakken en verzenden pas nadat alles is bevestigd. Het doel is om montageproblemen zoveel mogelijk binnen de fabriek op te sporen en op te lossen, zodat de onderdelen ter plaatse soepel kunnen worden opgericht.
In het hart van al dit werk ligt een eenvoudig punt: het opstellen van tekeningen is een basisvaardigheid, maar pas wanneer de lijnlocatie echt in het ontwerp wordt geïntegreerd, ontstaat de betrouwbaarheid van de mast. Wij verbinden ontwerp, fabricage, verzinken en inspectie tot één volledige keten, waarbij elke stap wordt gestuurd door wat de lijn daadwerkelijk nodig heeft, en niet alleen door cijfers op tekeningen.
Als u behoefte heeft aan een project voor transmissiemasten — of het nu gaat om de keuze van hoekstaalmasten, het ontwerp van tekeningen of de fabricage van onderdelen — dan nodigen wij u van harte uit om contact met ons op te nemen. Op basis van uw specifieke lijnvoorwaarden, spanningsklasse en locatiesituatie kunnen wij samen een oplossing uitwerken, zodat elke mast werkelijk dient voor de lijn waarvoor hij is gebouwd.
— Een veldnotitie van de Xinyuan-mastfabriek