
 EN
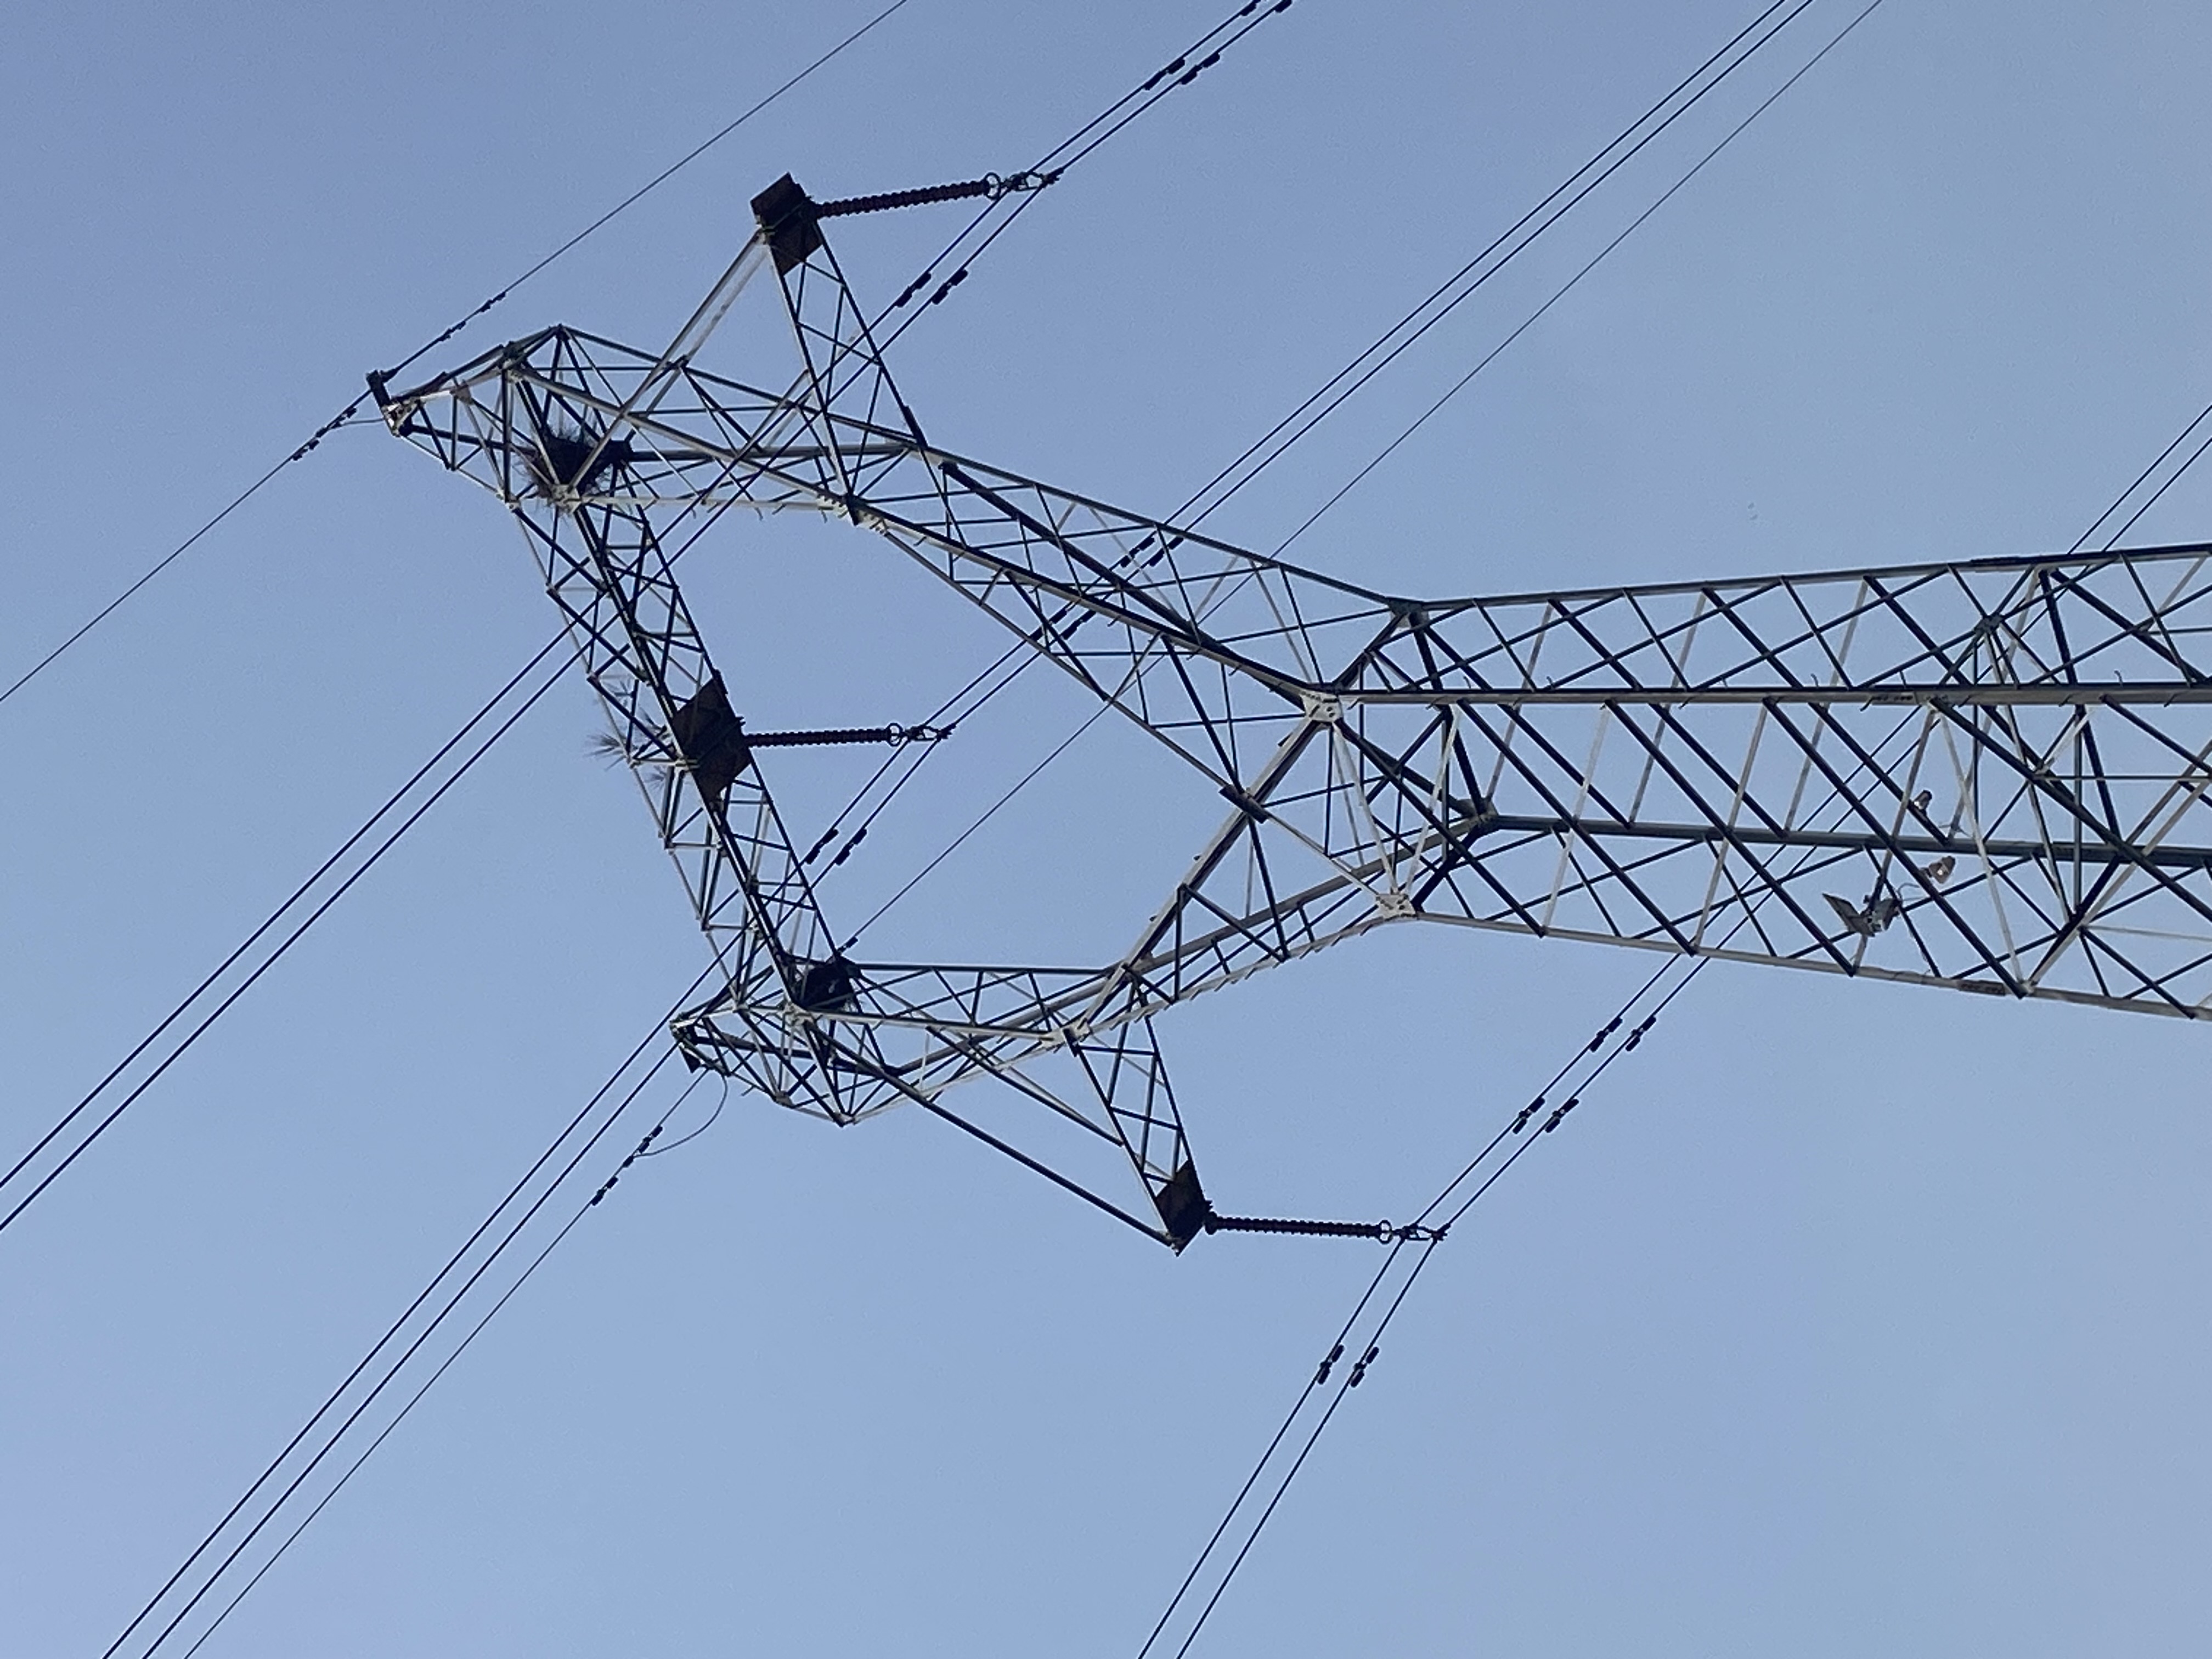
Het lidrooster is het werkelijke contractdocument
De algemene indelings- of opsteltekening vertelt een lijningenieur hoe de mast eruitziet. Het lidrooster vertelt de constructeur en het montageploeg wat deze in werkelijkheid is.
Een volledig rooster bevat, voor elk lidnummer: het hoekprofiel, de afgeknipte lengte, het gatpatroon en de maatvoering, de boutdiameter en -aantal, de staalkwaliteit, de verzinkvereiste en het stukgewicht. Twee details onderscheiden een bruikbaar rooster van een problematisch rooster.
Een markeringssysteem dat de verzinking overleeft. Markeringen die vóór de warmbedompelverzinking zijn gestanst of geponst, blijven na de coating alleen leesbaar wanneer de inductiediepte en -plaatsing zijn gespecificeerd. Verfmarkeringen overleven de zinkbad niet.
Een nummerhiërarchie die aansluit bij de manier waarop monteurs de mast lezen. Poten, horizontale dwarsverbindingen, vlakdiagonalen en overbodige onderdelen mogen geen gemeenschappelijk nummerblok delen. Op een 60-meter hoge mast leest een monteur een markering door een telescoop of tastend op hoogte. Groepeer markeringen door het rooster te lezen zoals een bouwkundig ingenieur dat doet
Drie kolommen in de planning verdienen meer aandacht dan ze meestal krijgen.
Lengte versus gat-tot-gat-afmeting. De snijlengte omvat de afstanden tot de uiteinden; de gat-tot-gat-afmeting bepaalt of het paneel sluit. Bij lange diagonalen wordt een fout van 3 mm aan elk uiteinde een mismatch van 6 mm op de verbinding, wat voldoende is om te voorkomen dat een bout in het gat past.
Boutdiameter gegroepeerd per verbinding, niet per profiel. Een veelvoorkomende oorzaak van vertraging is een planning waarin boutmaten per profiel zijn vermeld, waardoor montageteams de materialen ter plaatse moeten sorteren per verbinding. Bouten die in de fabriek al per verbinding — of per paneel — zijn gesorteerd en verpakt, elimineren deze stap.
Overbodige profielen afzonderlijk vermeld. Secundaire verstijving draagt weinig belasting maar neemt een groot deel van de montage tijd in beslag. Door deze apart te vermelden in de planning en in de paklijst, kan een team panelen op de grond vooraf monteren met alle secundaire profielen al op hun plaats.
Fabricagegediscipline die problemen op de bouwplaats voorkomt
Hoekmasten zijn gebouwd met boutverbindingen; lassen komt voornamelijk voor bij beenlasnaden, flensverbindingen en speciale details. Dit concentreert het kwaliteitsrisico op vier bewerkingen.
Snijden en ponsen. CNC-zagen-en-boorlijnen houden de positie van gaten binnen ongeveer ±1,5 mm en de gatdiameter binnen +1/−0 mm. Gaten worden geponsd of geboord op de definitieve afmeting; het naverlengen ter plaatse om een verbinding passend te maken, is een symptoom van een fabricageprobleem, niet een oplossing ervoor.
Rechttrekken na verzinken. Thermisch verzinken bij 445–460 °C verlaagt rolrestspanningen en kan lange, slanke profielen doen buigen. De grenzen voor rechttrekken en de methode — koud versus gecontroleerde warmte — moeten worden opgenomen in de aankoopspecificatie; anders arriveren de profielen met een boogvorming die zichtbaar wordt als een knik in het afgewerkte vlak.
Coatingcontrole. Volgens ISO 1461 moet staal van 6 mm en dikker een minimale gemiddelde coating van 85 µm hebben, met een lokale minimumwaarde van 70 µm; dunner materiaal heeft lagere drempels. Volgens ASTM A123 worden de waarden in dezelfde grootteorde uitgedrukt voor equivalente diktebereiken. De coatingdikte wordt gemeten op het afgewerkte onderdeel, niet afgeleid uit de onderdompelingstijd.
Voorziening voor afvoer en luchtafvoer. Holle profielen, overlappende platen en gesloten details vereisen afvoergaten, zodat de ontroestingsvloeistof en spoelwater het onderdeel verlaten en zink de binnenkant kan bedekken. Ontbrekende afvoergaten veroorzaken lekkende verbindingen en vroegtijdig coatingverval maanden na inbedrijfstelling.
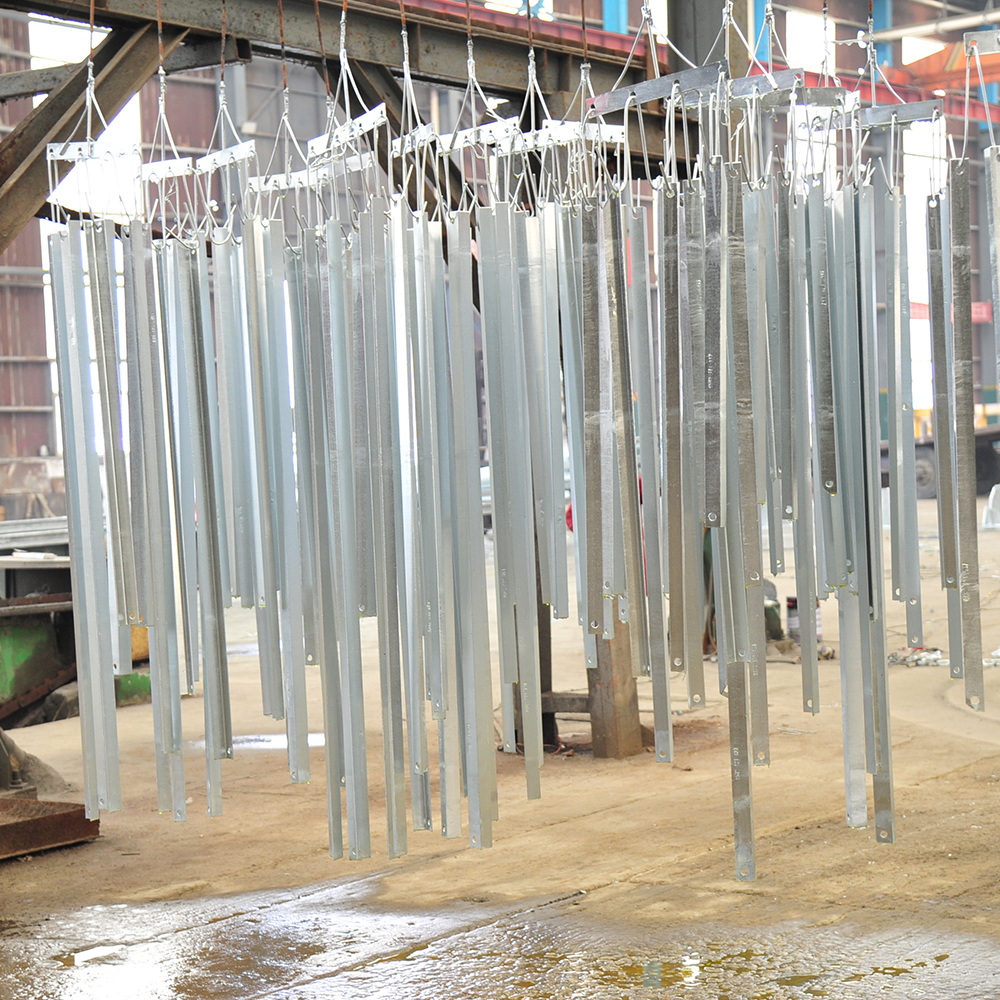
Proefmontage: De test die het minst kost
Een proefmontage van één potenonderdeel of van het meest complex verbonden paneel vóór verzending lost interferentie, gatmisalignering en markeringfouten op in de fabriek, waar correctie uren kost in plaats van weken.
De uitvoer van de proefmontage is geen foto. Het is een ondertekend verslag waarin elke gecontroleerde verbinding, elke geconstateerde afwijking, de corrigerende maatregel en het herzien revisienummer worden vermeld. Dat verslag reist mee met de zending.
Verpakking en markering: De logistiek van drieduizend onderdelen
Verpakking bepaalt hoe snel de mast wordt opgebouwd. Drie regels dekken het grootste deel ervan af.
Verpak volgens de montagevolgorde, niet volgens de afmeting van de onderdelen. Bundels moeten in de volgorde aankomen waarin het montageteam ze nodig heeft: eerst de stub hoeken en de eerste beenverlengingen, als laatste de kapplaat en de bevestigingsonderdelen.
Verpak bouten samen met de onderdelen waarmee ze worden gebruikt. Een boutenzak op niveau van de verbinding, bevestigd aan de bundel waartoe deze behoort, elimineert de bouwplaatshardwareopslag en daarmee de meest voorkomende oorzaak van stilstand van de kraan.
Markeer beide uiteinden van elke bundel. Een bundel die slechts aan één uiteinde is geïdentificeerd, wordt ten minste één keer aan het verkeerde uiteinde van het opslagterrein geopend.
Schade tijdens transport is het waard om er rekening mee te houden bij het ontwerp: banden zonder houten afstandhouders verpletteren de hoekprofielen, en het stapelen van zware poten op dunne dwarsverbindingen veroorzaakt gebogen profielen die ter plaatse worden rechtgetrokken met wat er ook maar beschikbaar is.
De funderingsinterface: waar projecten weken verliezen
De planning voor de mast gaat uit van een fundering die voldoet aan haar eigen toleranties. In de praktijk is het verschil tussen deze twee documenten waar programma’s vertraging op lopen.
Voordat de eerste staalconstructie wordt opgetild, controleer je: de afstand tussen de aansluitkantels in beide richtingen, de hoogte van de bovenkant van de aansluitkantels over alle vier de poten, de verticale stand van de aansluitkantels, de lengte van de bouten boven de bovenkant van de aansluitkantels, de toestand van de boutdraad en de kwaliteit van de ankerbouten ten opzichte van de tekening. Gietplaten en instelshims worden van tevoren klaargemaakt — nooit geïmproviseerd uit restplaten nadat de poot al hangt.
De verbinding tussen aansluitkantel en poot is een enkel gebolte interface die de volledige belasting van de poot draagt. Een aansluitkantel die meer dan de toegestane afwijking van de tekening afwijkt, kan niet worden gecorrigeerd door de basisplaat van de mast te verspannen.
De montage methode kiezen
Drie methoden dekken het grootste deel van de constructie van roostermasten, en de keuze wordt bepaald door toegankelijkheid, masthoogte en beschikbaarheid van een kraan, niet door voorkeur.
Ongeacht welke methode wordt gebruikt, volgt de volgorde het schema: poten en horizontale verankering vormen de stabiele basis, geveldiagonalen sluiten de panelen, overbodige onderdelen worden daarna geplaatst en de aardingskabeltop wordt als laatste opgericht met een eigen hijsopstelling.
Tijdelijke hijslijnen, indien gebruikt, zijn ontworpen — niet geïmproviseerd uit beschikbaar touw. Hun verankeringspunten worden gecontroleerd als onderdeel van het hijsplan.
Geschroefde verbindingen: koppel, draai-van-moer en gegalvaniseerde realiteit
Torenbouten zijn doorgaans gegalvaniseerde, heetgesmede bevestigingsmiddelen conform ASTM A394 of een projectspecifieke equivalente norm. Drie praktische punten zijn ter plaatse van belang.
Voorzichtig aandraaien, dan definitieve spanning. De verbinding wordt voorzichtig aangemaakt, de uitlijning wordt gecontroleerd en daarna volgt de definitieve spanning. Koppel toepassen op een misuitgelijnde verbinding belast de bout op buiging in plaats van op trek.
Kalibreer de moersleutel; vertrouw niet op de instelling. De koppelwaarden worden vastgesteld door kalibratie tegen de werkelijke boutpartij, met de werkelijke coating en smeringsomstandigheden, op een trek-kalibratieapparaat. De gepubliceerde tabellen gaan uit van ideale wrijving; verzinkte draadgangen met droge of verweerde smeermiddelen voldoen daar niet aan.
Draai-de-moer-methode waarbij koppel onbetrouwbaar is. Voor grotere diameters en sterk gecoate bevestigingsmiddelen is de draai-de-moer-methode na het aanhalen tot ‘snug tight’ herhaalbaarder dan een momentsleutel. De gespecificeerde draaihoek — meestal een derde tot een halve slag, afhankelijk van de greeplengte en oppervlaktoestand — wordt vooraf aangegeven op de moer en bout, zodat de controle visueel kan geschieden.
Twee praktijken op locatie verdienen een volledig verbod: het gebruik van een stuurpen om een gat te vergroten, en het vervangen van een bout door een hogere kwaliteitsklasse om een misuitgelijnde verbinding geforceerd te sluiten.
Loodrechtheid, uitlijning en de vraag rond shims
De vertikaliteit wordt gespecificeerd ten opzichte van de torenhoogte — meestal in het bereik van H/500 tot H/1500, afhankelijk van de torenhoogte, lijnklasse en klantstandaard, en altijd bevestigd aan de hand van de projectspecificatie in plaats van aangenomen.
De meting vindt plaats op de vlakken van de poten, in twee loodrechte richtingen, op gedefinieerde hoogten; de meetwaarden worden genoteerd in plaats van uit het hoofd geleerd. Meten tijdens de montage, bij elk voltooid paneel, is veel goedkoper dan meten nadat de geleiders zijn aangebracht.
Het gebruik van afstelplaten onder de basis is alleen toegestaan binnen de tolerantie die is aangegeven op de funderingstekening, met het gespecificeerde materiaal, en de stapel afstelplaten moet worden gedocumenteerd. Een toren die wordt geëgaliseerd door platen onder twee poten te stapelen en de andere twee poten op de mortel te laten rusten, is een toren met een niet-gedocumenteerde belastingsweg.
Montage van bevestigingsmiddelen: de laatste twintig procent die de prestatie bepaalt
De montage voltooit de constructie. De montage van bevestigingsmiddelen bepaalt of de lijn correct functioneert.
Isolatorstrings en bevestigingshardware. Ophanging- en spansetjes worden op de grond gemonteerd, gecontroleerd aan de hand van de hardwaretekening en opgetild met slingers die niet op de kap of op de cementverbinding tussen porselein en kap drukken. Corona- en gradatie-ringen worden volgens tekening gepositioneerd — een omgekeerd geïnstalleerde ring leidt zes maanden later tot klachten over radio-interferentie.
Geleiderbeschermingshardware. Beschermingsstaven worden aangebracht met de juiste wikkelrichting en eindafstand; trillingsdempers worden geplaatst op de berekende afstand vanaf de klem, gemeten en niet geschat op basis van schatting met het oog. Fouten in de positie van dempers manifesteren zich als geleidermoeheid, niet als een installatiefout.
Afstandhouders en bundelhardware. De ondergeleiderafstand, de positie van de afstandhouders en het gespecificeerde moment op de afstandhouderbouten worden geregistreerd. Te veel aangestuurde afstandhouderbouten veroorzaken scheuren in de geleider.
Aardingsmaatregelen. Elk been is verbonden met het aardingsysteem, en de verbinding wordt aangebracht vóór het aanbrengen van de aanvulgrond, zodat de weerstand kan worden gemeten. Een weerstandsmeting die na het aanbrengen van de aanvulgrond wordt uitgevoerd en in een rapport als getal wordt vastgelegd, is géén werkelijke meting.
Veiligheids- en markeringselementen. Stapbouten, ladders, rustplatforms, klimbeveiligingen, fasenplaten, nummerplaten, luchtvaartobstakellampen en vogelafschrikkingselementen worden puntsgewijs gecontroleerd tegen de lijst met montageonderdelen. Ontbrekende stapbouten worden ontdekt door het onderhoudspersoneel op hoogte, op het meest ongunstige moment.
Wat afname daadwerkelijk vereist
Het afnamepakket dat zowel de constructeur als de aannemer beschermt, bevat: millcertificaten die traceerbaar zijn naar profielmarkeringen, galvanisatiedikterecords, het proefmontagerapport, boutkalibratierecords, een steekproef van een momentcontrole met locaties, het vertikaliteitsonderzoek, aardingsweerstandsmetingen en 'as-built'-aanduidingen van alle ter plaatse goedgekeurde afwijkingen.
Wanneer een profiel is vervangen, rechtgetrokken, opnieuw gegalvaniseerd op locatie of een gat is gerepareerd met een goedgekeurde methode, behoort dat verslag tot hetzelfde pakket.
Storingstypen die de moeite waard zijn om te onthouden
De meeste storingen op locatie bij hoektorens vallen onder een korte lijst.
- Profielen die op de grond passen maar niet op hoogte, veroorzaakt door afwijkingen in de afstand tussen de gaten in plaats van door onjuiste snijlengtes.
- Coating beschadigd tijdens transport omdat bundels niet waren gescheiden met hout.
- Bouten aangestraafd volgens een tabelwaarde voor een andere partij en een andere coatingtoestand, gecontroleerd aan de hand van het ontbreken van een verslag.
- De verticale stand van de mast gemeten op één moment: bij oplevering, na het aanbrengen van de geleiders.
- Posities van dempers of afstandhouders bepaald op basis van schatting met het blote oog; schade aan de geleiders ontdekt in het derde jaar.
- Aardingsweerstand nooit gemeten, afgewerkt met aangestampte grond en geaccepteerd op basis van een tekening.
Elk van deze gevallen wordt voorkomen door een document, niet door meer inspanning.
Het doel van de oefening
Een hoektoren is een eenvoudige constructie die door coördinatie moeilijk wordt. De staalconstructie is eenvoudig; de verbindingen, toleranties en volgordes waarmee een profielenlijst wordt omgezet in een staande toren zijn dat niet.
De projecten die op schema worden afgerond, zijn die waarbij het planningsschema, de paklijst en de montagevolgorde zijn opgesteld door mensen die aan de voet van de toren hebben gestaan en omhoog hebben gekeken.
Als uw project torenhoogtes, terrein of aansluitingsdetails omvat die buiten het standaardbereik vallen, vindt het nuttige gesprek plaats vóór de fabricage — niet nadat de eerste bundel is geopend.
Inhoudsopgave
- Het lidrooster is het werkelijke contractdocument
- Fabricagegediscipline die problemen op de bouwplaats voorkomt
- Proefmontage: De test die het minst kost
- Verpakking en markering: De logistiek van drieduizend onderdelen
- De funderingsinterface: waar projecten weken verliezen
- De montage methode kiezen
- Geschroefde verbindingen: koppel, draai-van-moer en gegalvaniseerde realiteit
- Loodrechtheid, uitlijning en de vraag rond shims
- Montage van bevestigingsmiddelen: de laatste twintig procent die de prestatie bepaalt
- Wat afname daadwerkelijk vereist
- Storingstypen die de moeite waard zijn om te onthouden
- Het doel van de oefening